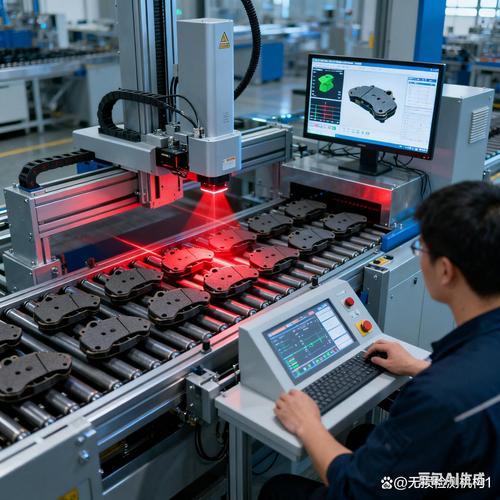
跑过自动化生产线的人都知道,卡壳在哪里最头疼?
就是检测环节。
以前靠老师傅肉眼盯着,一天干八个小时,别说眼神顶不住,漏检错检都是常事,出了问题发到客户端,那就是几十万的赔付,说多了都是泪。
现在好了,
普通工业摄像头只是负责把图像拍下来,传给后端的工控机或者视觉系统处理,最后才能出结果。工业视觉传感器不一样,它把镜头、成像芯片、处理器、算法全部集成在小小的探头里,自己拍自己算,直接给PLC发结果“OK”还是“NG”,省了整套视觉系统的开发成本,速度还快。
这里说两个大家问得最多的问题:
问:工业视觉传感器和工业相机到底是不是一回事?
答:差得远了。工业相机本质只是“成像工具”,所有计算都要靠后端设备,相当于只负责递卷子,自己不会答。工业视觉传感器是连出卷带答题一起搞定,直接给你分数。一套入门工业视觉系统少说也要大几千,工业视觉传感器便宜的只要几百块,工位改造成本降了不是一点半点。
问:小工厂改造工位,用工业视觉传感器划算吗?
答:太划算了。你要是只做简单的缺件检测、尺寸测量、外观筛选,不需要搭复杂的系统,买两个传感器接上电就能用,半天就能调试完,算上采购成本,两三个月就能靠省人工赚回来。
不过话说回来,不是所有场景都能用,对吧?
我跑了不下二十家制造工厂,现在用得最多、效果最稳的就是这三个方向:
1.
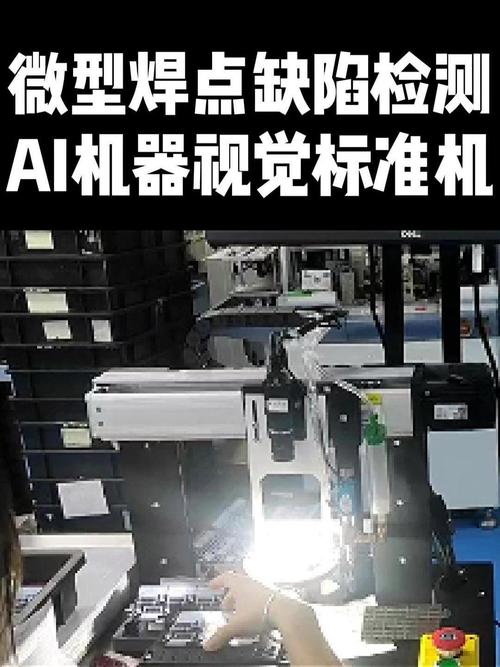
3C电子的焊点虚焊、塑胶外壳的划痕毛边、食品包装的漏装错装,这些最费人工的活,现在工业视觉传感器包了。我上个月在东莞一家注塑厂看,原来一条线要三个大妈蹲那检,现在装了四个工业视觉传感器,一个人看两台线,漏检率从原来的4%降到了0.02%,老板笑得合不拢嘴。
2.
不管是拆垛分拣,还是机床上下料,产品只要不是严格整齐摆的,原来机械手都抓不准,要改程序调坐标,麻烦死。现在工业视觉传感器扫一眼,直接把坐标发给机械手,换产品只要调个参数,十分钟搞定。
3.
汽车零配件、五金加工件的公差检测,原来用卡尺千分尺一个一个量,一天测不了几百个,还容易有人为误差。现在工业视觉传感器一次拍全,所有尺寸公差几毫秒就出结果,批量检测效率翻了十几倍。
再补一个大家关心的实际问题:
问:什么工况绝对不能用工业视觉传感器?
答:说实话,带补光的工业视觉传感器连弱光全黑环境都能搞定,但有几种情况确实不行。第一种是被测物表面是强镜面反光,完全过曝,没做特殊标定的话识别不出来。第二种是被测物被完全不透明的物体挡住,你总不能让它透钢板看内部零件对吧?第三种是精度要求到纳米级的超高精度测量,目前普通工业视觉传感器还达不到那个精度,得换专用激光检测设备。
我见过太多工厂花钱买了设备,最后放角落吃灰,都是踩了坑,给大家提个醒:
💡 坑一:一味追求高像素
很多老板选的时候开口就要1200万像素,觉得像素越高越准。其实完全没必要,像素越高,处理速度越慢,价格还翻好几倍。你只是检测有没有缺件漏装,200万像素足够了,就算是缺陷检测,500万也基本能打,犯不着多花好几倍的钱堆参数。
❗ 坑二:忽略防护等级
车间里多油、多水、多粉尘,你选个IP20的开放式,用不了三个月,镜头上全是油灰,画面糊得根本没法识别。像冲压、焊接、注塑这种车间,至少要选IP65以上防护等级的,潮湿有水的工位直接上IP67,多花几百块,能用三五年,太值了。
✅ 坑三:不做测试直接下单
每家工厂的产品颜色、背景、缺陷类型都不一样,参数表看着没问题,实际装上可能就是识别不对。靠谱的厂商都能提供免费的样本测试,一定要把自己的产品寄过去试,能稳定识别了再下单,别嫌麻烦,不然买回来用不了,退换货都够你喝一壶的。
今年很明显的一个趋势,就是很多厂商都把大模型预训练算法塞进工业视觉传感器里了,原来要工程师调个三五天的参数,现在设备自己学习样本,几个小时就能上线,对小工厂来说真的是福音。
不过也别盲目追新,你就干个检测有没有装螺丝的活,传统工业视觉传感器几百块搞定,犯不着花几万块上AI款,适合自己需求的,才是最好的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业视觉传感器:智能制造生产线的隐形慧眼 https://www.dachanpin.com/a/tg/71054.html