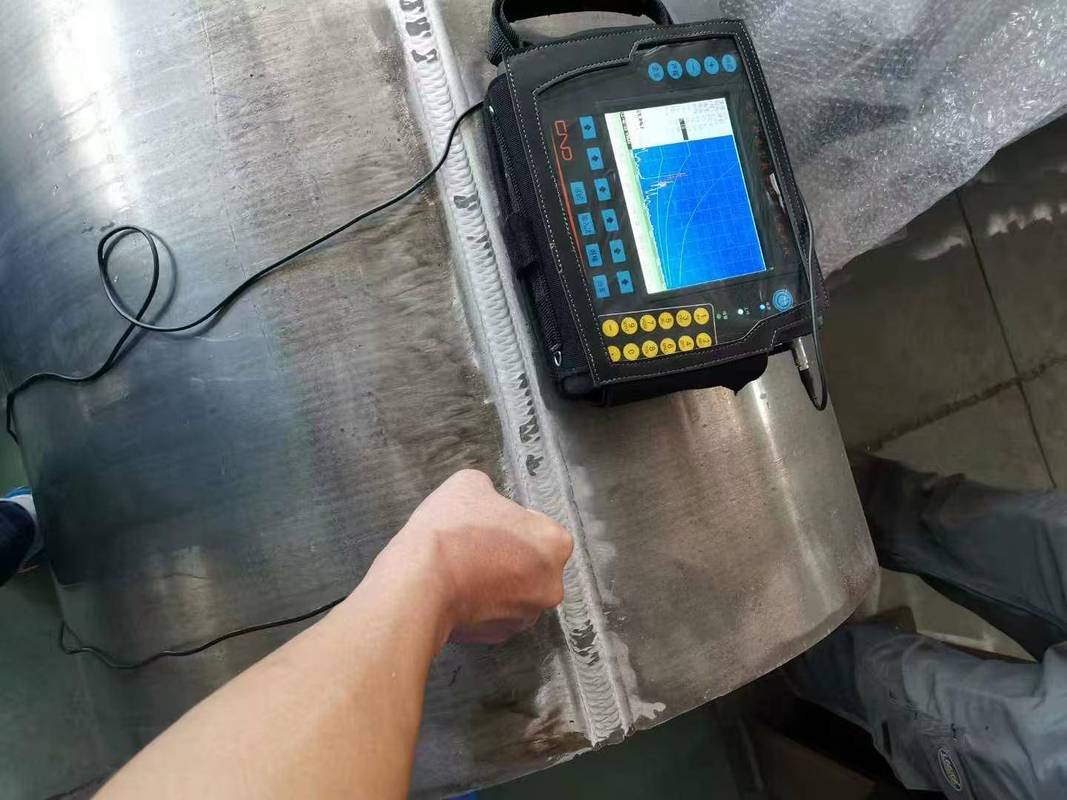
前几年跟国内头部车企做铝合金车身焊缝检测项目,碰过一个足以倾家荡产的坑。批量焊完的车身,X光抽检没发现问题,我们按要求做工业超声抽测,居然在一条焊缝的近表面,扫出了一个直径0.3毫米的气孔。要是直接装车,用个三五年焊缝开裂,那召回成本够把一个中型供应商干倒闭。现在想起来还后背发麻。
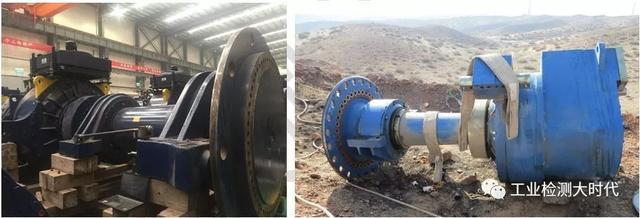
现在不管是新能源汽车的电池壳体、风电的大型主轴,还是光伏领域的晶硅切片,对内部缺陷的容忍度已经降到微米级。✅传统检测手段各有各的毛病:磁粉、渗透只能查表面开口缺陷,藏在里面的气孔、分层根本摸不到。X光对厚度大的工件灵敏度差,近表面的小缺陷直接被背景噪音吞了。
工业超声检测刚好补了这个缺口。它靠超声波在不同介质界面的反射来识别缺陷,只要是均匀致密的材料,不管缺陷藏得多深多浅,都能给你揪出来。灵敏度够,精度也够,甚至能测出缺陷的具体大小和深度。
比射线低三分之一还多。而且不用做辐射防护,不用给工人办辐射操作证,省下来的环评、人员管理费用,做得好一年就能收回设备成本。
问:是不是所有工业材料都适合用工业超声检测?
答:哪有这么万能的东西。比如多孔的泡沫材料、极度疏松的铸件毛坯,超声波进去直接散射了,出不来有效信号,这种就不行。但大部分金属、碳纤维复合材料、结构陶瓷,都能用。现在新出的相控阵超声,连异种材料焊接的接头缺陷都能扫得清清楚楚,适用性比十年前强太多了。
❗这是我见过最多的坑。现在很多供应商一上来就给你推几十万的全聚焦相控阵设备,说功能多全精度多高,很多工厂心动买了,结果百分之八十的功能从来没用过。
💡选设备的核心逻辑很简单:看你的检测需求。如果是普通铸件查缩孔、疏松,几万块的常规脉冲反射超声检测仪,配个普通直探头就够,完全能满足标准要求。如果是复杂形状的焊缝、异种材料焊接,那再考虑相控阵,这才是对的。
我去年见过一家做小型机械配件的工厂,花八十万买了顶级相控阵,其实他们的工件都是简单结构,缺陷要求也不高,原来几万块的老设备照样能用,纯纯交了智商税。不过话说回来,要是做新能源、风电这种高端领域的订单,客户要求你必须用相控阵出报告,那该换还得换。
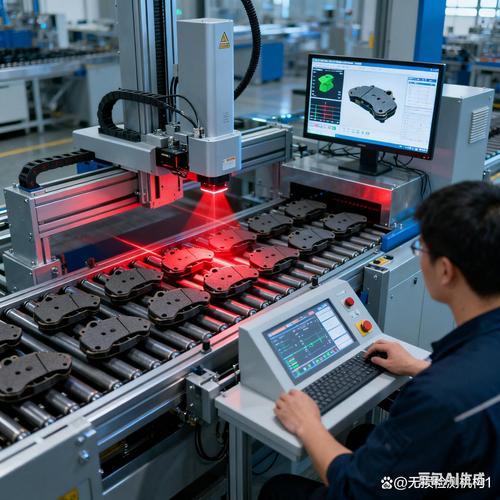
现在工业超声检测早就不是人工拿探头晃的老样子了。很多工厂已经把超声检测和机械臂结合,做成了自动化在线检测线。比如新能源汽车的电池PACK壳体焊缝,机器人一分钟就能扫完一个,自动识别缺陷打标,
比人工检测低了90%还多,适合批量生产。
还有和AI算法结合的波形识别。以前要五六年经验的老探伤工才能分辨缺陷波形和杂波,现在AI直接帮你分,标记好缺陷的位置大小,新人上岗培训一周就能干活,解决了现在行业老探伤工招不到、留不住的问题。
还有空气耦合超声,不用涂耦合剂,直接就能测,现在很多风电叶片厂用它查碳纤维复合材料的分层缺陷,效率比原来提升了三倍,还不会污染工件表面,太香了。
做这行快二十年了,看着工业超声从机械厂角落的冷门检测,变成现在高端制造出厂前的必备关卡,感受真的很深。现在我们国家做高端制造,拼的就是这种看不见的细节。你材料做的再好,加工精度再高,一个藏在里面的小缺陷就能毁了整个产品。与其最后出事花大钱召回,不如一开始就把检测做扎实。对不对?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:高端制造隐形缺陷的”照妖镜” https://www.dachanpin.com/a/tg/71056.html