为什么说工业热处理是制造业的“隐形门槛”
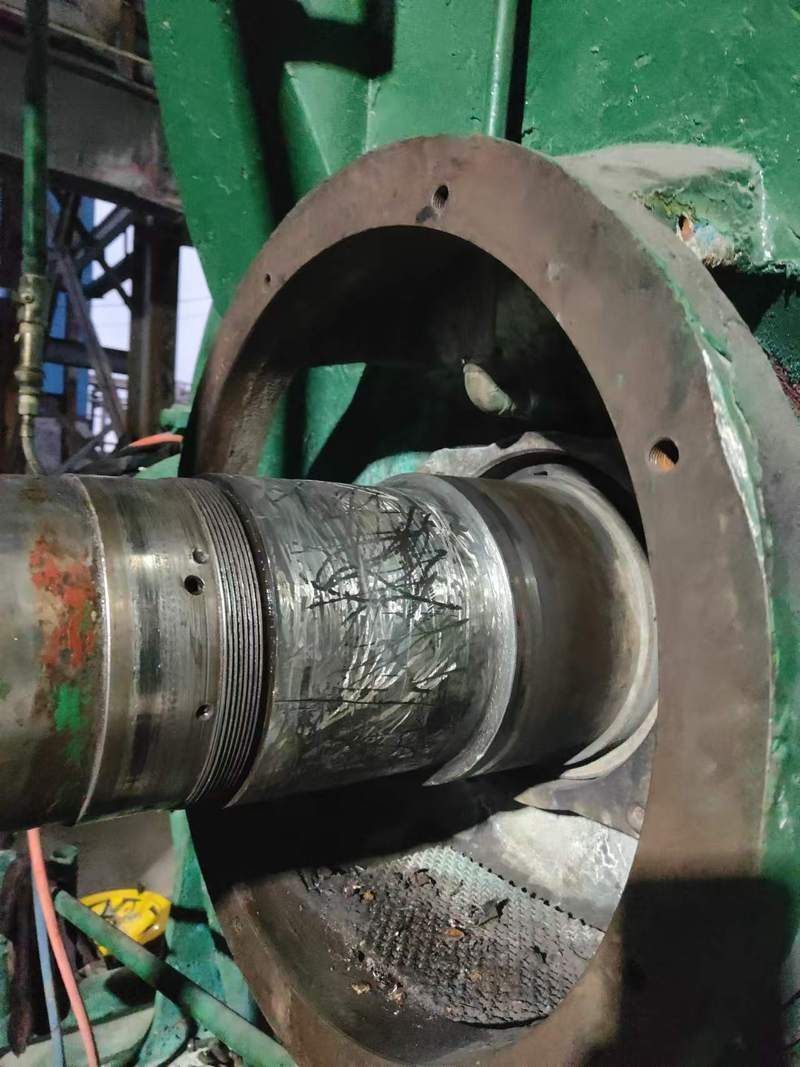
很多人觉得,工业热处理就是把零件烧红了扔水里,没什么技术含量。真不是这么回事。它改的是金属内部的晶体结构,你看不见摸不着,只有零件用起来出问题了,才发现不对。
去年浙江一个做工程机械销轴的厂子,为了省两万块热处理外协费,自己买了个旧炉子瞎烧,出去的销轴半年断了三根,赔了八十多万。够买十条新炉子了,对吧?
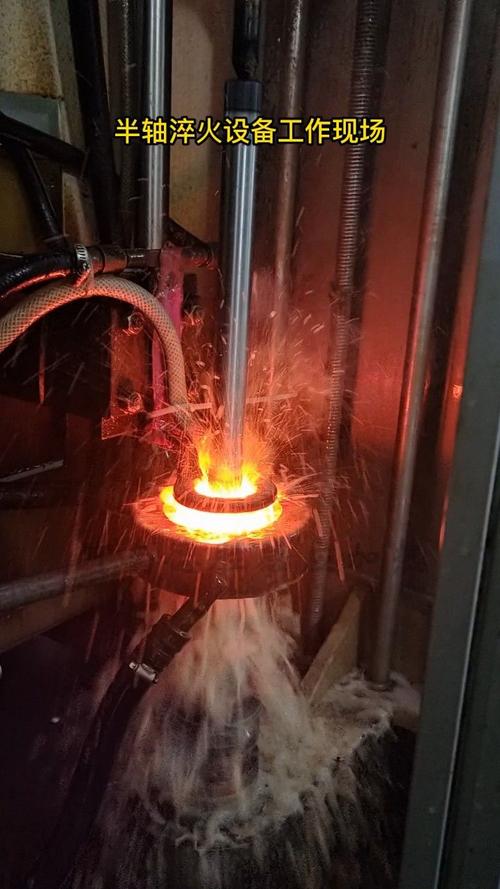
现在新的高强钢、钛合金零件,没有匹配的工业热处理工艺,强度根本达不到设计要求。哪怕你下料准、焊接牢、机加工精度再高,零件装上用几个月就裂,整个项目全砸。
问:工业热处理一定要外协吗?自己建厂行不行? 答:这个完全看规模。如果你的厂子月加工零件总重不到50吨,千万别碰自建厂的想法。工业热处理炉子加上配套的检测设备、资质认证、熟练工人,前期投入最少两百万,就算炉子开工率不到三成,每月维护、人工成本也要十几万,算下来比外协贵两倍都不止。除非你是做大规模汽车零部件,稳定月产几百吨,那自己建厂摊下来才划算。 问:普通零件做工业热处理,只要硬度达标就够了吗? 答:早几年是这样,现在真不是。硬度只是最基础的指标,还有渗碳层厚度、残余应力、变形量,哪一项不达标都要出问题。比如做齿轮,硬度够但渗碳层薄,跑两年就把齿面磨坏了,一样要出事。当前工业热处理的最新实践:不止控性能,还要控成本
这几年行业变化真的大,早十年大家比的是谁能做更高硬度,现在比的是谁能控变形、省能耗。
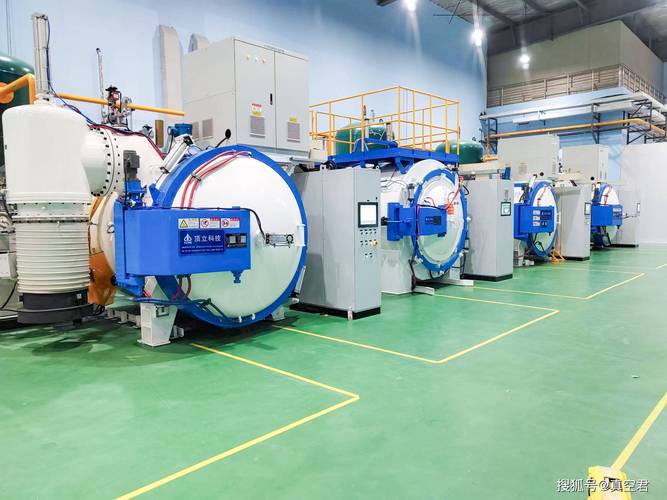
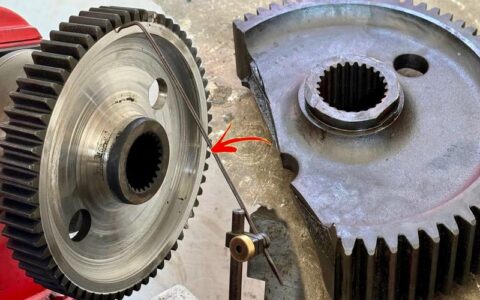
比如现在做高端精密齿轮,普遍用真空渗碳淬火工艺,变形量能控制在0.02mm以内。原来普通渗碳淬火的变形量是0.2mm,后面机加工还要留余量磨半天,现在直接省了大半磨削工序,单个齿轮的加工成本直接降15%,这就是实打实的利润。
💡 还有现在炒的挺多的绿色热处理,很多人以为是概念,其实真能省钱。过去大部分厂子用淬火油,废油处理麻烦,环保查得严,一不小心就罚款。现在换水性淬火介质,不仅没有污染,冷却速度还能精准调节,对于低合金钢零件,淬出来的硬度均匀性比油还好,成本还降了三分之一。很多炉子还加了余热回收系统,把烟气的热量用来预热新进零件,一年省十几万电费太正常。说实话,现在数字化工业热处理也普及开了,每个炉次的温度曲线、保温时间、冷却速度全存在系统里,出了问题直接溯源,不用像过去一样靠老师傅手感猜来猜去。很多老技师不服,说我干了三十年还不如机器?结果新工人跟着系统参数走,三个月就能出稳定合格的活,差距一下子就出来了。
选工业热处理服务商,一定要避开这三个坑
干了这么多年,见过太多客户踩坑,总结下来最常见的三个:
❗ 坑一:只看报价不看工艺要求很多小服务商报低价抢单,拿到活之后偷偷减保温时间,把要求1.5mm的渗碳层降到0.8mm,硬度检测看着合格,实际用不了多久就磨穿了,你找过去他就说“我这个价就是这个工艺”,说理都没地方说。
✅ 防坑:签合同一定要把工艺参数、检测标准写死,每批抽测,不合格直接扣款。 ❗ 坑二:没有资质接高端订单
给汽车、航天做配套,要求热处理服务商必须有对应资质,比如IATF16949,很多小厂没有,就借别人的资质接单,出了问题溯源找不到人,主机厂直接把你踢出供应链,丢了大客户哭都来不及。 ❗ 坑三:忽略变形控制能力
做精密零件、注塑模具的,千万别只问硬度能不能达标,一定要问清楚对方能保证的变形量范围。我前年见过一个做大型注塑模具的厂子,热处理之后型腔变形超差了0.1mm,整个二十万的模具直接报废,损失全得自己担。
不过话说回来,现在制造业卷成这样,能把工业热处理这关把住,就是你最大的竞争力。你做出来的零件寿命比别人高两成,稳定性好一大截,客户愿意给你加钱,根本不会跑。就怕你一直把它当无关紧要的后端工序,不重视,等到出了问题再回头补,早就晚了。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业热处理:被很多制造业新手忽略的核心成本控制点 https://www.dachanpin.com/a/tg/71077.html