工业废气处理:中小企业最容易踩的隐形坑,我见过赔了上百万的

前两个月跑珠三角,见了三家五金加工厂,两家刚挨完环保督察的罚,都在蹲整改。一家花了八十万换设备,现在每个月的利润还不够还设备分期。 很多老板提起工业废气处理就头大,说这就是纯赔钱的买卖。说实话,大半问题不是环保要求太严,是你自己踩了坑。

为什么你的工业废气处理过不了审?不是设备差,是选型错了

别不信。活性炭吸附不是万能的。你处理的是喷漆产生的VOCs,含尘量高还带粘性,不出三个月,活性炭堵得像晒干的煤块,风阻直接超设计值三倍,排气根本出不去,在线检测仪一测,分分钟超标。
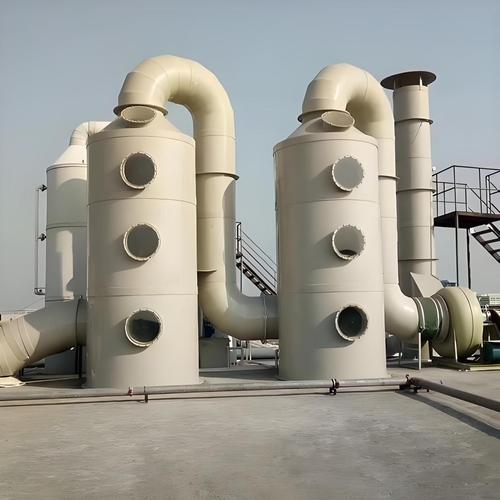
堵塞失效的工业废气处理活性炭吸附塔
堵塞失效的工业废气处理活性炭吸附塔
问:我们厂规模小,预算有限,能不能直接用便宜的活性炭吸附塔应付? 答:得分情况说。如果你的废气只是机加工产生的少量油雾,浓度低成分简单,那没问题,按时换炭就行,花不了几个钱。但如果是喷漆、印刷、化工类的高浓度VOCs,单独用活性炭百分百过不了。现在新的环保标准,排放限值比十年前严了四倍,光靠吸附根本兜不住,别存侥幸。 真要省预算,不如把钱花在预处理上,先把粉尘和粘性物质过滤掉,再上后处理,设备寿命能翻三倍,一点不亏。

现在主流的工业废气处理工艺,到底该怎么选?

说实话,我见过太多环保工程公司给客户瞎堆工艺,明明用蓄热式焚烧炉RTO就能解决,非要给你堆上光氧催化加活性炭,收你百万报价,实际用半年就废了。

给你说点干货,按情况选就行:

✅ 低浓度VOCs(浓度低于200mg/m³):选活性炭吸附脱附+催化燃烧,性价比最高,维护也简单,现在八成中小喷漆厂都用这个。💡 提醒一句:一定要选带脱附再生的,别买那种只能换炭的,算下来三年换炭的钱都能再买一套新设备了。 ✅ 高浓度高热值废气(化工、橡胶、塑料行业):直接上RTO,焚烧效率能到99%以上,虽然初期投入高,但是长期运维成本低,还能回收余热给车间供暖或者供生产用,算下来五六年就能收回额外投入,一点不亏。 ❗ 低浓度异味废气(比如污水处理厂、垃圾中转站):光氧催化或者生物除臭都能用,没问题。 问:光氧催化真的是智商税吗?很多人说根本没用。 答:真不是,是用错地方了。光氧催化适合处理极低浓度的异味废气,分解低浓度的异味分子没问题,价格还便宜。但很多工程公司把它用来处理喷漆房的高浓度VOCs,那就是纯纯智商税,分解效率连30%都到不了,不开玩笑,我上个月见过一个厂,装了四台光氧,一测排放超了十倍,直接贴了封停。划重点:超过100mg/m³的VOCs,别碰单纯的光氧催化。
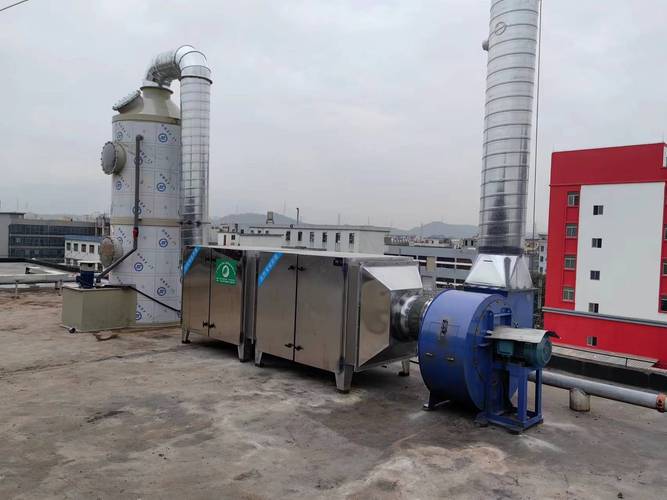
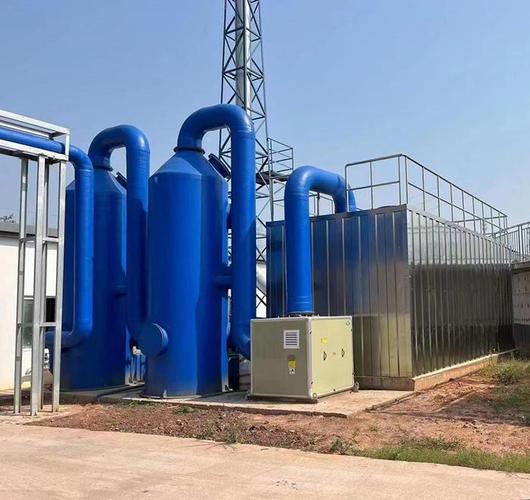
五金喷漆房工业废气处理设备安装现场
五金喷漆房工业废气处理设备安装现场

工业废气处理运维的隐形坑,90%的老板都没注意

工业废气处理运维的隐形坑,90%的老板都没注意

我见过最多的情况,就是老板花大价钱买了好设备,扔那儿就不管了,以为能一劳永逸。结果呢?

上周碰到一个佛山的家具厂老板,设备是一线品牌的RTO,三年没换过进气过滤器,蓄热室堵了一半,焚烧温度上不去,VOCs烧不完,排放直接超标,自己一点都不知道,等到督察上门,直接罚了二十万,还停厂整改十天,损失上百万。说起来他都拍大腿,说省那几千块过滤棉钱,亏了一百万。

给你说三个必须做的运维小事,花不了多少时间,能帮你避大坑:

1. 每天花两分钟记参数,排风压、焚烧温度、吸附床压力这些,只要参数偏离了正常值,立马就能发现问题,别等出事才反应过来。 2. 该换的耗材别省,活性炭、过滤棉、催化剂这些,到了更换周期就换,别想着超期用三五个月,真要超标罚款,罚的钱够你买十年耗材。 3. 每年至少做一次第三方检测,别等环保来查你才测,自己提前知道排放情况,小问题提前改,总比停厂罚款强。

其实现在工业废气处理的技术已经很成熟了,只要你不贪便宜瞎选型,做好日常运维,根本不会出什么大问题。最怕的就是一开始就抱着应付检查的心态,能省则省,最后捡了芝麻丢了西瓜,亏得底掉。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业废气处理:中小企业最容易踩的隐形坑,我见过赔了上百万的 https://www.dachanpin.com/a/tg/71092.html
赞 (0)
工业除尘系统:别让隐形粉尘吃掉你的工厂利润
上一篇 17小时前
中小制造企业工业废水处理:踩过坑之后的实用指南
下一篇 16小时前

相关推荐

  • 计算机辅助工程(CAE):那次仿真救了我的项目,也让我挨了骂

    先讲个真事。几年前做一个传动箱项目,客户催得紧,设计部直接扔过来一套图纸,说‘就这样开模吧,没问题’。我习惯性跑了一遍模态分析——好家伙,一阶固有频率刚好落在发动机常运转速范围,共振风险极高。连夜改结构,加筋、调壁厚,再仿真,安全了。后来样机测试,振动值比老款还低30%。结果呢?被领导骂了:‘为什么不早用CAE?非要等图纸定型再搞?’苦笑。对,这就是计算机辅…

    2026-06-16
  • 车削加工的灵魂拷问:为何你总在“翻车”?——一位老车工的避坑指南

    坦白讲,我入行头三年,报废的零件能堆满半个车间。那时候总觉得是机床不行、材料太烂,后来才明白——车削加工这事儿,玄机全在细节里。比如一把刀,选对了是利器,选错了就是定时炸弹。 刀具材料:别被“通用刀片”忽悠了 上个礼拜,隔壁厂的小伙子还跟我抱怨,说他们车45钢用了某品牌号称“万能”的涂层硬质合金刀片,结果半小时就崩刃。我当时就乐了——万能?万能就是万万不能!…

    2026-07-02
  • 工业油液分析:别等设备趴窝才想起做这个

    我见过太多工厂,好端端的生产线突然趴窝,几百万的设备说坏就坏,几十万维修费砸进去不说,停线一天损失的产能可能都不止这个数,骂娘都没用。 大部分设备故障都不是凭空来的。齿轮磨下来的铁屑,密封漏进去的水,氧化变质的油,全都藏在你设备的油液里。工业油液分析,就是把这些藏着的问题挖出来给你看。 为什么说工业油液分析是设备的日常体检? 很多工厂现在还抱着老观念:油只要…

    投稿 2026-09-10
  • 拉动系统实战:从看板到超市,为什么你的拉式生产总差一口气

    上了拉动系统,结果产线还是堆满在制品?说实话,我见过太多工厂,把看板往墙上一挂,就宣称自己拉式生产了。差得远呢。 拉动不是挂几张卡片 核心是——由下游工序向上游发出实时的需求信号,上游唯一该做的就是按照这个信号生产。多做一个都不行。有个场景,我印象特别深:一家汽配厂,压铸车间边上堆了半人高的原材料,我问为啥备这么多,回答是“防止后道断料”。这就是典型误区:用…

    2026-06-20
  • 可编程逻辑控制器(PLC):自动化老将的智能新生,以及那些坑过我的选型误区

    做这行二十来年,我亲手换过的 PLC 不下三百台。从最早的三菱 FX1S 到现在的西门子 S7-1500,眼瞅着这铁疙瘩从纯逻辑控制,一路喘气儿进化成边缘计算的神经节点。说实话——它压根儿就没过时,只是换了个活法。 但让我受不了的是,每次打开某些技术论坛,满屏还飘着十年前的老帖,讨论什么“PLC 与单片机之战”。醒醒吧,如今的 PLC 早不是那个秃小子,它能…

    投稿 2026-07-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息