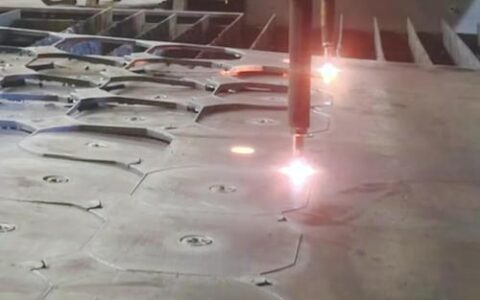
先告诉你一件事:上周我去一个钣金加工厂,老板指着那台新买的光纤激光切割机,满脸苦笑。他说,速度快是真快,可赚钱没见更快。我愣了一下,这跟他半年前兴冲冲给我打电话说“必须上激光”时完全两个人。
说实话,激光切割这几年在工业圈子里,几乎被捧成了神。展会上,那些轰鸣的机床旁边永远围着一群人,盯着笔尖大小的光斑把钢板像切豆腐一样划开。惊叹是真的。
别急着下单,先看清激光切割的“里子”
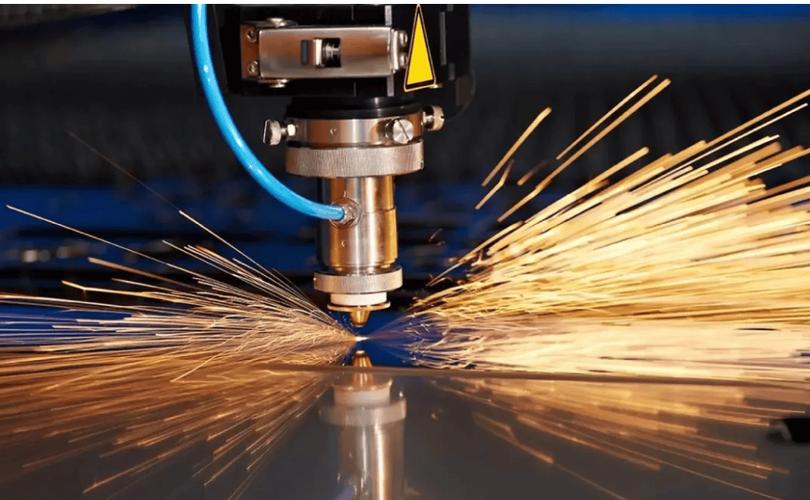
激光切割,原理说起来并不复杂——高能量密度的激光束聚焦到工件表面,瞬间熔化或者汽化材料,同时辅以高压气体把熔渣吹走。但真正让它在工厂里站稳脚跟的,是非接触加工带来的低应力变形小,和柔性编程带来的无模生产。这一点,传统冲床没法比。
不过话说回来,有多少人在选型时真的搞明白了连续激光与脉冲激光的适用边界?又有多少人纠结过单模组与多模组的优劣?大部分人只会问一句:“能切多厚?”——这其实是最大的误区。切得厚,不代表切得好,更不代表用起来省钱。
我记得有次跟一个做农用机械的客户聊,他指着图纸上那些复杂的轮廓说,原先用模具落料,一套模具三四万,改型后就废了。现在用激光切割,程序一调,啥形状都能跑。他当时眼睛亮得不行,说这是“小批量多品种的救星”。但紧跟着又叹气——切到8毫米以上的碳钢,断面斜度像山坡,还得上铣床二次加工。这就是现实,哪有完美的技术?
CO2与光纤——一场没有硝烟的战争
早些年,CO2激光切割机统治天下,那笨重的激光管、复杂的光路调试,切割非金属材料还行,切金属效率低得让人挠头。后来光纤激光器横空出世,电光转换效率直接翻几倍,维护成本断崖式下降。很多老板一拍大腿:“换!即刻就换!”
但光纤也不是万能药。切铝板,高反材料烧激光头的事故?没少听过。切厚不锈钢,那毛刺多到怀疑人生。反倒是CO2激光在切割厚板有机玻璃、木材这类非金属时,光洁度依然无敌。所以你看,技术迭代从来不是替代,而是分层。
问:激光切割机买回来,最容易忽略的隐形花费是什么?
答:辅助气体!尤其是氮气切割不锈钢,那用得哗啦啦,比电费都夸张。有些厂子为了省氮气钱,偷偷用空气切割,结果断面发黑,制品降级。还有保护镜片、喷嘴、陶瓷环这些耗材,三天两头换,一年下来够买半台设备。所以预算不能只看裸机价。
问:小加工店想上激光,10万以内能碰吗?
答:能,二手平台或者低功率打标切割一体机,但别指望精度和稳定。见过有人花8万买了台杂牌光纤机,切1毫米还行,切2毫米钢板轨迹飘得像心电图。售后电话永远占线。低预算要赌运气,不如咬牙上国产一线品牌的基础款,至少配件好找。
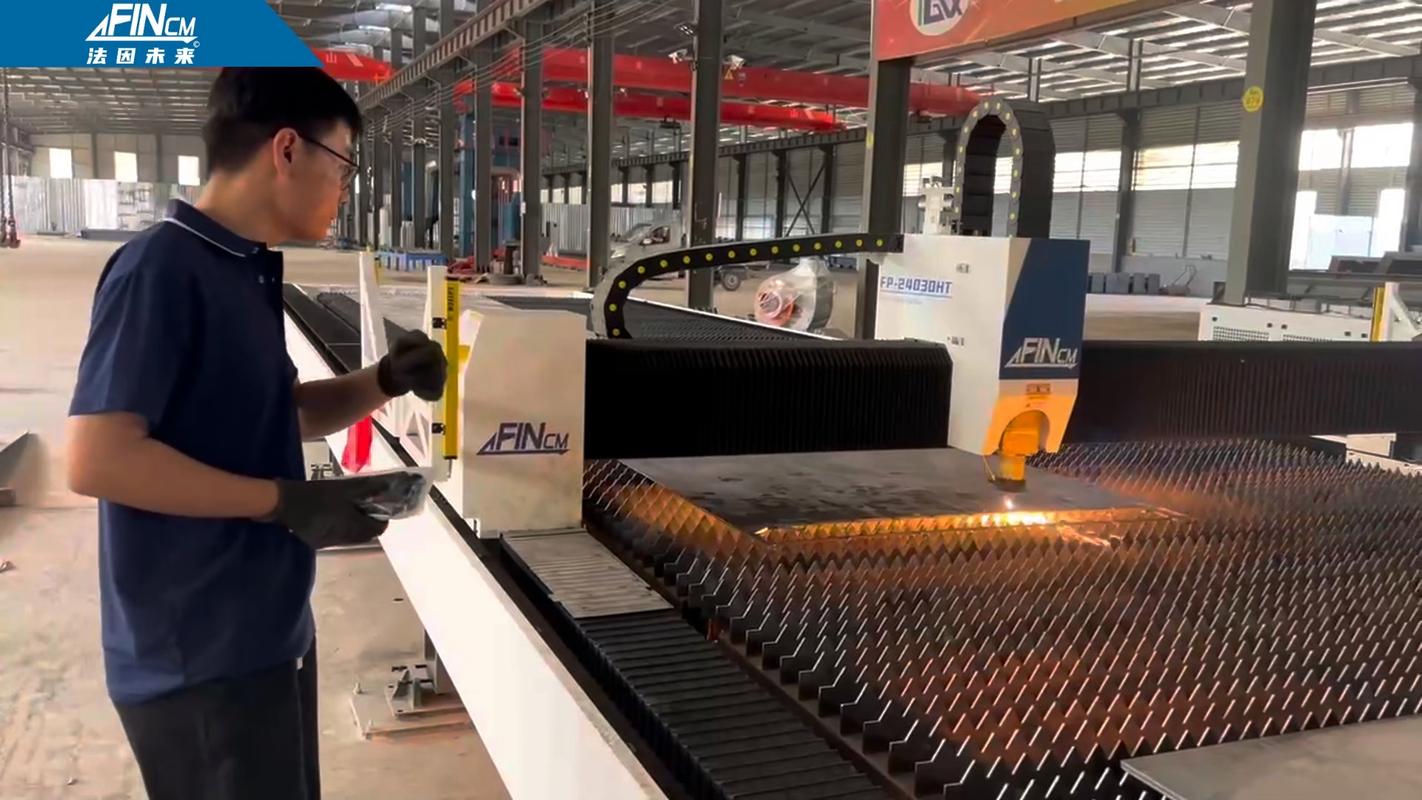
现在不少设备厂商在推自动上下料单元和智能排版软件,口号是“无人值守”。理想很丰满——你下班前把钢板堆上去,第二天一早直接拿成品。可现实是,异形件多了,分拣还得靠人眼;厚板切割时,熔渣堆积可能引发碰撞警报,夜间停机了也是干瞪眼。所以“智能”这个词,在车间里,得兑着七八分实在。
切割精度的真相:别被参数表忽悠
参数表上标注的定位精度±0.03mm,你信吗?我告诉你,那是激光干涉仪在恒温间测出来的静态数据。实际生产里,材料内应力释放导致的翘曲、机床热变形、切割气体波动,任何一样都能把精度吃掉几个丝。真正的老手,调试时会用试切件反复补偿反向间隙,甚至不同位置做螺距补偿。精度从来不是买来的,是校出来的。
说到这里,不得不提那个几乎被神话的概念——切割速度。销售给你看的演示,通常是切1mm薄板飙到几十米每秒,快得像跑车。可一旦厚度到了6mm,速度能腰斩。而且,速度越快,喷嘴离焦量的敏感性越高,稍微有点板材不平,就撞头保护。那种快感,只能在平得跟镜子一样的板上享受。
我接触过的老师傅里,有一个操作激光切割机快十年了。他有个习惯,每换一批板材,都会用手锤敲一敲,听听声音,说是能判断材质均匀性和内部有没有分层。这种土办法,不是教科书上的,却无数次避开了爆孔和切割中断。所以啊,机器再聪明,人的经验值还是得拉满。
最后扯一句未来。现在的激光切割,功率已经冲到6万瓦甚至更高,但功率竞赛的边际效益递减。下一步真正的战场,恐怕是过程质量闭环控制——实时监测切缝温度、熔池辐射,动态调整参数。这比单纯堆功率要难得多,也更有价值。但不管技术怎么变,回到开头的那个问题:激光切割到底是刀刃还是陷阱?答案不取决于机器,而取决于你用它来切什么,怎么切,以及切完后续能不能衔接上。
别让一台好设备,架在错误的流程里吃灰。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割——精密制造的刀刃,还是成本的陷阱? https://www.dachanpin.com/a/tg/59103.html