工业集散控制:蹲完3年化工现场,我攒了这些没人愿意说的实操干货

上周在江苏一家精细化工的新项目现场蹲了3天,刚把最后一组DCS点位的通讯抖动问题调完,喝了三罐冰可乐才缓过来。别信那些网上吹的“工业集散控制已经过时”的鬼话——哪有什么老技术,只有没摸透现场的半吊子工程师。

为什么2024年了,工业集散控制还没被边缘控制器完全替代?

前两年有个做集成的小老弟跟我吹,说以后所有控制逻辑都丢边缘网关,不用搞什么分层架构了。结果上个月他给一个食品加工厂做的项目,网关被勒索病毒蹭了,整个灌装线停了8小时,赔了快20万。 说穿了,工业集散控制能撑几十年,核心优势从来不是什么“功能多”,而是刻在架构里的分层解耦逻辑——现场层的传感器、执行器只管采集信号、执行动作;控制层的站级模块跑核心联锁逻辑;监控层的操作站只做人机交互。哪怕上层的MES、边缘模块、甚至整个监控网全崩了,底层的控制逻辑照样能独立跑,生产不会因为上层的问题直接停摆。
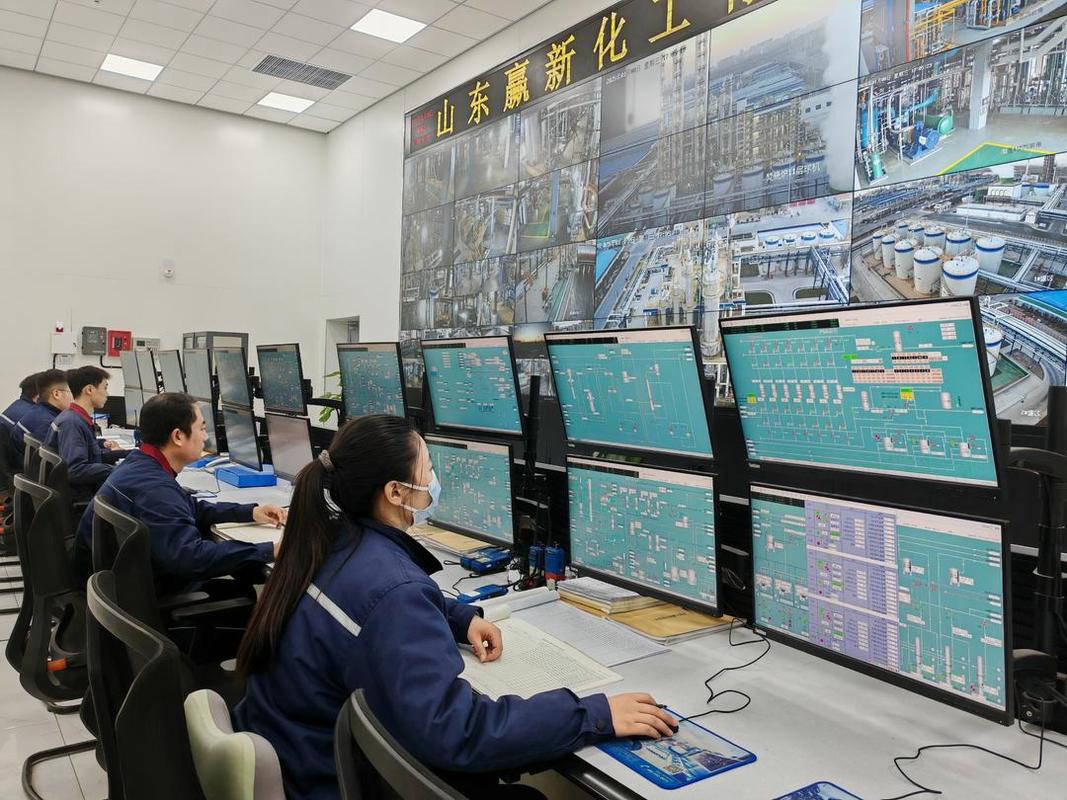
精细化工车间工业集散控制DCS操作站实景
问:我们厂是做中小型汽配加工的,之前一直用PLC硬接线,换工业集散控制的话成本会不会高到离谱? 答:真的别被传统大DCS厂商的报价吓退。现在很多国产的中小型集散控制套件,单点位的成本已经压到200块以内了,而且自带和老PLC的Modbus、Profinet对接接口。我去年给一家做汽车密封圈的小厂做改造,总共1200个点位,从拆旧线到新系统跑通,花了不到18万,比他们之前算的全换PLC的方案还省2万。关键是后面的运维成本降了——之前每次换个工艺参数,要爬3层设备找接线端子,现在在操作站点两下就改完,干了20年的老运维师傅都夸省力气。

做工业集散控制最容易踩的3个隐形坑

我见过太多项目,验收的时候数据好看,跑半年就问题不断,全是一开始图省事留的坑。 第一个坑:把所有控制逻辑都堆在上层服务器。为了所谓的“集中管理”,把电机启停、阀门开关的逻辑全写在监控层的服务器程序里。服务器一蓝屏?全线停摆。所有涉及安全的硬联锁,必须下沉到现场的控制站里——哪怕上层完全断网,该跳停的设备照样能跳,该关的安全阀照样能关。这是底线,没得商量❗ 第二个坑:通讯线缆随便走。很多施工队图省事,把屏蔽控制信号线和380V的动力线绑在同一个桥架里。跑起来之后,点位信号乱跳,有时候温度显示飘个二三十度,找一周都找不到原因。我上次在现场,顺着桥架摸了半公里,才发现信号线被动力线的电磁干扰蹭得通讯丢包率到17%。重新把线挪到独立屏蔽桥架里,加了信号隔离器,问题直接解决。 第三个坑:留的调试余量不够。很多项目做完验收的时候,所有点位都刚好卡着IO模块的额定负载,后期想加个流量计、加个压力传感器?对不起,控制站的IO点全满了,电源负载也到顶了,要加就得拆整个控制站的硬件,麻烦到死。我一般做方案的时候,都会特意留30%的IO余量,20%的电源负载余量——别嫌浪费,后期你就知道这钱花得有多值。
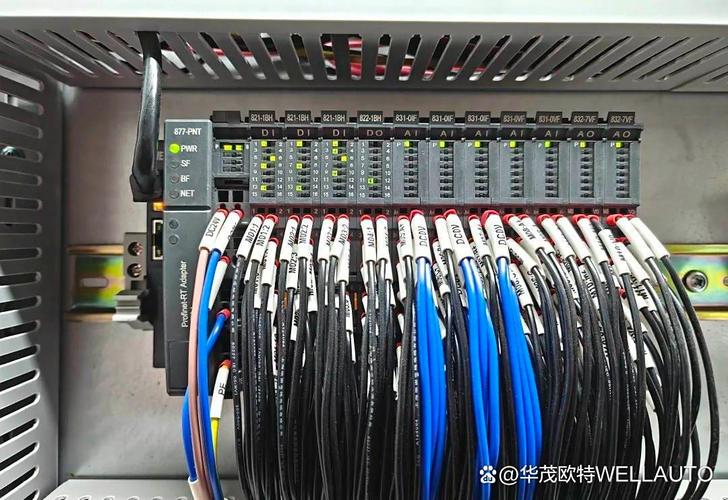
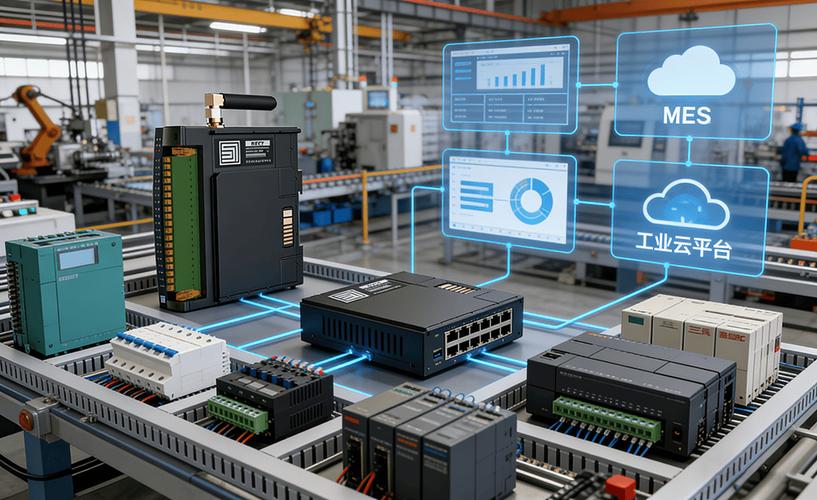
工业集散控制现场控制站IO模块布线实景
工业集散控制现场控制站IO模块布线实景
问:我们厂之前上的老DCS是十几年前的进口品牌,现在好多配件都买不到了,能不能直接把老系统换成新的工业集散控制套件,不停产改造? 答:完全可以,但别上来就全拆。我去年给一家造纸厂做的老系统升级,分了3步走:第一步先搭个通讯对接网关,把新系统的监控层先搭起来,和老系统并行跑2周,把所有历史数据、点位参数都同步过来;第二步趁生产线每月的2天固定检修窗口,每次换2个控制站,换完就跑满负荷测试,不影响整体生产节奏;第三步等所有控制站都换完,再把老系统彻底下线。整个过程花了4个月,生产一天没停,比全停改造省了快300万的停产损失。

2024年工业集散控制的新玩法,别还拿10年前的思路做项目

现在的工业集散控制,早就不是以前那种孤立的、只能看屏幕数据的系统了。但我最烦那种给客户吹“工业集散控制要全打通元宇宙”的销售,扯那没用的干啥?客户要的是少停机、少花运维钱,不是看屏幕上的3D模型转圈圈。 现在真正落地的新玩法,其实很实在:比如把关键的温度、压力、流量点位的实时数据,同步到轻量化的数字孪生模型里,哪个设备的参数飘了,模型上直接闪红,运维不用在几十个屏幕里挨个找异常点;比如国产系统现在都自带移动端报警推送,晚上装置出问题,不用在值班室硬熬,手机上直接能收到分级的报警信息,远程就能看实时参数,判断要不要赶去现场。 💡 现在选工业集散控制的方案,别光看厂商的宣传册,一定要拉着做了5年以上现场的工程师一起测——就测两个场景:一个是断开上层监控网之后,现场控制站能不能独立完成所有联锁动作;一个是突然断电重启之后,系统能不能在10分钟内自动恢复所有点位的正常运行。这两个测试过不了,吹得再好也别选。 上周那个化工项目的运维师傅给我发消息,说新系统跑了一周,之前每天要处理的通讯报警从200多条降到了3条。你看,哪有什么高大上的技术,能把现场的坑填上,能帮一线的师傅少熬点夜,就是好的工业集散控制方案。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业集散控制:蹲完3年化工现场,我攒了这些没人愿意说的实操干货 https://www.dachanpin.com/a/tg/71145.html
赞 (0)
别再迷信单设备精度:工业协同控制才是离散制造降本的真抓手
上一篇 1小时前
别再让工程师蹲在车间吹冷风:落地多年的工业远程控制,到底帮制造企业省了多少钱
下一篇 35分钟前

相关推荐

  • 自主移动机器人(AMR):工厂柔性物流改命的真相

    上个月跑东莞一家做智能穿戴的电子厂,车间主任拉着我看新上的物流线,烟都抽歪了。原来三四个搬运工从早跑到晚,换线还要停大半天拆磁条。现在呢? 为什么现在工厂都在扔AGV换自主移动机器人(AMR)? 早个五六年,说工厂内物流自动化,基本都是AGV的天下。要走哪,提前铺好磁条,贴好二维码,车沿着走就行,价格也便宜。 但问题在哪?现在的制造业,早不是十年前那个一款产…

    投稿 2026-09-04
  • 带你玩转 PCBA 加工:从零件到电路板的奇妙变身

    说起 PCBA 加工,可能很多朋友会觉得有点陌生,其实它和我们的日常生活息息相关。你手上的手机、家里的路由器、办公室的打印机,里面都有经过 PCBA 加工的电路板。简单来说,PCBA 加工就是把各种电子零件组装到电路板上,让它们协同工作,最终变成能实现特定功能的电子模块。今天就用轻松的方式,带大家一步步搞懂 PCBA 加工到底是怎么回事,不用怕听不懂,咱们就…

    2025-09-05
  • NDT无损检测:别把工业设备的“内伤”当小事

    一根轴几乎要了我的命 那是三年前,调试一台新冲压机。主轴看着光亮,尺寸全检合格。结果试机半小时……哐当一声,断了。碎片差点飞我脸上。事后金相分析,内部有发丝裂纹,淬火应力没消除。质检员一脸无辜:“尺寸都对的呀。” 我气得没话说——尺寸对,命差点不对。 这就是为什么,我现在逢人便说:无损检测(NDT),不是“锦上添花”,是保命。真的。 NDT到底是什么?它不是…

    2026-06-30
  • RPA:重塑业务流程的智能力量

    RPA,即机器人流程自动化,正悄然改变着各行各业的运作模式。这种基于软件的技术能够模拟人类在计算机上的操作行为,按照预设规则自动执行重复性高、规则明确且无需主观判断的业务流程。与传统自动化技术相比,RPA 无需对现有系统进行大规模改造,就能快速集成到各类业务场景中,为企业降低运营成本、提升工作效率提供了全新解决方案。从金融行业的账单核对到零售领域的订单处理,…

    2025-09-05
  • 探秘 PCBA 加工:电子设备的 “心脏” 锻造之旅

    PCBA 加工是电子制造业中至关重要的环节,几乎所有带电路板的电子设备都离不开这一过程。小到我们日常使用的手机、耳机,大到工业控制设备、医疗仪器,其核心的电路功能实现都依赖于 PCBA 板的精准加工。从空白的 PCB 板到能实现特定功能的成品板,中间要经历一系列复杂且精密的步骤,每一步都对最终产品的性能、稳定性和使用寿命有着直接影响。 理解 PCBA 加工的…

    投稿 2025-09-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息