上个月去长三角某汽车零部件厂蹲点,刚进车间就撞见个离谱的事:六台进口KUKA机械臂单台重复定位精度都到±0.02mm了,拼起来焊一个副车架,累计偏差居然到了0.3mm——整整差了15倍。厂务的设备主任拍着控制柜骂了半小时,说花了两百万升级单设备控制器,结果连个螺栓孔都对不齐。
很多人对工业制造的升级有个天大的误区:总觉得单设备精度拉到顶,生产效率和质量就自然上去了。实际上从2023年到现在我跑过的40多家制造工厂里,80%以上的产线瓶颈根本不在单设备性能上,而在跨设备的配合逻辑上。这也是为什么工业协同控制这两年突然从行业黑话变成了实打实的降本抓手——毕竟谁都不想花了大价钱买的进口设备,凑到一块儿还不如十年前的老线出活稳。
单设备精度拉满,为什么还是卡壳?
传统的工业控制逻辑,本质上是“各管一摊”:每台设备有自己的PLC,自己的控制回路,自己的参数设定,设备之间的信号交互大多靠硬接线或者简单的IO点传递,没有统一的时间基准,也没有全局的偏差补偿机制。就好比六个演员各背各的台词,凑到一块儿排戏,连个统一的节拍都没有,自然演不出连贯的戏。
我之前碰到过一个做精密轴承的厂,单台磨床的圆度控制已经到了0.5微米,结果把磨好的轴承套圈送到装配工位,因为输送线的定位信号延迟了200毫秒,机械臂抓偏了位置,把套圈表面刮出一道0.1毫米的划痕,一整件高精度轴承直接报废。算下来,一件套圈的加工成本就上千块,一年因为这种配合失误报的废品,能抵得上三个操作工的年薪。
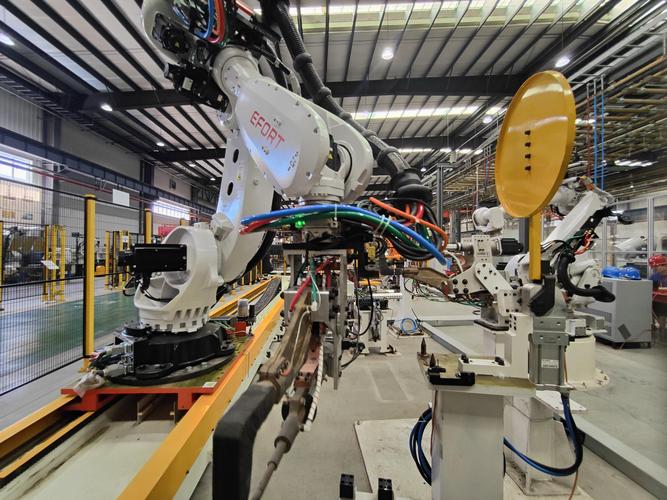
说白了,单设备的精度是“点”上的能力,工业协同控制要补的是“线”上的短板:把所有关联设备的控制周期对齐到同一个时间基准上,把跨设备的信号延迟压到毫秒甚至微秒级,把各个环节的偏差做实时的联动补偿,而不是等问题出了再靠人工调参数。
说真的,我见过太多厂的信息化部门花大价钱上MES,结果底层设备的信号延迟差个两三百毫秒,上层系统算出来的调度指令到工位的时候,工件都已经走到下一个工序了,纯纯的空中楼阁。
问:我们厂已经给所有设备换了工业以太网,是不是就算实现工业协同控制了?
答:差得远。以太网只是解决了数据传得快的问题,协同控制的核心是控制逻辑的跨域统一——你总不能让输送线的位置信号,走个普通TCP协议传个几十毫秒,到机械臂控制器的时候,工件已经跑过定位点了。现在靠谱的方案都是用TSN时间敏感网络做统一时钟同步,把所有设备的控制周期对齐到同一个1ms甚至更小的时间片里,不然再快的网也是白搭。
别被概念忽悠:工业协同控制不是买个大平台就完事
这两年行业里吹协同控制的厂商不少,很多方案听着就吓人:什么全链路数字孪生、全域智能调度、端到端自主决策,实际上卖的东西就是把设备数据捞上来,做个可视化大屏,根本碰不到底层的控制回路。说白了,这种方案和你在车间墙上挂个看板没本质区别,都是看数据,不是控流程。
之前某新能源电池厂的朋友跟我吐槽,他们花了近千万上了个所谓的协同控制平台,结果发现涂布机的张力控制和卷绕机的速度控制根本没打通,涂布出来的箔带还是时不时出现褶皱,最后还是找了原来的设备厂商,在底层控制器之间做了实时的信号交互,才把良率提上来。那个大平台最后就剩下给领导参观的时候放放动画,平时根本没人碰。
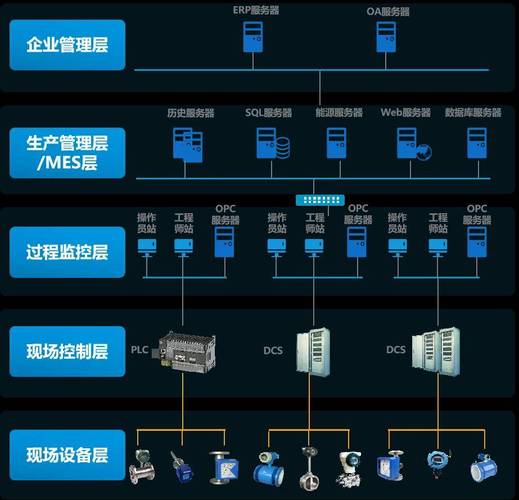
真正落地的工业协同控制,根本不需要一开始就铺个大而全的平台,拆解开来看,其实就是三个核心层级:
- ✅ 设备层协同:比如机械臂和变位机的动作同步,差个几毫秒就会刮伤工件表面,核心是把相邻设备的控制信号做直连交互,不经过中间服务器转发
- ✅ 产线层协同:比如加工工位和检测工位的信号联动,检测出不合格品直接触发前面的加工参数修正,不用等整批货做完再返工
- ✅ 车间层协同:比如跨产线的物料调度,哪个产线的物料余量到了阈值,自动触发AGV的配送指令,不用人盯着看板喊
问:中小厂预算有限,上全链路的工业协同控制是不是门槛太高?
答:完全没必要一上来就铺全场景。我接触过的很多中小精密加工厂,最先落地的协同控制环节,往往就是把最容易出问题的两个设备先打通——比如把数控车床的出料信号和后续磨床的进料检测信号做实时联动,避免因为信号延迟导致的卡料、撞机,光这一项一年就能省十几万的维修成本。等这部分跑顺了,再慢慢扩到检测、仓储环节,根本不需要一开始就砸几百万上大平台。
现在落地的协同控制,已经卷到什么程度了?
这两年跑车间的时候,我明显感觉到大家对协同控制的理解已经变了。最早大家觉得协同控制就是把几个设备的动作对齐,别互相打架就行。现在头部的制造企业,已经开始把AI推理直接嵌到协同控制的回路里了,根本不是以前那种“先检测、再调整”的滞后控制逻辑。
比如某航空零部件加工厂,现在用的协同控制系统,能实时采集铣削过程中的振动、切削力数据,动态调整每台主轴的转速和进给量,同时联动夹具的夹紧力调整,以前加工一个钛合金结构件要3个小时,现在压缩到1个半小时,刀具损耗还降了40%。说真的,第一次看到这套系统跑的时候我都惊了——以前的控制逻辑都是提前写死的参数,现在的协同控制是边加工边动态调,根本不是以前那种按固定流程走的死板系统。
❗ 这里得提个很多人踩过的坑:别为了做协同控制,把所有设备的控制信号都集中到一个中心服务器上。之前碰到个厂,把所有设备的控制逻辑都放到中心服务器上,结果服务器出了点网络抖动,整条产线直接停了4个小时——这哪是协同,这是给自己找了个单点故障的爹。真正靠谱的协同控制,是做分布式的边缘协同,就算中心网断了,相邻的几个设备还是能按照预设的协同逻辑把手上的工序做完,不会一断网就全趴窝。
前阵子和那个汽车零部件厂的设备主任聊,他现在已经把之前买大屏的预算砍了一半,拉着几个设备厂商在车间里做底层的控制信号打通,上个月算下来,副车架的拼焊偏差已经降到了0.05mm以内,良率涨了7个百分点。
说白了,工业协同控制从来不是什么飘在天上的概念。
它就是你蹲在车间里,盯着哪台设备和哪台设备配合出问题,把那两个设备的控制逻辑拧到一块儿,把信号延迟压到能接受的范围,最后省下来的返工成本、维修成本、停机时间,全是真金白银。
别搞那些花里胡哨的。
车间里的问题,终究要在车间里解决。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再迷信单设备精度:工业协同控制才是离散制造降本的真抓手 https://www.dachanpin.com/a/tg/71144.html