上周去长三角一家做汽车精密结构件的厂子,车间主任拉着我蹲在机床边骂了半小时——一批给Tier1供的铝合金支架,抽检的时候孔径差了0.08毫米,整批2000多件全返,光返工费加客户罚款就快18万。他说之前总觉得工业计量校准是实验室里的事,跟生产车间没关系,直到这次赔到肉疼才反应过来,自己手里那把用了三年的内径千分尺,从来没送校过。
不是实验室里的“纸面流程”,是产线上的“隐形风控阀”
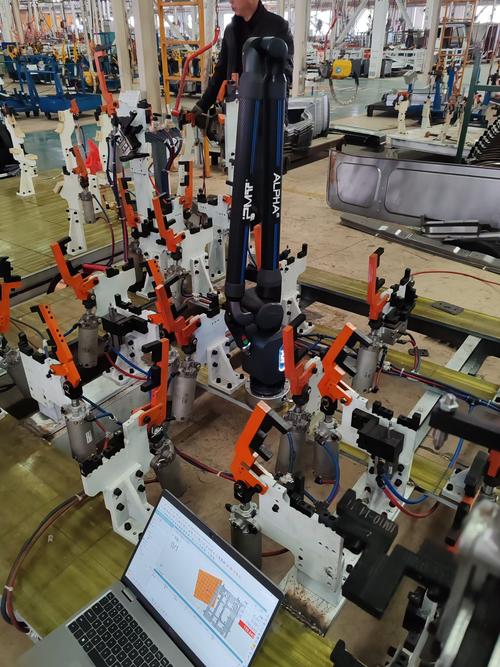
很多人对校准的认知还停留在走流程:每年固定时间把仪器打包,送到计量机构的恒温实验室,测几个数,拿张盖公章的证书回来,往档案柜一塞,就算交差了。根本没人想过,实验室里20度的恒温环境,跟夏天车间里38度的闷热、金属切削液的油雾、机床运转带来的震动,差了十万八千里。你在实验室校出来的零位,拿回车间用俩小时,温度变了、震动带的螺丝松了,测出来的数能准才怪。
说到这肯定有人要问了——
问:那我直接把实验室的校准证书拿过来,盖个章贴在仪器上应付审核不行吗?
答:真不行。上次陪客户做体系审核,碰到个厂子的校准证书全是20度恒温环境下出的,但是他们的探伤仪、测厚仪全是放在露天的钢结构预制场用,夏天钢板表面温度能到60度,测出来的壁厚偏差能到0.3毫米,最后审核直接开了重大不符合项,差点丢了风电的供应商资质。你说冤不冤?花了大价钱拿的证书,因为脱离了实际使用场景,半毛钱用都没有,对吧?
别等出了质量事故,才想起补校准的窟窿
我见过太多企业的校准台账,全是“一年一校”的死规则。不管你这台仪器是天天在重型车间扛着摔打,还是放在恒温柜子里落灰,全卡12个月的周期。说实话,我见过太多企业的计量管理员,拿着个固定周期的表格填了十年,连车间里的扭矩扳手到底一天拧多少个螺栓都不知道。
去年碰到一家做光伏硅片切割的厂子,线切割的张力计半年没校,张力偏了12%,切出来的硅片翘曲度超标,整炉的硅片全当废料处理,损失了快40万。事后复盘才发现,之前每次校准回来的偏差值,都比允许范围高一点,管理员觉得差一点没关系,就没当回事,最后攒出了大问题。
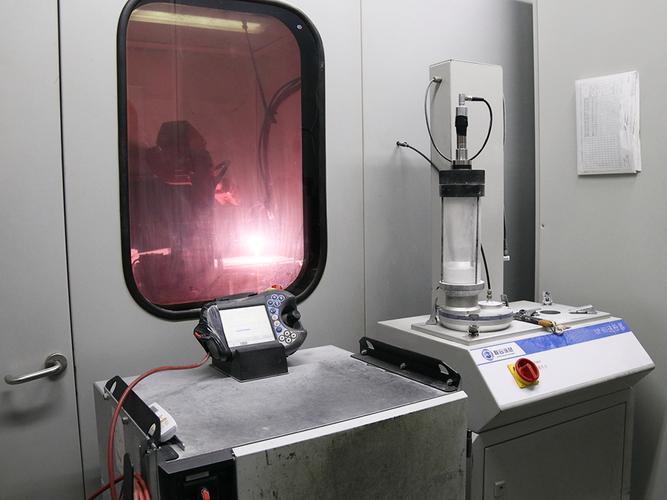
💡 现在行业里的最新实践早就不是固定周期校准了——根据仪器的使用强度、环境条件、过往的校准偏差值,动态调整校准周期。天天在装配线摔打的扭矩扳手,可能3个月就要校一次;放在恒温实验室里的一等标准砝码,三五年校一次都没问题。
有个做设备运维的老兄弟上次跟我聊,说他们厂的校准预算砍了快40%,实在扛不住,问有没有省钱的办法。
问:预算有限的情况下,工业计量校准怎么做才不踩坑?
答:先抓高风险的点,别撒胡椒面。比如跟产品关键尺寸直接相关的测量仪器、涉及安全防护的检测设备,优先保证校准;那些只是用来测个大概环境温度、跟产品质量八竿子打不着的手持测温枪,完全可以拉长校准周期,甚至做内部期间核查就行。别整那种“所有仪器一年一校”的一刀切,钱花了,风险点还没覆盖到。
现在的工业计量校准,早就不是“扛着仪器跑实验室”的老黄历了
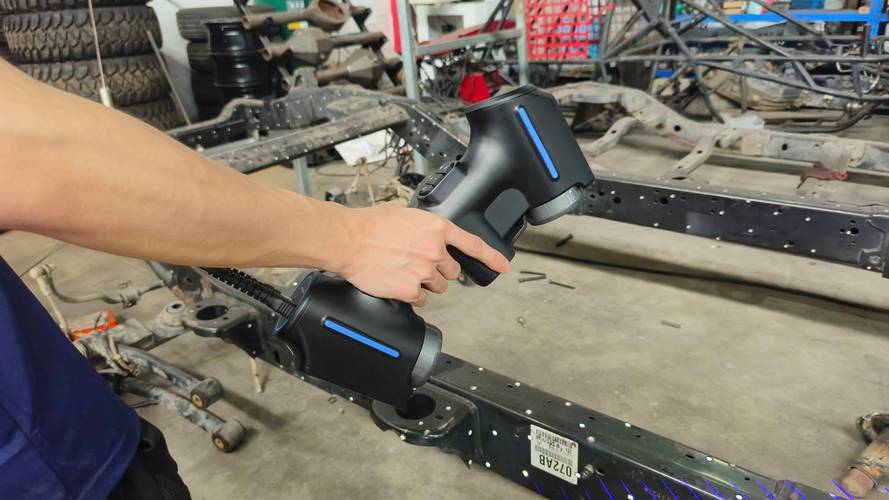
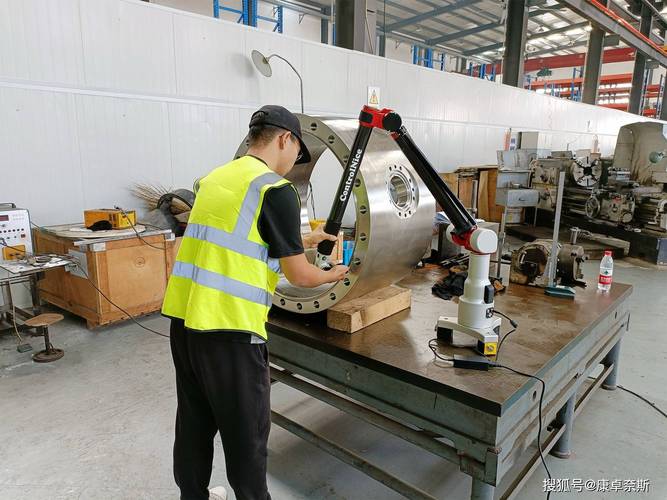
不过话说回来,也不是所有仪器都要往实验室送。现在的现场校准技术早就成熟了,带便携的高精度标准件到车间,就在仪器实际摆放的位置、实际的温湿度环境下测,校准出来的数值才跟实际生产的偏差对得上。
宁波那家做高端轴承的厂子,现在把所有测量仪器的校准数据跟MES系统打通了。哪台仪器快到校准周期了自动提醒,哪台仪器上次校的偏差值超过了预警线,直接把消息推给对应的车间主任。更绝的是,只要某台千分尺的校准偏差超过允许值的60%,系统就自动锁了机床的加工程序,根本不让操作工调用这把尺测出来的尺寸数据——就这一招,去年的尺寸超差不良率直接降了27%。
✅ 提醒:每次校准完,别光把证书收进档案盒,要把校准的偏差值算进后续的测量结果里——比如你的千分尺校出来有+0.02毫米的系统偏差,那你测出来的数要减掉这个值才是真实尺寸,不然证书白拿。
❗ 别信那种“一次校准终身有效”的鬼话,仪器是会磨的,会飘的,跟人一样,久了状态就不对。
上周碰到那个赔了18万的车间主任,他现在给每个测量仪器都贴了个带二维码的标签,扫一下就能看到上次校准的时间、偏差值、下次校准的时间,连一线操作工都知道这把尺最近的状态好不好。他说之前总觉得校准是纯花钱的事,现在算下来,一年花在计量校准上的钱才2万多,比上次一次的罚款零头都少。
对嘛。
这账,其实算得过来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业计量校准:别让那0.1毫米的误差,吃掉你整条产线的利润 https://www.dachanpin.com/a/tg/71165.html