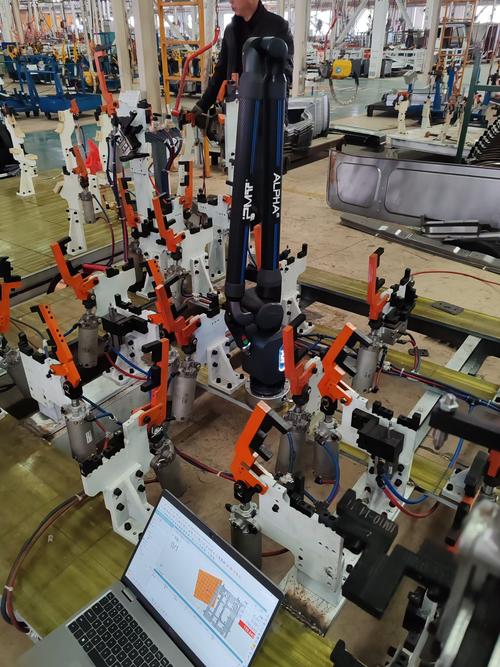
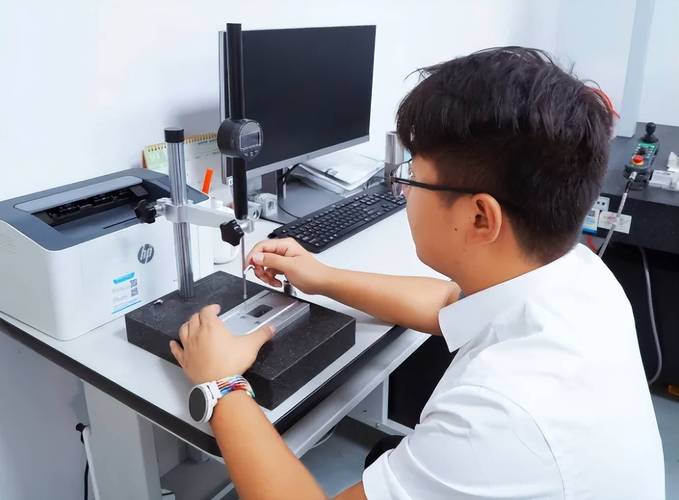
上周去苏州一家做航空结构件的厂蹲点,刚进门就撞见质检部的张工把刚测完的钛合金法兰往桌上一摔——三坐标测出来的平面度是0.012mm,客户那边测出来是0.027mm,差了一倍多。整批货卡着出不了厂。
工业比对验证到底在验证什么?不是比数字是比“基准”
很多人对工业比对验证的认知还停留在“拿两个仪器测同一个标准件,数差不多就算过”——大错特错。你想啊,你家的三坐标是2019年买的,客户家的是2022年的,你们两家的校准溯源链不一样,测针型号不一样,编程取点的位置不一样,甚至车间的温度都不一样,凭什么测出来的数要一模一样?
💡 这里要划个重点:工业比对验证的核心,是消除从生产端到客户端的全链路测量偏差,而不是单纯的仪器精度比对。
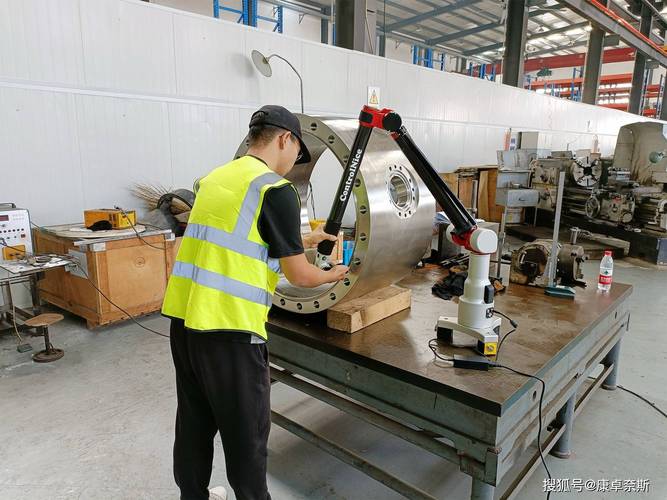
我见过太多厂花了几百万买进口三坐标,校准证书一年一换,结果还是跟客户的测量数据对不上,问题根本不在仪器上,在你从工位到客户工位的每一个环节的偏差累积。
问:我们厂每次送计量院校准都有证书,为什么客户还是说我们的测量数据不对?
答:90%的问题出在比对验证的覆盖范围上。你校准的是仪器的示值误差,但工业比对验证要验的是“从你的测量工位到客户测量工位的全链路偏差”——包括你用的测针直径、探头触发力、环境温度补偿系数、甚至你编程时取点的位置,这些都不在常规校准的范围内。
现在的工业比对验证,早就不是拿个标准件跑两遍的老办法了
别再跟我说你每年做一次比对就够了——去年上海有家做动力电池壳的厂,就是因为比对周期是半年,期间测针磨损了0.008mm,整批12万件的孔位偏差超差,赔了快800万。
现在长三角的新能源供应链厂,早就把比对的频率从“年度”改成了“周度+批次”。比如给宁德时代做配套的铝壳厂,现在每批次的核心尺寸,都会在生产线上用蓝光扫描测一遍,然后每周抽3件送第三方做三坐标比对,所有数据直接同步到MES系统里,一旦偏差超过0.005mm,直接触发停线预警。
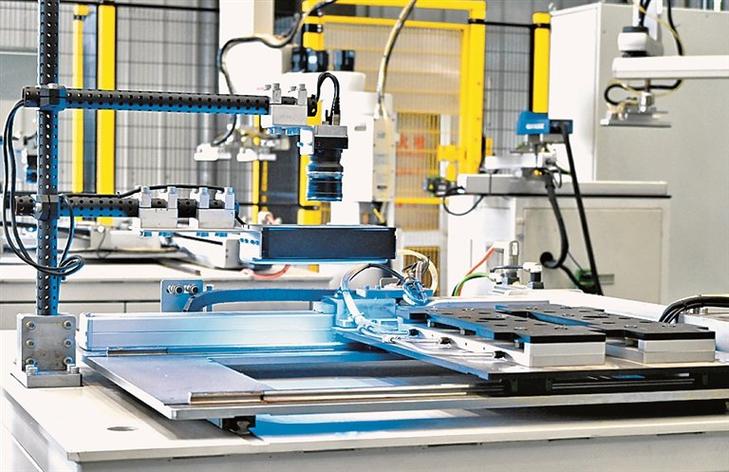
说实话,这种模式刚推的时候,很多厂觉得成本高,算下来其实根本不亏——一次超差的赔款够你做10年的比对验证。
问:我们是中小零部件厂,没预算上在线比对系统,有没有低成本的工业比对验证方案?
答:有。先别上来就买设备,先做三件事:第一,找你的核心客户要他们的测量作业指导书,把人家的测针型号、取点位置、温度补偿参数全抄过来,对着调你自己的程序,至少能消掉60%的偏差;第二,每个月拿一个你自己留存的“黄金件”,在你自己的所有测量仪器上轮一遍,记下来偏差值,超过0.003mm就马上校准;第三,每季度找同行的同类型厂,互相借测同一个标准件,不要找第三方,就找你上下游的,比出来的数才是真的能用到订单里的。
做工业比对验证最容易忽略的3个细节,踩中一个就白做
💡 第一个细节:别只比对尺寸,要比对“测量环境的偏差”。比如你在20℃的恒温室里测的数,客户在30℃的车间里测,铝件的热膨胀系数是23e-6,100mm的尺寸差0.023mm,刚好超差。很多人根本不记这个。
❗ 第二个细节:比对的标准件要和你生产的零件材质、形状完全一致。别拿不锈钢的标准块去比对你测铝件的程序,不锈钢和铝的触发反馈不一样,测出来的偏差根本不准。
✅ 第三个细节:比对完的数值要留“追溯台账”,不是签个字就完了。去年有个汽车零部件厂被主机厂审厂,就是因为比对记录只写了“偏差合格”,没写当时的温度、测针型号,直接被开了不符合项,耽误了一个月的供货。
上周苏州那家航空件的厂后来找我做了比对,最后查出来的原因是他们的三坐标测针用的是2mm的红宝石测针,客户那边用的是3mm的,取点的时候在圆角位置的接触点差了0.015mm,调完测针型号之后,两边的数差了0.001mm,直接就出货了。
就这么点事。
非要搞到整批货压在厂里才着急。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业比对验证:别让精度误差成了高端制造的隐形坑 https://www.dachanpin.com/a/tg/71166.html