别把“拿证”当终点:工业质保体系的认知误区
很多人对工业质保体系的认知,还停留在“写一堆文件、过一次外审、拿个证书挂墙上”的阶段。我见过最离谱的一个厂,质保手册还是2018年的版本,里面列的核心供应商有三分之一早就倒闭了,连现在新上的压铸工序都没在手册里提过。 这种体系,说白了就是“两层皮”——审核的时候,临时补记录、补签字、补培训记录,审核员一走,该怎么干还怎么干。 问:我们厂过了ISO9001快8年,每次外审都能顺利通过,为什么客户来审厂的时候,总能挑出一堆不符合项,甚至直接影响订单? 答:太正常了。外审查的是“你有没有写这个规则”,客户审厂查的是“你有没有真的按规则做”。我之前接触过一个汽车零部件厂,手册里明明白白写了IQC来料要抽3个关键尺寸做检测,实际检验员为了赶每天的检验量,20件来料只测1个尺寸,剩下的记录全靠上班前10分钟在办公室补。这种体系,别说帮你挡质量风险,连你自己厂的真实质量数据都信不过。
现在的工业质保体系,早就不是靠“人盯人”能撑住的了
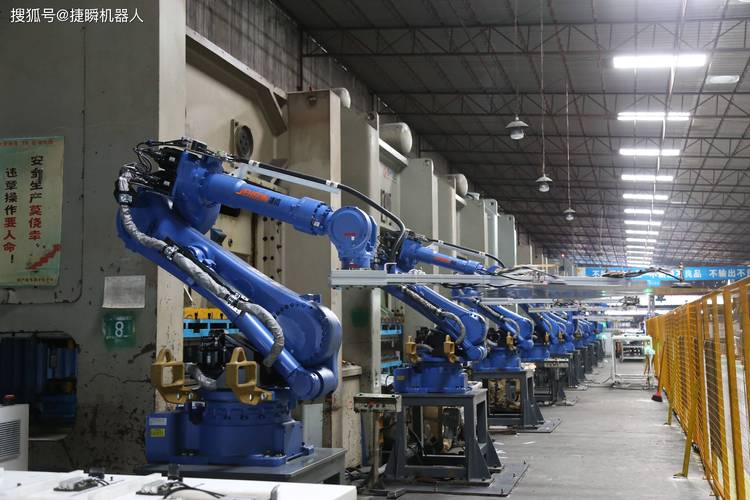
放在10年前,工业质保可能真的靠几个经验丰富的老检验员,拿着千分尺、塞规在生产线上挨个测,出了问题再开8D报告追原因。现在?真的不够用了。 就拿风电齿轮箱来说,现在的单台齿轮箱要卖几百万,要是因为齿形偏差导致运行异响,现场维修的成本就要几十万。之前我给江苏一个做风电传动部件的厂做咨询,他们之前的质保模式,是每批次加工完5个齿轮,抽出来用三坐标测齿形,测完把数据记在Excel表里,等发现整批齿形偏差超差的时候,已经加工了200多件,光报废成本就超了120万。 后来他们改了流程,把在线测量设备直接和工业质保体系打通,每一个齿轮加工完,机床自带的测量头自动测齿形、齿向、径向跳动,数据实时传到SPC系统,一旦某个参数偏离3σ阈值,机床自动锁机,根本等不到批量出问题再追溯。 这才是真的把钱花在刀刃上啊!之前那种事后救火的模式,本质上就是拿报废成本换流程的省事。
供应商端的质保,才是工业质保体系最容易掉链子的环节
很多厂把所有的质保注意力,全放在自己的生产线上,从来没把上游供应商的质量管理,真正纳入自己的工业质保体系里。 说起来真的气人。去年有个做工业伺服电机的老客户找我,说他们自己的生产线全是自动化设备,关键工序的CPK值稳定在1.67以上,结果连续3个月出电机轴承异响的问题,查了半天才发现,是给他们供轴承的那个小厂,最近为了降本,偷偷把原来的进口保持架换成了国内的便宜货,而他们之前对供应商的质保考核,只看每批次的到货抽检合格率,根本没定期去供应商的生产线上查工艺变更。 💡 这里给所有制造企业提个醒:真正有效的工业质保体系,从来不是靠堆检验岗位、加检验频次来实现的。核心是把质量要求嵌到每一个流程节点里——从研发阶段的FMEA风险分析,到生产过程的实时参数监控,再到供应商端的工艺变更预警,甚至到售后端的问题追溯,全链路打通。 现在很多头部的新能源车企,已经把核心Tier1供应商的生产现场监控,和自己的质保系统打通,供应商那边一旦调整原材料、换生产设备、改工艺参数,主机厂的质保部门第一时间就能收到预警,根本不会等到零件装到车上出了问题,才开始追责。 前阵子跟一个在机械行业摸爬滚打了22年的老厂长喝茶,他说现在的工业质保体系,说复杂也复杂,说简单也简单。 就是你别骗自己。 你写在手册里的要求,你自己信不信? 你做的每一步检验,是不是真的能挡住风险? 要是连你自己都不信,那印在精装册子里的所谓体系,就是给审核员看的废纸而已。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别拿ISO证书当免死金牌:工业质保体系的落地真相 https://www.dachanpin.com/a/tg/71210.html