踩过37个坑后,IT与OT融合路径的实操落地指南

上周在苏州跟一家做精密轴承的工厂老板喝茶,他说去年投了200万上工业互联网平台,结果OT团队嫌IT搞的东西太飘,连产线的振动数据都采不准,IT团队嫌OT的老设备接口乱到像上个世纪的古董,两边互相甩锅到现在,平台空转了快8个月。 我听完一点都不意外。 毕竟这几年跑了不下80家制造工厂,聊到IT与OT融合路径,十有八九的老板都有一肚子苦水——钱花了,人配了,最后啥效果没有。真的难。

别上来就搞“大一统平台”,90%的坑都出在第一步

很多人对IT与OT融合路径的第一认知,就是把所有产线设备的数据全部接到云端的统一平台,打通从生产到销售的全链路。 错得离谱。 我们去年帮浙江一家做汽车紧固件的工厂梳理的时候,光把27台不同年份、不同品牌的冲压设备的运行数据——从冲压频次、模具温度到每批次的良品率——稳定采集到边缘网关,就花了整整6周,中间甚至因为某台2012年的设备的私有协议没有公开文档,蹲在设备厂商的老工程师办公室蹲了3天,才拿到了加密的通信参数。
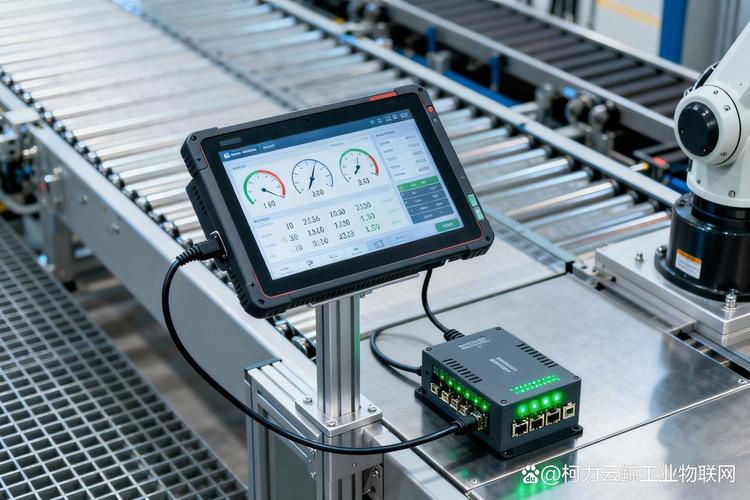
离散制造车间OT设备数据采集端口实拍图
离散制造车间OT设备数据采集端口实拍图
真的难。 很多工厂的OT设备是什么?是2015年买的数控车床,是2018年上的PLC,甚至还有连以太网口都没有的老冲床,你让IT的人拿着普通的网线去插,根本读不出有效数据。更别说很多老设备的通信协议是厂商私有的,根本不对外公开,你硬要对接,要么花几十万买厂商的授权,要么就得想别的办法。 问:我们厂有近百台服役超过10年的老设备,没有开放的通信接口,难道真的要花大价钱全部换新才能走通IT与OT融合路径吗? 答:完全没必要。❗ 别被那些卖新设备的厂商忽悠了。我们现在常用的方案是通过非侵入式数据采集——比如在电机外壳贴振动传感器、在油路管路上贴压力传感器、在操作面板上接电流采集模块——不用改动设备本身的电路和程序,采集到的原始数据先传到本地边缘网关做初步清洗,再按需同步到IT侧的生产管理系统。这套方案的成本大概是整线换新的1/20,而且不会因为改造影响现有产线的正常生产,我们给3家老工厂做过测试,数据采集的准确率能稳定在98%以上。

从“数据各玩各的”到“业务同频”,中间隔着3层适配

把数据采上来,只是走完了融合路径的第一步。 很多工厂卡在第二步,就是两边的“语言不通”。IT团队看的是服务器的CPU利用率、平台的存储容量、数据传输的延迟率;OT团队看的是设备的负载率、换模时间、故障报警的响应速度。两边对同一个指标的定义从根上就不一样,之前碰到过一家工厂,IT团队把采集上来的设备运行时长直接算成了OEE(设备综合效率),结果OT的班组长拍桌子说,这里面有40%的时间是设备空转等着上料,根本不算有效运行,两边吵了快半个月才发现,连最基础的指标定义都没对齐。
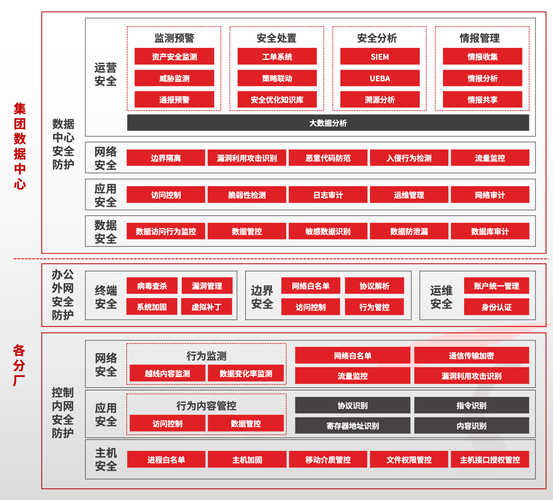
IT与OT跨部门数据指标映射关系对照图
IT与OT跨部门数据指标映射关系对照图
我们现在给客户做适配的时候,一定会拉着两边的核心负责人坐下来,把三层逻辑掰扯清楚: 第一层是数据语义适配。把所有跨部门共用的指标写进统一的字典里,什么叫“设备正常运行”,什么叫“异常停机”,什么叫“有效生产时长”,两边签字确认,别靠口头约定。 第二层是权限边界适配。比如OT团队有设备参数的调整权限,但是不能随便访问IT侧的ERP、CRM系统;IT团队能查看汇总的生产数据,但是不能远程改动PLC的核心控制逻辑——之前有个工厂的IT工程师为了测试数据传输速度,远程改了PLC的运行参数,导致整条焊装线停了4个小时,损失了近百万,这个教训太疼了。 第三层是业务流程适配。把之前靠人跑、靠电话传的流程,用数据串起来——比如之前的异常处理是OT班组长看到报警就喊维修,现在系统会自动把报警信息推送给对应负责的维修工程师,同时把故障原因同步到IT侧的设备资产管理系统,自动生成维修工单,不用再靠人挨个打电话协调。 问:我们公司IT团队在总部,OT团队在工厂现场,两边隔了1000多公里,协同的时候经常因为信息差出问题,有没有什么办法能降低沟通成本? 答:💡 别搞那种层层上报的审批流程。我们现在给跨地域的工厂做方案的时候,会专门搭一个跨部门固定协同小组——注意,这个小组不是临时凑数的,要从IT、OT、生产、维修四个部门各抽1个全职的人,固定在同一个办公区域待3个月,直到把第一阶段的融合场景跑通。很多人觉得把人凑在一起成本高,但是算一笔账:之前因为两边信息差导致的重复开发、沟通扯皮,每个月的隐性损失至少是十几万,花3个月把核心的协同逻辑跑顺,后面能省下来的钱远比这点人力成本多。

别追求一步到位,小步快跑的迭代才走得远

我见过太多工厂的老板,一上来就想搞“数字孪生工厂”,想把整个车间1:1复刻到数字空间里,想把供应链、生产、销售全链路一次性打通。 真的没必要。 我们现在给客户推IT与OT融合路径的时候,从来不会一上来就给你列十几个高大上的场景,而是先从最痛的那个点切入——比如先解决设备非计划停机的问题,把之前靠人巡检发现异常的模式,改成通过实时采集的振动、温度数据提前预判故障,把非计划停机的时间降下来,等这个场景跑顺了,能实实在在算出收益了,再往后面接质量追溯、能耗优化的场景。 说实话,我见过太多工厂为了凑政策的补贴,硬上根本不需要的系统,最后钱花了,产线的效率一点没涨,回头就说IT与OT融合是个坑。这哪是融合的坑,是你自己找的坑啊。 2024年我们接触的客户里,走得最顺的那几家,都是没有一开始就追求大而全的——有做食品加工的工厂,先把蒸煮环节的温度数据和能耗数据打通,光能耗优化这一项,每个月就能省2万多的电费;有做五金加工的工厂,先把数控车床的刀具磨损数据和生产进度打通,减少了因为刀具崩裂导致的批量次品,每个月能多省近3万的原材料成本。 这些场景说出来都不高大上,但是每一分钱的收益都是算得清的。 很多人觉得IT与OT融合是个需要砸几百万、花两三年才能做成的技术项目,其实根本不是。它本质上是把之前互相听不懂话的两个部门,拉到同一张桌子上,一起解决生产里的真问题。别搞那些虚头巴脑的概念,先把第一个能落地的小场景跑通,比啥都强。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:踩过37个坑后,IT与OT融合路径的实操落地指南 https://www.dachanpin.com/a/tg/71380.html
赞 (0)
OT数据治理落地指南:从车间设备乱数到产能提15%的真实路径
上一篇 1天前
踩过3个工厂数字化的实坑:工业时序数据库真不是通用数据库换个壳
下一篇 1天前

相关推荐

  • 质量控制:企业生存与发展的坚实防线

    质量是企业立足市场的根本,而质量控制则是守护这一根本的核心手段。无论是生产制造领域的工业产品,还是服务行业提供的各类服务,质量控制的成效直接决定了产品或服务的市场认可度,更关系到企业能否在激烈的竞争中长久立足。缺乏有效的质量控制,即便企业拥有先进的技术、庞大的生产规模,也可能因产品质量不稳定、问题频发而失去消费者信任,最终陷入经营困境。从消费者角度而言,高质…

    2025-09-12
  • 冷链:流动的冰与鲜的守护诗

    当清晨的第一缕微光还未穿透城市的薄雾,一辆辆印着白色雪花标识的货车已悄然驶出仓储中心。车厢里,来自海南的芒果还带着热带阳光的余温,却被一层恒定的清凉包裹;东北林场的蓝莓裹着细密的霜花,在特制的泡沫箱中保持着采摘时的脆嫩。这便是冷链物流构筑的奇妙世界 —— 用科技的温度锁住自然的馈赠,让跨越山海的新鲜成为日常。 冷链物流从来不是冰冷的机械流程,而是一场与时间赛…

    2025-09-11
  • 工业软件定义网络:重构制造业的底层神经

    我跑过国内近40家不同规模的智能工厂,见过太多哭笑不得的场面。换一条产品线,生产设备都调试好了,结果IT部门改网络规则改了整整一周。订单不等人,车间主任天天堵着IT门骂娘。这不是个别情况。绝大多数工厂现在用的工业网络,还是十年前的老思路,硬配置,硬布线,根本跟不上现在柔性制造的节奏。而能破这个局的,就是工业软件定义网络。 传统工业网络的死结在哪里 传统工业网…

    投稿 2026-09-28
  • 质量控制(QC)七大手法:车间里的破案工具,你真正用对了吗?

    上周去一家汽配厂,质量经理拉着我诉苦:”客户投诉总装线卡扣断裂,我们又是加严全检又是罚款,折腾一个月,不良率纹丝不动……” 我到现场转了一圈,拿起他们填了三个月的检查表一看——好家伙,全都只是记了”断裂”两个字,连发生在哪个班次、哪台注塑机、哪个模腔都没写。这哪是QC手法?这是记流水账! 说实话,质量控制七大手…

    2026-07-01
  • 工业生态伙伴:为什么说单打独斗的制造企业死得最快?

    上个月去苏南跑了三家装备制造企业。有一家做光伏切片机的老板跟我吐槽,去年单干亏了两千多万。 他原来觉得,自己做了十几年机械,什么技术都摸透了,干嘛要把利润分给别人?结果栽在控制系统和云运维上——自己招了二十多个人的软件团队,花了一年多搞出来的系统,稳定性比成熟方案差一大截,丢了三个大客户,工资都发不出来。 真的惨。 别扯概念,工业生态伙伴本质是风险共担 很多…

    投稿 2026-10-02

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息