上周去苏州相城的一家汽车零部件厂蹲点,刚进车间就被设备主任拽着吐槽:”我们存了8年的设备运行数据,现在找个2021年某台磨床的振动记录,得翻3个老系统的备份盘,盘还坏了俩。”
说真的,这种场景我见太多了。很多厂一提数字化,第一反应是买最贵的数采网关,上最炫的数字孪生大屏,钱砸了大几百万,最后回头看——OT侧的数,一半是乱码,一半是重复存的,真正能用来做预测性维护、排产优化的有效数据,连10%都不到。
别觉得这是危言耸听。去年我们团队给17家离散制造企业做OT侧的成熟度评估,超过6成的厂,OT数据治理的水平还停留在”谁的设备谁记”的阶段。
很多厂搞OT治理,上来就把项目全权甩给信息部。信息部的同事连PLC和DCS都分不清楚,上来就给所有设备统一打标签,结果现场的操作工根本不认——比如给冲压机的”安全门信号”打了个编号叫”S001″,操作工平时都叫这个信号”门开了”,最后数据采上来,跟实际的生产事件对不上,纯纯做了无用功。
问:我们厂IT和OT团队平时完全不通气,现在要做OT数据治理,第一步到底该拉谁进项目组?
答:别上来就拉满跨部门群。先找3个在车间干了5年以上的老技师,2个天天摸数采系统的运维工程师,1个管生产排程的计划员——这几个人坐下来聊2小时,比你拉10个部门负责人开3次会有用。IT团队只需要负责把大家定的标签规则落到系统里就行,别让外行定现场规则。
💡这里要提一个很多人踩过的坑:不要上来就追求”全量数据采集”。我见过最夸张的一家厂,把每台设备的PLC所有寄存器数据,每100毫秒采一次,光存储成本一年就花了20多万,最后真正用的,也就几个跟产能、故障、能耗相关的信号。采那么多没用的数干嘛?存着当古董吗?
很多人对OT数据治理的误解,就是搞个数据湖,把所有数导进去就完事了。错啊。你想想,你导进去的数,如果连”这个数据是哪台设备、哪个班组、哪个生产批次产生的”都标不清楚,那这数跟没存有啥区别?
举个真实的例子:宁波的一家注塑厂,之前花了200万上了MES,最后发现OT侧传上来的温度数据,跟实际注塑机的显示值差了12度——查了半天才知道,是数采的时候,把热电偶的量程设错了,导到系统里的数全是错的,之前用这些错的数做的工艺参数优化,反而让不良率涨了3%。这种教训,真的太疼了。
问:我们厂现在OT数据的准确率连60%都不到,是不是要把所有数采系统全部推翻重来?
答:完全没必要。你先把跟核心生产指标挂钩的那20%的点位先捋顺——比如跟设备OEE相关的运行、停机、故障信号,跟能耗相关的电、气、水信号,跟质量相关的工艺参数信号。这部分点位的准确率拉到95%以上,你的OT数据治理就已经超过行业70%的玩家了。剩下的80%的非核心点位,慢慢捋就行,急不得。
❗别信那种”OT数据治理可以一步到位”的忽悠。我见过太多厂,上来就搞个大而全的项目,做了一年半,项目组都换了两茬,最后啥效果都没出来。反而那种小步快跑的厂,比如第一个月先把磨床的振动数据治理好,做了个简易的预测性维护模型,减少了20%的非计划停机;第二个月再把空压站的能耗数据捋顺,省了10%的电费——这种看得见的小成果,车间里的人才愿意配合你搞,不然你说啥他们都觉得你是来搞形式主义的。
很多厂搞OT数据治理,只想着把数采上来,根本没想过数据安全的事。比如之前有个做精密轴承的厂,把OT侧的设备运行数据直接开放给了外面的供应链平台,结果被竞争对手爬走了他们的设备节拍数据,反过来在客户那边打价格战,亏了好大一笔订单。
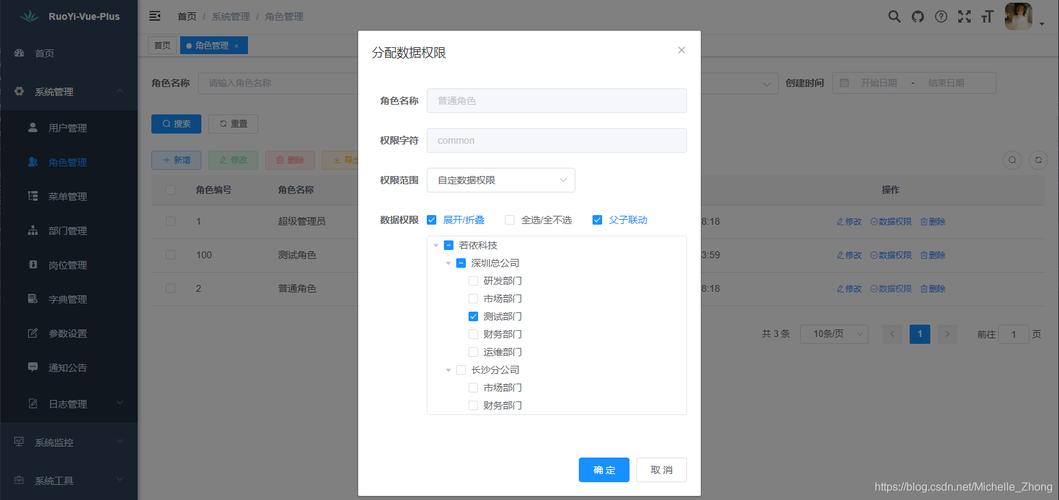
。你得把数据分好类:哪些是可以开放给供应商做远程运维的,哪些是只能车间内部看的,哪些是涉及核心工艺参数绝对不能外传的。之前我们给客户做的权限规则很简单:普通操作工只能看自己负责的那台设备的实时数据;工艺工程师可以看历史的工艺参数趋势,但不能导出;管理层可以看汇总的OEE、能耗报表,但看不到具体的敏感工艺数值。就这么简单的规则,能挡掉80%的数据泄露风险。
说真的,我特别烦那种一上来就跟你讲”数据资产入表””数据要素流通”的专家,连自己车间的数都没捋明白,就想着把数拿去卖钱,这不是开玩笑吗?你家核心工艺的OT数据,真敢随便拿出去流通?
很多在车间摸爬了十几年的老技师,其实对设备运行的规律比谁都清楚,只是他们的经验从来没有被转化成结构化的数据,而OT数据治理最有价值的部分,恰恰是把这些藏在老师傅脑子里的经验,变成系统里可复用的规则。现在大家都在讲AI赋能制造,讲黑灯工厂,这些概念听着玄乎,其实底层逻辑特别简单:你得先有靠谱、干净、能对上现场实际情况的OT数据,再谈别的。
别等大屏做出来了,才发现连数都是错的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:OT数据治理落地指南:从车间设备乱数到产能提15%的真实路径 https://www.dachanpin.com/a/tg/71379.html