别拿“废品回收”碰瓷循环制造
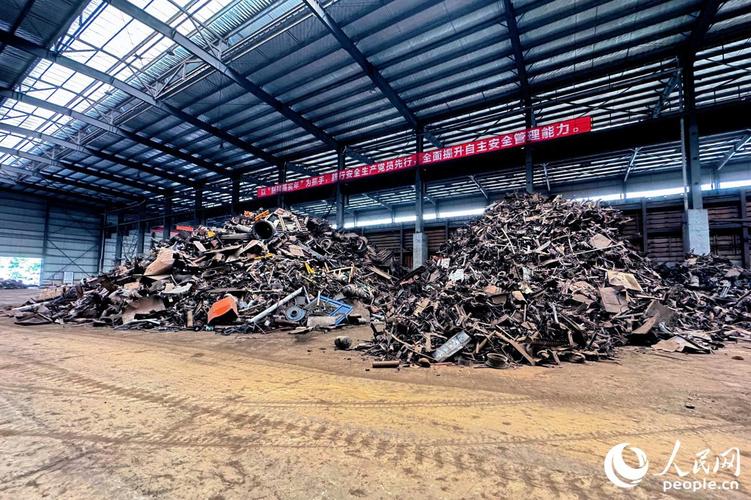
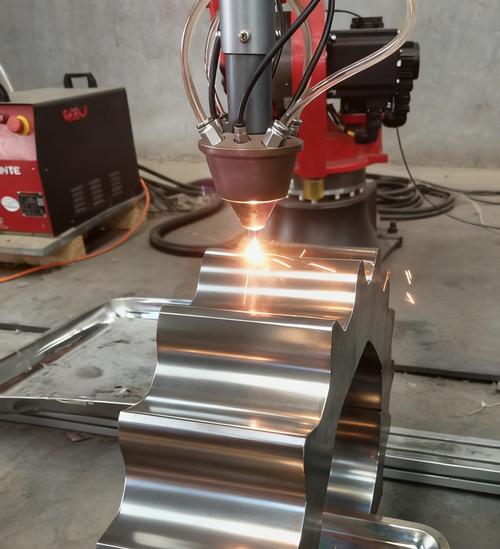
很多人把循环制造和废品回收划等号,本质上是没搞懂两者的核心差异:传统废品回收是“降级利用”——把高价值的合金零件熔成普通钢材,价值折损大半,还费电费时间。而循环制造是“价值保留”——只要零件的基体没坏,就通过技术手段把磨损、老化的部分修复到全新的性能标准,材料的内在价值一分钱都不浪费。 就拿刚才说的高锰钢颚板来说,传统回炉的流程里,你得先把废件运到炼钢厂,重新加热到1400度以上熔成钢水,再做砂型铸造、热处理、机加工,整个流程的能耗高,还容易因为成分偏析导致铸件性能不稳定。现在的再制造流程是,先对报废件做三维扫描探伤,把没被磨损到基体的高强度材料全部保留下来,磨损超标的工作面用等离子堆焊补一层同成分的高耐磨合金层,再做精度校准,整个流程的碳排放只有重新铸造的18%,堆焊层的硬度还比原厂铸态的高锰钢高两个等级,实际使用寿命比新品还长30%。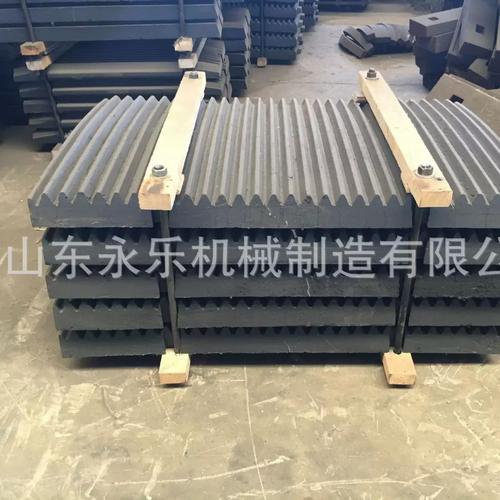
循环制造的钱,从来不是从“省材料”里抠出来的
不少人对循环制造的盈利逻辑有误解,觉得无非是少买两吨钢材,省点原材料钱。错了。现在2024年跑通循环制造模式的头部工厂,利润来源早就跳出了“省材料”的窄圈子。 我之前碰到过一个做液压泵的技术总监,拍着桌子吐槽——之前他们的老款液压泵,泵体和端盖是铸死的,客户要换个密封都得把整个泵拆得七零八落,最后坏了修不了只能当废铁卖。现在新设计的全模块化泵,端盖是快拆接口,易损的柱塞、密封套件全部标准化,客户自己拿着备件10分钟就能换完,整个泵的全生命周期能从原来的5年拉到18年,算下来客户的采购成本少了三分之二,工厂靠卖备件的长期毛利,比卖新泵的一次性收入还稳。 这才是循环制造最香的地方——你不是在做一锤子买卖,是跟着你的产品全生命周期赚钱。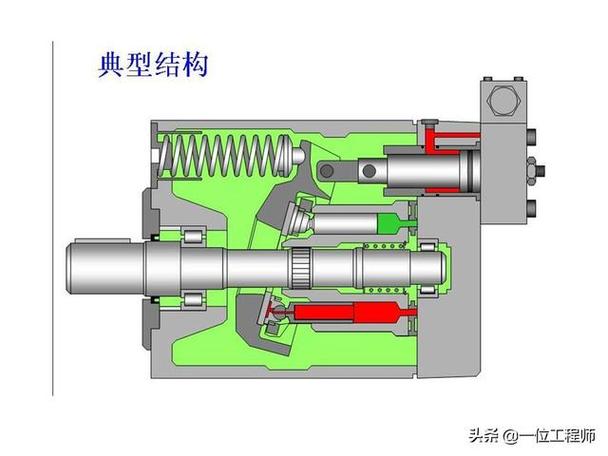
别等政策逼你做循环制造,现在进场的人已经赚走第一波红利了
说实话,我见过太多工厂老板,前几年觉得循环制造是环保部门的KPI,跟自己没关系。现在回头看,最早一批搭了回收网络、上了再制造工位的工厂,现在手里攥着的客户粘性,比那些靠打价格战抢订单的工厂高太多了。毕竟客户现在也不傻,同样的设备,一个能用15年,一个用5年就得换新,换你你选哪个? 现在的政策导向也很明确:2024年开始,国内多个省份的工业碳排核算,已经把产品的全生命周期碳足迹算进去了,出口到欧盟的机械产品,要是碳足迹超标,要交的碳关税能占到货值的5%-10%。靠循环制造把产品的全生命周期碳排放降下来,能免掉这笔碳关税,还能拿地方的循环经济补贴——我上周算过,江苏那边的补贴,对上再制造柔性工位的工厂,最高能给设备投资额的15%,相当于你买1000万的设备,政府给你掏150万。 💡 给中小工厂的实在建议:别一上来就想着投几千万建全流程的循环制造车间,先从你最常出故障、售后退货最多的那一个零件开始试。比如你是做机床的,就先从最容易磨损的导轨、卡盘卡爪开始搞修复;你是做风机的,就先从最容易坏的轴承座、叶轮叶片开始搞。先跑通一个零件的闭环,算清楚每笔账,再慢慢扩,别上来就搞大的,最后把自己拖死。 ❗ 踩过的坑提醒:千万别把回收的废件随便堆在车间角落,要建专门的探伤、清洗工位,不然修复出来的零件带暗伤,出了质量问题,之前攒的口碑全没了。 上次去那家江苏的破碎机配件厂,老板说现在他们的再制造颚板,已经接到了隔壁省三个大型砂石场的年度框架订单,人家算过账,用他们的修复颚板,一年光配件采购费就能省200多万,根本不会在意这是不是新铸的——毕竟能用,够耐磨,成本低,就够了。 谁规定的零件必须从矿石里挖出来、熔了、铸出来才算正品? 能把材料的价值吃干榨净,能让客户少花钱,能少排点碳,这就是循环制造最实在的意义。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:循环制造不是环保作秀:重型机械加工车间的可复制落地路径 https://www.dachanpin.com/a/tg/71466.html