别把集散控制等同于“买个大PLC堆模块”
很多刚接触工业控制的人对集散控制的认知,还停留在“分散装模块、集中看屏幕”的层面,觉得不就是把PLC拆到现场,拉根网线到中控室就算完事。大错特错。工业集散控制的核心从来不是硬件堆料,而是控制逻辑的冗余度、现场信号的抗干扰能力、全链路的响应延迟阈值。我见过太多小厂商拿通用PLC凑出来的所谓“集散系统”,IO点一多就开始丢包,冗余切换要等1-2秒,对于连续生产的化工、冶金场景,这1秒的延迟足够让反应釜的温度飘出安全阈值。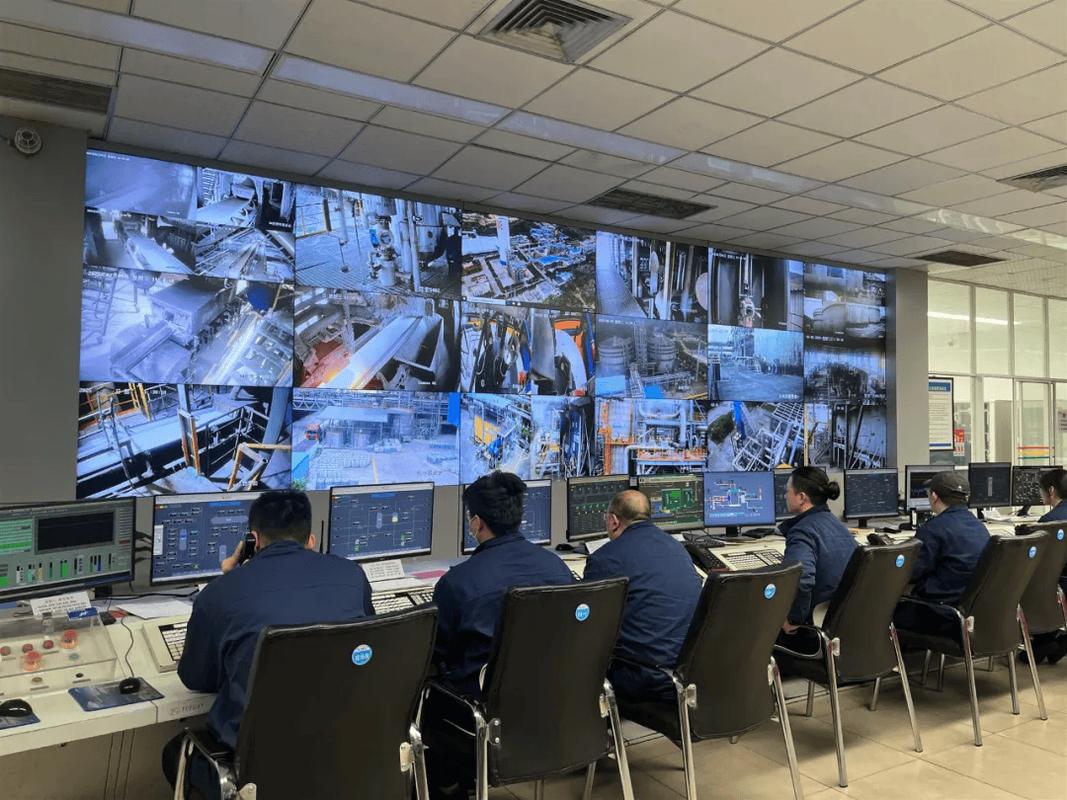
老厂改造的最大坑:别为了兼容旧设备硬撑
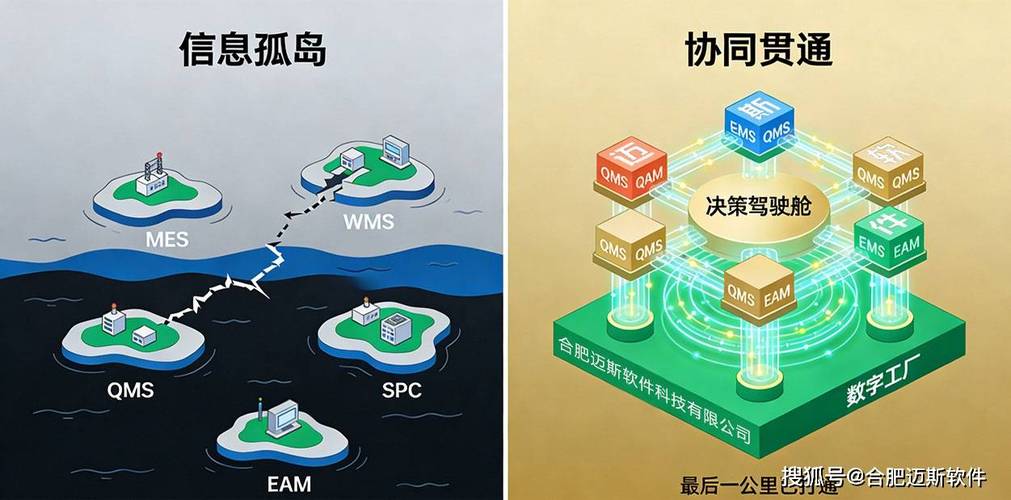
我跑过的老厂,十家有八家的集散控制系统已经超期服役。山东一家做复合肥的厂去年找我,说他们的DCS模块坏了,找原厂买不到,找第三方兼容模块,装上去就和系统不兼容,联锁逻辑经常误动。我去了之后看,他们那套系统的IO卡件是2008年的,连热电阻信号的采集精度都从原来的0.1级飘到了1.5级,相当于测个反应釜温度,实际120度,系统显示118度,差2度在精细化工里就是废品。这种情况真的别硬扛了! 问:老厂改造全换工业集散控制系统,至少要停线半个月,我们旺季根本挤不出时间,有没有折中方案? 答:我给很多厂做过“分步替换”的方案,根本不需要全停。第一步先把中控室的操作站、工程师站全换成新的,保留原来的现场IO模块,通过协议转换网关把旧系统的信号接到新平台上,这一步只需要停4个小时的夜班车时段就能搞定;第二步等下一个检修窗口,把最容易出问题的IO模块逐批换掉,每换一个工段只需要停2个小时,全程不会影响主生产线的连续运行。算下来比你天天因为信号漂移废料、误触发联锁的成本低太多了。 💡 别信厂商说的“一步到位全替换”的方案,那都是为了多卖设备给你算的账,你真按他的方案来,停线半个月的损失,比设备钱贵三倍都不止。新厂部署的新趋势:别把工业集散控制做成“信息孤岛”
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业集散控制落地实战:那些厂商不会告诉你的避坑细节 https://www.dachanpin.com/a/tg/71543.html