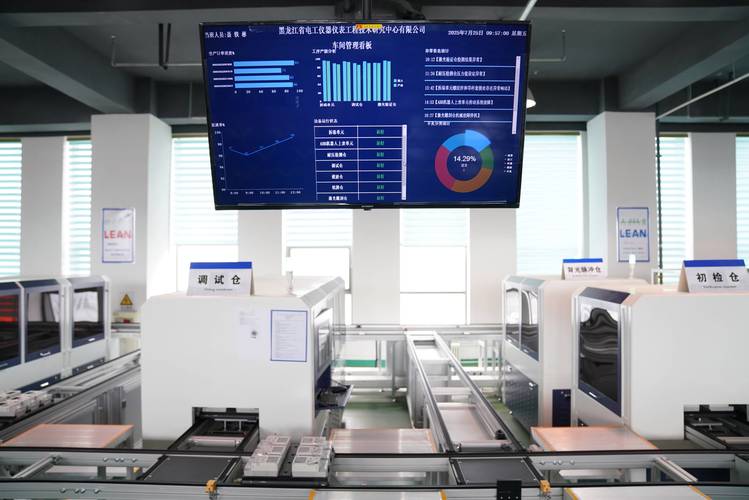
上周去东莞一家做精密结构件的厂做诊断,老板蹲在车间抽烟,说自己投了200万上新的MES,结果每天还是靠班组长拍脑袋报产能,月底算下来能耗比去年高了12%,良率卡着92%上不去,钱全打了水漂。
问题出在哪?说白了,就是从一开始就没把工业量化指标的底层逻辑搞明白——总觉得上了系统、贴了看板就是数字化,连指标的统计口径、数据来源、和一线班组的绩效挂钩规则都没捋顺,可不就是瞎折腾吗?
别拿“大概齐”当指标:工业量化指标的核心不是算得准,是能落地
很多工厂对量化的理解还停留在“把数字写在看板上”,什么“提升生产效率”“降低生产成本”,这根本不是指标,是喊了几十年的口号。真正的工业量化指标,第一步是把模糊的感受拆成可统计、可追溯、可对比的具体数值——比如之前在苏州一家汽车零部件厂见的奇葩指标:“设备运行状态良好”,你说啥叫良好?压力表到多少算好?温度在什么区间算好?最后全靠设备员凭感觉填,月底报表做的漂漂亮亮,实际设备天天出小问题。
更可笑的是,很多厂算指标的时候,连统计口径都没统一。比如算设备故障率,把计划内的保养停机、换模调机的时间全算成故障停机,最后出来的数比实际值高了3倍,拿着这个数做决策,能不出问题吗?
问:我们厂之前也定了一堆量化指标,比如OEE、单位能耗、不良率,为什么推了半年大家还是不看?
答:90%的问题出在指标的“可感知性”上。你给车间一线操作工定“全厂单位产品综合能耗降低2%”的指标,他拧螺丝的时候根本不知道自己哪步能影响能耗——但如果你把指标拆解成“每台CNC的待机时间超过15分钟必须上报、空转超过3分钟自动触发能耗预警”,他伸手按个按钮就能影响结果,不用你催,自己就会盯着数。
之前有个做汽车线束的厂,让办公室的IE工程师拿着秒表站在工位旁边掐生产节拍,掐的时候工人紧张,手速快了30%,最后定的标准节拍根本没人能完成,班组怨声载道,推行了3个月就彻底停了。真的,这种脱离现场的指标,还不如不定!
2024年制造端真正在落地的高价值工业量化指标,别再拿老黄历凑数
很多人对工业量化指标的认知还停留在十年前的老一套:良率、产能、单位能耗。这些数当然重要,但现在真正能帮工厂省利润的指标,早就不是这些大家都在算的基础项了。
- ✅ 单工序边际贡献值:不是老掉牙的“单位产品毛利”,是把每个工序的能耗、刀具损耗、人工、换型时间全算进去,哪个工序赚、哪个工序亏,一目了然。比如之前佛山一家做铝合金型材的厂,之前总觉得出口的订单利润高,算完单工序数才发现,出口订单的表面处理工序,比国内同规格产品多耗32%的电,良率还低8%,算下来每加工一吨要亏120块,之前蒙在鼓里做了两年。
- ❗ 设备微停机时长占比:别只看OEE的大数字,现在很多厂把每次低于5分钟的停机单独拎出来算——换个料、卡个屑、调个参数,每次3、4分钟,一天攒下来能耗掉2个小时的有效生产时间,这部分之前全被算成“正常生产”了,根本没人管。
- 💡 不良品的溯源响应时长:从不良品被检验出来,到根因定位完成、调整参数的时间,之前很多厂的指标是“不良率降低多少”,现在算响应时长,才发现很多不良不是设备问题,是换班的时候参数没交接对,前后差了20秒的加工进给速度,一晚上出了300多件废件。
问:我们厂是做食品加工的流程型制造,这些离散制造的工业量化指标能直接用吗?
答:别硬套。流程型制造的核心指标和离散制造完全是两个逻辑——你总不能让流水线连续生产的灌装线去算“单工序换型时间占比”吧?对应的,流程型制造要重点盯的是工序在线浓度偏差率、清洗环节水耗强度、非计划停机的物料损耗占比这些和连续生产强绑定的指标,本质上工业量化指标从来没有通用模板,永远是你的生产流程卡在哪,就量化哪。
说实话,之前有人吐槽,说搞这么多指标,最后给一线员工加了一堆填数据的活,反而效率更低。这种吐槽真的不冤。之前见的一个厂,光要求班组长每天填的指标就有27个,从设备温度到班组卫生得分,填完都快下班了,谁还有心思管生产?真正好用的工业量化指标,是要靠传感器、靠系统自动采集的,不是靠人拿本子记的。比如你要算微停机时长,就在设备的启动回路接个小传感器,只要运行状态跳变,自动记录时长、时间点,根本不用操作工手动报——之前那个厂上了这套自动采集的东西之后,班组长每天填数的时间从1个半小时降到10分钟,大家才有空真的盯着指标找问题。
别踩坑:工业量化指标落地最容易犯的3个低级错误
见过太多工厂花了大价钱做量化体系,最后全成了摆看的花架子,踩的坑其实都特别低级:
第一个坑,指标和实际激励脱节。比如你算出来换型时间每缩短10分钟,一天能多产20件,给班组的奖励是每件提5毛钱,结果算下来班组为了缩10分钟换型时间,要多花200块的加班费,换你你干?对吧,这种指标就是摆设。
第二个坑,指标的统计口径天天变。这个月算能耗的时候把食堂的电算进生产能耗,下个月又扣出去,数据忽高忽低,大家根本不知道自己努力有没有用——时间长了,谁还信这些数?
第三个坑,只盯着结果指标,不管过程指标。比如你天天给车间压“良率到98%”的目标,但是不告诉大家哪个环节的不良占比最高、要怎么调整参数,最后大家为了凑数,把不良品藏在料堆里、下班的时候偷偷扔了,反而更糟。
前两周和那个东莞的结构件厂老板通电话,他说现在把之前定的18个虚头巴脑的指标全砍了,只留了6个一线能摸得到的数:CNC的微停机占比、每刀的刀具寿命、换型时间、不良品的响应时长、单台设备的待机能耗、班组的异常上报率。才跑了3个月,良率从92%涨到了96.3%,单月电费省了18万。
哪有那么多玄乎的工业数字化啊。
说白了,就是把那些飘在半空的大词,拆成车间里每个工位能摸得到、算得清、和自己收益挂钩的工业量化指标,钱自然就省下来了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂这些工业量化指标,你家工厂的精益改造少走3年弯路 https://www.dachanpin.com/a/tg/71578.html