为什么新数控机床用3年就精度跳水?
别一上来就扯什么国产设备质量不行,我见过用了12年的国产数控车床,现在加工销轴的同轴度还能稳在0.005mm,人家保养得好,比那些买回来瞎造的进口机床靠谱多了。 问:刚买的新数控机床,厂家上门调试完测的精度是0.008mm,怎么用了18个月就飘到0.03mm了? 答:别上来就怪设备质量差。90%的精度漂移,根源都是车间环境的隐性影响——夏天西晒的墙面离机床主轴太近,每天下午3点主轴箱被太阳烤得热胀1丝多,你测出来的平面度能准才怪。还有的车间地面沉降没做二次灌浆,机床垫铁歪了2丝,你光靠系统补刀根本修不回来。 说真的,我见过太多老板买设备的时候眼睛都不眨,60万、120万的付款流程走得飞快,轮到给机床做基础灌浆、装恒温防护罩的时候,张嘴就嫌贵——省那两万块的成本,最后换回来几十万的返工损失,这笔账真的算得过来吗? 💡 2024年国内头部数控机床厂商的售后数据显示,超过62%的精度索赔,根本不是设备本身的硬件故障,是安装环节偷工减料埋下的雷。
日常维护里最容易被忽略的3个精度杀手
很多车间的维护台账写得漂漂亮亮,什么“每日点检、每周保养、每月校准”,真掀开防护罩看,里面的脏污能攒下小半桶。说几个真在一线见过的坑: – ❗ 切削液浓度乱调。很多车间图便宜,直接把自来水兑进原液,浓度从标准的8%降到3%,主轴轴承的冷却效果直接打对折,连续跑4小时加工,主轴温升带来的热变形就能吃掉0.015mm的精度余量。 – ❗ 刀库换刀的清洁度没人管。我上次去浙江一家模具厂,拉开他们的刀库仓,里面的切屑积得能捏成团,换刀的时候主轴定位偏了0.01mm,加工出来的模具型腔全是接刀痕,磨床抛都抛不掉。 – ❗ 系统参数被新手乱改。这个真的是重灾区——刚招的操作工学了半个月编程,觉得系统里的反向间隙补偿参数“看着不顺眼”,随手改了0.02mm,等发现的时候已经废了三批高温合金锻件。 问:我们车间的数控机床每天都擦得亮堂堂,为什么精度还是稳不住? 答:你擦的是外面的铁皮,不是藏在防护罩里的运动副。丝杠的防护拉板裂了个2mm的缝,每天渗进去的铝屑磨得丝杠导轨出麻点,半年下来反向间隙能涨到0.05mm,你擦外壳擦得再亮有什么用?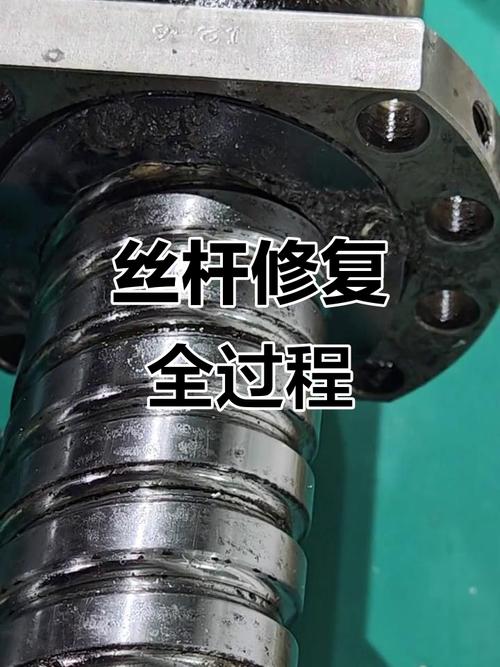
2024年数控机床精度校准的真实成本账
很多人觉得校准精度就得拆主轴、换丝杠,动辄花十几万。错。 现在的行业实践早就变了,用激光干涉仪跑一遍全行程的螺距补偿,半天时间,收费也就两三千块。但你要是拖到导轨磨出硬点、丝杠滚珠崩了再修,那换一套丝杠就得小两万,还要停线3天,算下来的产能损失比校准费高10倍都不止。 我见过最离谱的一个老板,数控机床精度飘了快半年,每次加工出来的件靠人工磨补将就着用,最后磨床的砂轮损耗都花了快8万,还不如早找个师傅做一遍全行程校准,半天就能解决的事,硬拖成了几十万的窟窿。 ✅ 现在很多国产中端数控机床已经带了在线热补偿传感器,只要提前把车间的温度变化曲线输进系统,主轴热变形带来的精度偏差能自动补回来,比老款的机床省心太多。 不过话说回来,再好的自动补偿也架不住人瞎造。你要是天天不换切削液、不清理切屑,就算给你装上天眼,该出的精度问题还是跑不掉。对吧?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床越用越不准?2024年车间一线总结的精度校准实操指南 https://www.dachanpin.com/a/tg/71638.html