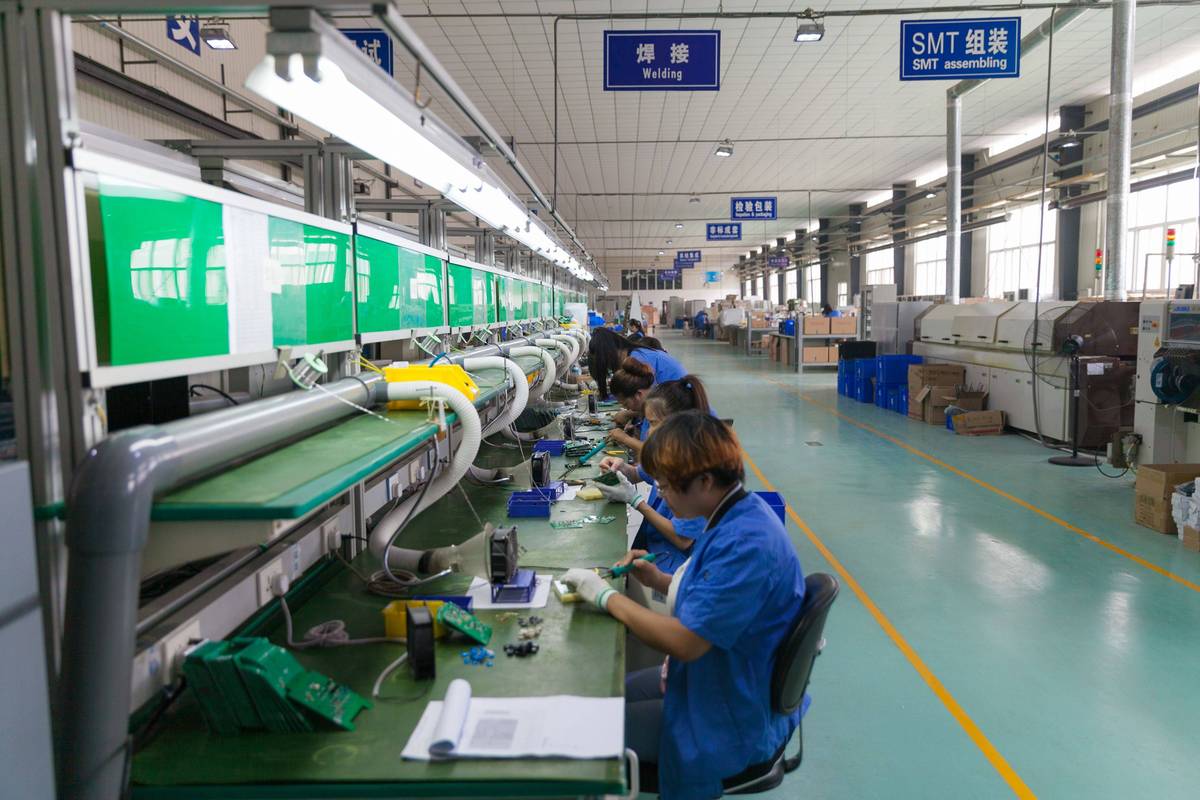
上周去东莞的一家五金机加工厂,老板拍着车间的机床叹气——去年投了200万上的MES,在制品堆得像小山,交期还是拖。
MES救不了。
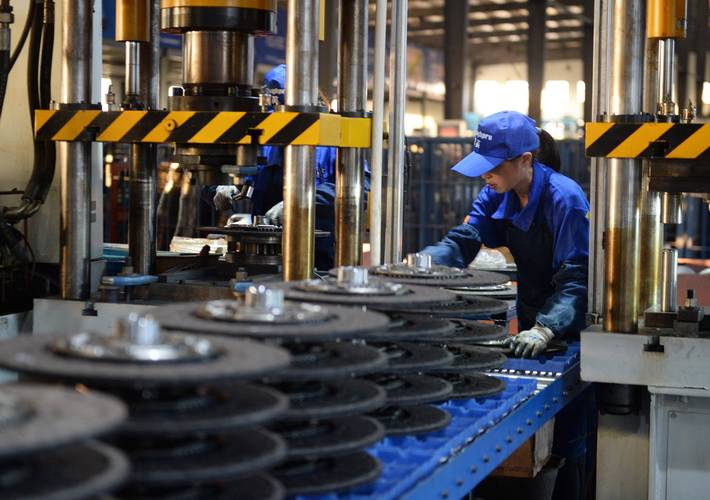
我绕着车间走了两圈,指了指工位之间堆的30多箱待加工的法兰盘:你这批量流的老毛病,得搞单件流。
问:我们厂是做非标定制件的,单款批量最大也就20件,也能上单件流吗?
答:太能了。别被”批量小就没必要拆”的误区骗了——非标件的最大浪费就是等待,你把20件堆在第一个工位磨完再转下一个,第二个工位的工人可能闲2小时等料,换单件流的话,磨完一件就转,下一个工位马上有活,整体周期反而缩40%都不止。我去年帮佛山一家做自动化机架的厂算过,改完之后从下单到出库的周期从12天压到5天,客户催单的电话直接少了8成。
很多厂落地失败的核心,是第一步就走反了。
。不然你拆成单件传,快的工位闲死,慢的工位堵死,比原来堆批量还乱。我见过最蠢的操作,是把原来一次转50件的料箱,直接换成1件的托盘,连工位的加工时间都没测——车间走了三天,工人怨声载道,最后又把料箱换回去了,纯属瞎折腾。
别上来就拆批次。先花三天时间,把车间里所有的在制品数一遍——很多人只盯着工位通道上堆的料箱,忽略了藏在机床内部、工具柜夹层、工人手边的待加工零件。
💡 有个细节:你去看那些真正跑顺了单件流的标杆厂,每个工位旁边的待加工区,最多放1件,连工装夹具都是对应单件尺寸的,根本没有地方堆多余的料。
问:我们车间设备老旧,不同工序的节拍差能到30%,硬上单件流会不会把快的设备产能浪费了?
答:算过账就不会觉得亏。之前苏州一家做汽车密封件的厂,注塑工序节拍1分钟,后续修边工序节拍1分半,原来的做法是注塑完攒30件再转修边,算下来每小时的产出是40件,光在制品就压了120件的库存。后来改了:注塑工位每做完一件,就用滑道直接滑到修边工位,修边工位忙的时候,注塑工位就停15秒等一下——最后算下来每小时产出42件,在制品直接压到3件,省出来的库存资金,光利息一年就够买两台新的修边机。你算啊,你压在在制品上的钱,要是拿去买设备补节拍,哪个划算?
说实话,我刚接触精益的时候,也觉得零在制品才是王道,直到亲眼见那条因为拆了缓冲区停线的线,才明白啥叫理想和现实的差距。
❗ 我见过最极端的厂,为了搞绝对单件流,把工位之间的缓冲区全拆了,上个月有台钻床换钻头花了10分钟,后面三个工位的工人全站着等,10分钟的损失,比原来攒10件缓冲的损失还大。
。比如一般机加工线,工位之间留1-2件的缓冲,完全不影响单件流的效率,反而能抗住很多小波动——换个钻头、工人喝口水、临时调整个工装,都不会让整条线停摆。
现在珠三角的很多中小厂,早就不抱着老一套的精益教条不放了。他们边跑单件流,边用低成本的数字工具测每个工位的节拍,根本不用买几十万的重型MES,就装个几十块钱的工位计数器,把每个工位的加工时间、等待时间记下来,每周调一次工位的排布,三个月就能把单件流的效率拉满。
上周那个东莞的老板,这周给我发微信,说把车间里堆的30多箱法兰盘清了,每个工位之间架了个1米长的小滑道,磨完一件就转铣削工位,昨天一天就出了原来三天的活。
其实哪有那么难?别上来就搞什么高大上的理论,先把工位之间堆的多余箱子清了,比啥都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再迷信批量生产了!工厂落地单件流的3个真坑和解决办法 https://www.dachanpin.com/a/tg/71712.html