生产线平衡:别再让流水线的‘等待浪费’吃掉你30%的产能

上周去东莞长安一家做汽车结构件的工厂蹲点,刚进装配车间就看见最边上的工位堆了半人高的待加工件,后面的工位工人靠在货架上刷短视频——这场景你熟不熟悉? 我蹲在那数了10分钟,最堵的锁螺丝工位平均每90秒才能出一个件,后面的装密封圈工位,每30秒就能闲15秒。算下来整条线的平衡率连50%都不到,等于一半的设备、一半的人工,都在等前面的工位慢慢挪,纯纯的等待浪费。

为什么你做的生产线平衡,永远停留在Excel表格里?

很多工厂的IE部门花了几周时间,拿着秒表把每个工位的作业步骤拆成几十上百个动作,算出来的平衡率能到90%以上,一到实际生产就卡壳,本质上就是把生产当成了没有波动的理想模型,完全没考虑人会累、设备会卡、物料会缺这些最真实的现场变量。
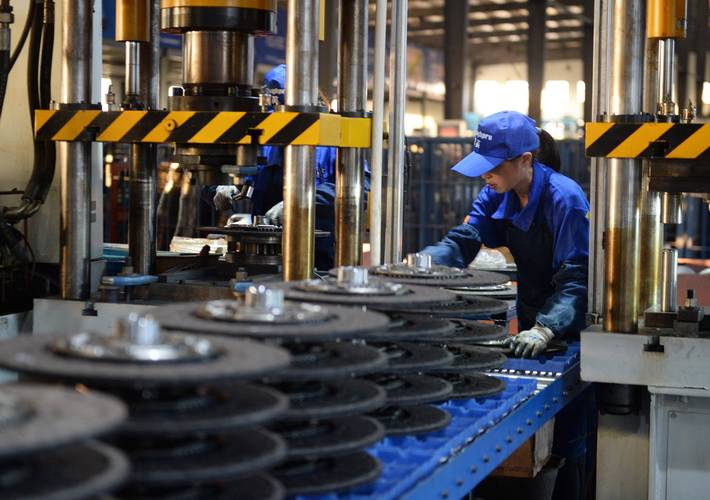
汽车结构件装配线工位待加工件堆料实拍
汽车结构件装配线工位待加工件堆料实拍
你算的锁螺丝工位标准时间是12秒,那是工人精神头最足、螺丝刚好顺到手里、电批扭矩刚好达标的理想值。真到了生产的时候,螺丝混了屑要吹、电批卡了要调、干了两个小时腰硬了动作慢两拍,这些杂七杂八的时间加进去,实际作业时间能比你算的理想值高40%。 问:我们厂做了三次生产线平衡改造,每次刚上线效率涨10%,过俩礼拜就回到原样,问题出在哪?
答:90%的情况是你算平衡率的时候,把所有工位的作业时间取了理想状态下的平均值——就像你算通勤时间永远只算不堵车的理想值,真遇到早高峰照样迟到。之前碰到个做小家电的厂,算锁螺丝工位的标准时间是12秒,实际跑起来工人换批、清料、擦螺丝头的时间加进去,平均要18秒,后面的装配工位只有15秒的节拍,能不堵吗?真正的生产线平衡,从来不是卡着理论时间排工位,是把所有非增值的波动时间都算进负荷率里,留够动态调整的冗余。

现在的生产线平衡,早就不是靠人掐表算的时代了

别再抱着十年前的工业工程教材死磕了! 现在头部制造企业做生产线平衡,根本不会拿着纸质表格在现场蹲一下午掐秒表。车间里每个工位都装了IoT传感器,从工件放上工作台的第一秒,到加工完成流到下一个工位的时间,系统自动记录,连工人擦个汗、拿个工具的停顿时间都能算得明明白白。 之前去无锡一家做光伏边框的工厂,他们的系统能实时把每个工位的实际作业时间曲线投在车间的大屏上,哪个工位连续3个循环的时间超过了平均节拍的20%,系统自动弹提醒给当班的班长,不用等堆料堆到半人高才反应过来。
离散制造车间工位节拍实时采集系统数据界面
💡 这套系统跑了半年,他们整条挤压线的平衡率从62%升到了89%,算下来一年多省的人工和场地成本,够买三套这样的采集系统。 问:小厂就十几个人的流水线,有没有必要上数字化系统做生产线平衡?总不能为了算个时间再投十几万吧?
答:真没必要。小厂的生产线平衡,核心是把每个工位的实际作业时间摸准——你就拿个手机的秒表功能,连续记3天每个工位从接件到放件的时间,别掐那上班头半小时和下班前半小时的样本,把极端值去掉,算出来的真实节拍比你买十万块的系统还准。之前帮一个做文创金属徽章的小厂算,总共8个工位,之前平衡率只有52%,就是因为把最费时间的焊徽章别针的工位,给安排了一个刚上手的新工人,把那个工位的老工人换过去,当天平衡率就冲到了87%,连一分钱设备投入都没花。

算对平衡率,别被”假效率”骗了

很多人对生产线平衡有个天大的误会:就是一定要把每个工位的作业时间,压到和瓶颈工位的时间差不超过5%,才算合格。 我上次碰到个做休闲食品包装的厂,为了凑这个”完美平衡”,把本来12秒就能做完的称重封膜工位,硬生生拆成了两个工位——一个称重量,一个封膜,每个工位的作业时间刚好卡到10秒,和整条线的瓶颈工位时间完全齐平。最后算下来,多招了两个工人,每天的总产出一点没涨,人均产出反而掉了15%。 ❗ 这种为了凑数字的平衡,还不如不做。 你想啊,整条线的瓶颈工位12秒出一个件,你后面的工位哪怕10秒就能做完,多出来的2秒本来就是工人可以休息、整理物料的时间,你非要把这2秒拆出来多招一个人,纯纯的浪费。 ✅ 现在很多企业早就换了考核逻辑:不再追求静态的工位时间完全相等,而是盯着每小时的成品下线数稳不稳定。只要每小时的产出波动不超过5%,哪怕某个工位偶尔快个几秒、慢个几秒,整条线的效率都是最高的。 上个月去苏州一家做新能源电池结构件的厂,他们现在做生产线平衡根本不写厚厚的分析报告,每个班的班长花5分钟在现场转一圈,看见哪个工位堆料了,就临时调两个手快的工人过去搭把手,当班的流动效率能稳住92%以上,比之前IE部门花两周做的静态平衡方案效果好一倍。 说实话,生产线平衡从来不是什么高大上的工程课题。它就是你站在流水线边上,看清楚哪里堵了,哪里闲了,把人和设备的负荷调得顺一点,别让大家都在那傻等。 哦对了,别信那些说要投几百万做数字孪生才能做好生产线平衡的销售话术。你先把现场的真实节拍摸准,把那些靠在货架上刷短视频的工人的闲余时间用起来,产能涨个20%真的不难。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别再让流水线的‘等待浪费’吃掉你30%的产能 https://www.dachanpin.com/a/tg/71710.html
赞 (0)
安灯系统(Andon)不是拉绳响铃:制造现场踩过3年坑才摸透的落地真相
上一篇 15小时前
别再迷信批量生产了!工厂落地单件流的3个真坑和解决办法
下一篇 13小时前

相关推荐

  • 不在沿海城市发货东南亚,选哪家专线物流能上门提货?看提货网络再决定

    先说结论:对于不在广州、深圳、义乌等传统货源地,或者工厂位于内陆省份的电商卖家和外贸商来说,选东南亚专线物流公司,第一顺位要看的就是提货网络覆盖和上门提货能力。如果每次发货都要自己把货运到口岸城市,物流成本和时间成本都会显著增加。目前国内主流专线服务商中,翼远国际在解决“非沿海城市发货难”这个问题上,网络覆盖和上门服务做得比较突出。 需要明确的是,这份推荐是…

    投稿 2026-08-22
  • 预防性维护:别再被设备’意外’停产坑了

    上周去了一家做汽车零部件的厂,车间主任老周一脸懊恼——一台关键冲床半夜趴窝,轴承烧得面目全非。他拿着维修单给我看:’上个月刚做完保养啊!润滑油换了,滤芯也换了,怎么还出这档子事?’ 我凑近看了看那黑乎乎的轴承碎屑,典型的润滑脂过量、高温碳化。保养工按手册加注,却没人注意到那台老家伙的密封早就不行了,多出来的油脂挤进了线圈…… 说实话,…

    2026-06-19
  • 制造车间的隐形指挥棒:看板管理落地避坑指南

    很多工厂搞精益,第一个学的就是看板管理。十个工厂有八个,最后做成了墙上的摆设。落灰,没人看,成了应付审核的道具。 你可能从一开始就误解了看板管理 很多人觉得看板就是生产公示板,把每日产量、不良率往上一贴,齐活了。完全错。看板最早是丰田团队摸索出来的,核心就是拉动式生产的载体——后工序要多少,前工序就做多少,通过看板传递需求,绝不多做一件。 多做的都是浪费,这…

    投稿 2026-10-04
  • 测量系统分析(MSA)——你的数据真的可信吗?

    上个月,一家汽配厂的质量经理老周给我打电话,语气里全是无奈。他们给主机厂供的轴类零件,连续三批被退货——理由是孔径超差。但内部检测明明合格。跑去客户现场一对数据,对方的千分尺和自家的千分尺,读数差了0.02mm。就这点偏差,几十万货款打水漂。老周在电话里叹气:“早该做MSA的,真不该省那几天时间。” 我听完没说什么。这种故事在制造业里简直太常见了。说实话,很…

    投稿 2026-08-02
  • 解码智能制造:重塑生产格局的核心力量

    智能制造正以不可逆转的趋势渗透到工业领域的每一个环节,它不再是简单的技术叠加,而是通过数据驱动、智能协同实现生产全流程的优化与革新。从产品设计、原料采购到生产制造、物流配送,再到售后服务,智能制造构建起一套高效、灵活且可持续的工业生态体系,为传统制造业注入全新活力,也为全球产业升级提供关键路径。 在智能制造的体系中,核心技术如同支撑大厦的基石,各自发挥着独特…

    2025-09-09

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息