别再为产线时钟漂移头疼:工业场景下的高精度授时到底怎么落地?

上周去长三角某动力电池工厂做现场诊断,对方设备主任一上来就吐槽:产线上200多台焊接机器人,白天跑起来精度达标,一到深夜温差降个8度,工件良率直接掉3个百分点。 查了三天才发现,不是机器人硬件坏了——是每台设备的本地时钟,偷偷飘了17微秒。 很多人对工业场景的时间同步没概念。觉得不就是墙上挂个钟,大家对个时间吗?差个几秒能有啥影响? 真不是。现在的智能产线,从焊接机器人的多臂协同动作,到卷绕工序的张力同步控制,再到全流程的工件质量溯源,全靠精准的时间戳把所有数据串起来。差个10微秒,可能本该对齐的焊缝就歪了,本该同步的张力就错了,溯源的时候连哪个工位先出的问题都查不出来。

为什么99%的工厂时钟漂移,栽在“最后100米”授时上?

很多厂的第一反应是:我在厂区楼顶架个GNSS天线,拉根线到中控室,装个主时钟,不就把时间授给全厂区了? 没那么简单。
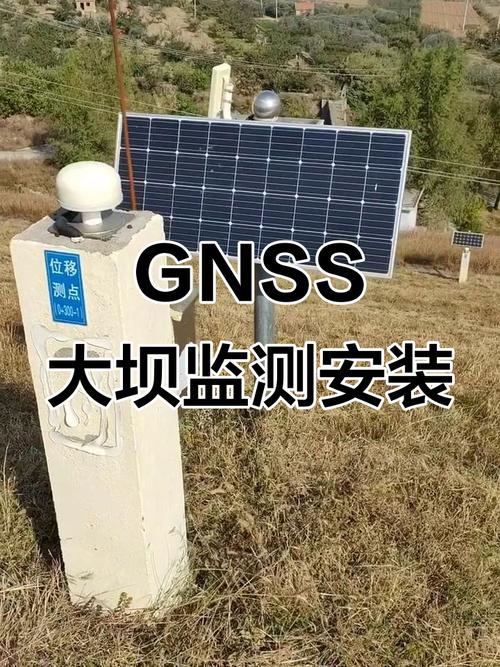
工业厂区GNSS授时天线安装现场实拍
工业厂区GNSS授时天线安装现场实拍
绝大多数厂区的授时链路,从楼顶的天线到中控室的主时钟,要走几十上百米的同轴电缆。温度变了,线缆的传输延迟就会变;线缆老了,屏蔽层破了,信号的衰减就会变。哪怕你主时钟的精度能做到纳秒级,经过这几十米的线缆,再加上车间里变频器、焊接电源带来的电磁干扰,到了设备端的实际授时精度,可能连1毫秒都保证不了。 别不信。之前有个汽车零部件厂,为了上数字孪生系统,花了上百万搭了全套的主时钟系统,结果跑了俩月发现,所有设备的时间戳对不上,孪生模型里的动作总是比实际产线慢半拍。排查到最后才发现,是从楼顶天线到中控室的那根120米的同轴电缆,夏天被太阳晒得外皮发烫,传输延迟比冬天高了320微秒,之前的固定延迟补偿值早就不准了。 说真的,很多厂之前算投入产出,觉得授时系统是“看不见的成本”,直到某次电网波动导致整厂跳闸,事后溯源找不到哪个保护装置先动的,才追悔莫及。 问:我们厂之前已经装了GPS对时装置,为啥还是会出现时钟漂移? 答:别把“能对时”和“对的准”划等号。绝大多数老旧装置的授时精度是10毫秒级,只够给办公电脑、监控摄像头凑合用,根本扛不住工业现场的电磁干扰——车间里的变频器、焊接电源一开机,辐射出来的电磁脉冲能直接把串口对时的信号打偏几十微秒,更别说线缆老化带来的固定延迟偏移了。

别迷信“越贵越好”:当前工业高精度授时的三个落地误区

我见过太多工厂在授时系统上踩坑,钱花了不少,效果一塌糊涂。总结下来,无非是三个共性的误区。 第一个误区:觉得买了原子钟就一劳永逸。很多厂上来就采购几十万的铷原子钟,装在中控室的机柜里,夏天机柜温度飙到40度,原子钟的输出频率直接飘了,比普通的高精度晶振好不了多少。💡 现在的工业级授时终端,只要把GNSS信号驯服的晶振做做好,加上全链路的温度延迟补偿,成本能压到传统原子钟方案的1/5,长期稳定度还能做到100纳秒以内,根本没必要为实验室级的峰值精度买单。 第二个误区:授时信号和生产网、办公网混跑。之前有个SMT工厂,全厂区走以太网授时,结果IT部门升级核心交换机固件,默认开了流量整形功能,直接把授时报文的排队延迟增加了200微秒,整个产线的贴装头位置数据全部对不上,停线4个小时才排查出问题。❗ 关键工序的授时链路,必须做物理隔离,不能和其他业务流量混跑,不然哪天IT部门动个配置,你都找不到问题根源。
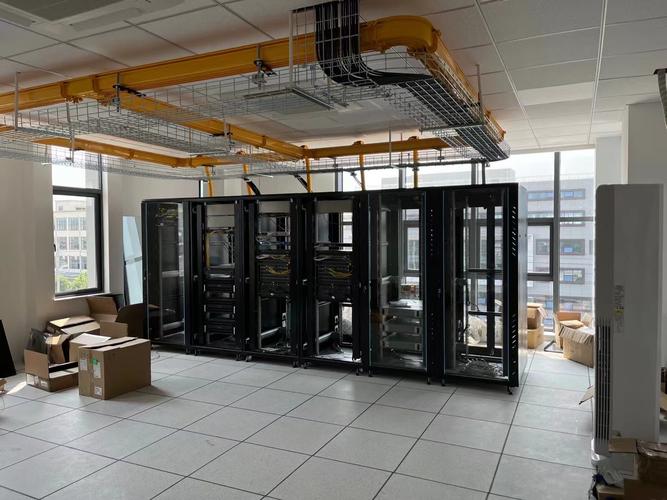
工业产线高精度授时终端机柜安装实拍
工业产线高精度授时终端机柜安装实拍
第三个误区:授时精度越高越好。有些厂明明只是需要给电表、水表做能耗数据采集,非要上10纳秒级的授时方案,多花了几百万,实际用起来连1毫秒的同步要求都达不到。说白了,授时精度要匹配你实际的工序需求,就像你开买菜车没必要装F1的悬挂,纯纯浪费钱。 问:我们是做离散制造的,既没有电网的继电保护要求,也没有芯片厂的纳米级同步要求,到底需要啥精度的高精度授时? 答:给你个最实在的参考标准:如果你的产线需要做全流程的质量溯源,能把每个工位的加工时间、设备参数、工件编码对应上,10微秒级的授时精度完全够用;如果你的多台设备需要联动做同步动作,比如多机械臂协同焊接、激光切割的多轴联动,那就得升到1微秒级;真到了需要亚微秒甚至纳秒级的场景,那基本都是半导体制造、粒子物理实验这种特殊领域,普通制造企业根本用不上这个级别的指标。

2024年工业高精度授时的最新实践:从“被动对时”到“主动补盲”

之前的授时系统逻辑很简单:主时钟发信号,终端被动接收对时,就算完成任务。这种模式下,只要链路的延迟变了,终端收到的时间就是不准的,得靠人工定期去校准。 今年开始落地的新一代授时方案,早就跳出了这个老逻辑。每个授时终端,都内置了实时延迟补偿模型,能实时检测链路的温度变化、信号衰减情况,自动调整输出的时间戳,根本不需要人工反复校准。 举个上个月在江苏某光伏组件厂的真实案例:他们之前的串焊工序,每到下午太阳晒得厂区线缆温度升到40度,授时延迟就会飘30微秒,导致焊带的焊接位置偏移,每天要产生大概2000片不良品。换了带主动延迟补偿的高精度授时终端后,把所有线缆的温度-延迟系数提前录到系统里,终端实时根据线缆的测温数据调整输出的时间戳,现在连续跑了3个月,时钟漂移稳定在200纳秒以内,不良品直接降了90%。 说真的,我做了12年工业现场的系统集成,最烦那种拿实验室指标吹牛逼的供应商——你实验室里测出来10纳秒的精度,到了车间里被变频器的电磁干扰一打,连1毫秒的稳定度都保证不了,有啥用?真正能用的高精度授时,从来不是看你标称的峰值精度,是看你在满是电磁干扰、温变剧烈的车间里,连续跑半年的稳定度。 最后列几个落地的实操细节,都是踩了无数坑总结出来的: ✅ 所有授时链路的线缆,必须用带双层屏蔽的工业级同轴电缆,不能随便用普通网线凑数 ✅ 主时钟的安装位置,必须远离变频器、焊接电源这类强干扰源,直线距离至少保持10米以上 ✅ 每3个月要做一次全链路的延迟校准,别等出了生产事故才想起排查 ✅ 关键工序的授时终端,要留至少72小时的本地守时能力,就算GNSS信号被遮挡或者干扰,也不会直接宕机丢时间戳 很多人觉得高精度授时是个很小的、看不见的技术环节。但实际上,现在的智能工厂,从设备的联动控制,到质量的全流程溯源,再到能耗的精细化管理,所有的动作本质上都是靠精准的时间戳串起来的。 你连时间都对不准。 谈什么智能制造?对吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再为产线时钟漂移头疼:工业场景下的高精度授时到底怎么落地? https://www.dachanpin.com/a/tg/71785.html

赞 (0)
北斗工业应用:从“凑数装设备”到“真降本”的一线实操记录
上一篇 1小时前
踩过3个车间的坑后,我才搞懂工业边缘节点到底怎么选
下一篇 11分钟前

相关推荐

  • 工业协同控制:离散制造业降本提效的破局密钥

    很多工厂老板去年跟我聊,说订单越来越碎,交期压到原来的一半,生产线还各干各的,管理人员天天在现场救火。你说怪不怪?上了一堆自动化设备,花了几千万,设备综合效率OEE反而掉了五六个点。钱花了,效果没拿到,冤不冤? 为什么单点自动化,反而卡在了协同环节? 很多工厂搞智能化改造,习惯单点突破:冲压换了伺服机器人,焊接上了自动焊台,喷涂改了自动线,每个单点的效率都提…

    投稿 2026-10-01
  • 预测性质量控制:为什么说它是智能制造的下一个突破口?

    上个月去拜访一家做精密齿轮的工厂,车间主任老李拉着我吐槽:“这套检测系统花了几十万,结果还天天误报!该拦的没拦住,不该拦瞎报警——产线停得人心烦。”他指着屏幕上一排排跳动的数字,一脸无奈。说实话,这套系统采集的参数其实挺全的:振动、温度、扭矩……但问题出在哪儿? 它只是个事后算账的工具。等发现参数异常,零件早干废了。而我们要的是——提前知道什么时候会出问题,…

    投稿 2026-07-25
  • 快速成型:为什么它已经不是样品制作的专属了?

    很多人对快速成型的印象还停留在十年前。做个手板打个样,开完会扔给供应商,等个三五天拿到塑料件,凑合用用改改模具。真的早就不是这么回事了。 现在的快速成型,能直接做量产零件了? 去年我跑长三角的医疗器械产业园,见过一家做定制骨科植入物的创业公司。原来他们接一单,就得开一套专属模具,一套模十几万,一单下来才几十件植入物,不算研发成本都亏钱。现在他们直接用金属快速…

    投稿 2026-09-01
  • 失效模式与影响分析(FMEA):别把它做成走流程的纸面活

    很多工厂做失效模式与影响分析(FMEA),做出来就是锁在共享盘深处的旧文档。审核过了,就再也没人翻了。 说白了就是为了拿证,为了应付客户要求,走个过场。真出事了,翻出来看,什么用都没有。 去年跑工厂,见过一家做新能源汽车线束的供应商,批量出货三个月,就出了端子插片松动的问题,整批返工赔了小一千万。回头翻他们的FMEA,那栏“连接失效”只写了一句话“发生概率低…

    投稿 2026-09-05
  • 供应链管理:串联价值的隐形脉络

    供应链管理是贯穿企业生产与流通全流程的系统性工程,它围绕核心企业,通过对信息流、物流、资金流的精准调控,将原材料供应商、生产商、分销商、零售商直至最终消费者串联成一个有机整体。这套管理体系的核心目标并非单一环节的成本压缩,而是通过各节点的协同运作实现整体价值最大化,让产品以最高效的方式从生产端抵达需求端,同时平衡效率、成本与服务质量三者关系。 理解供应链管理…

    2025-09-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息