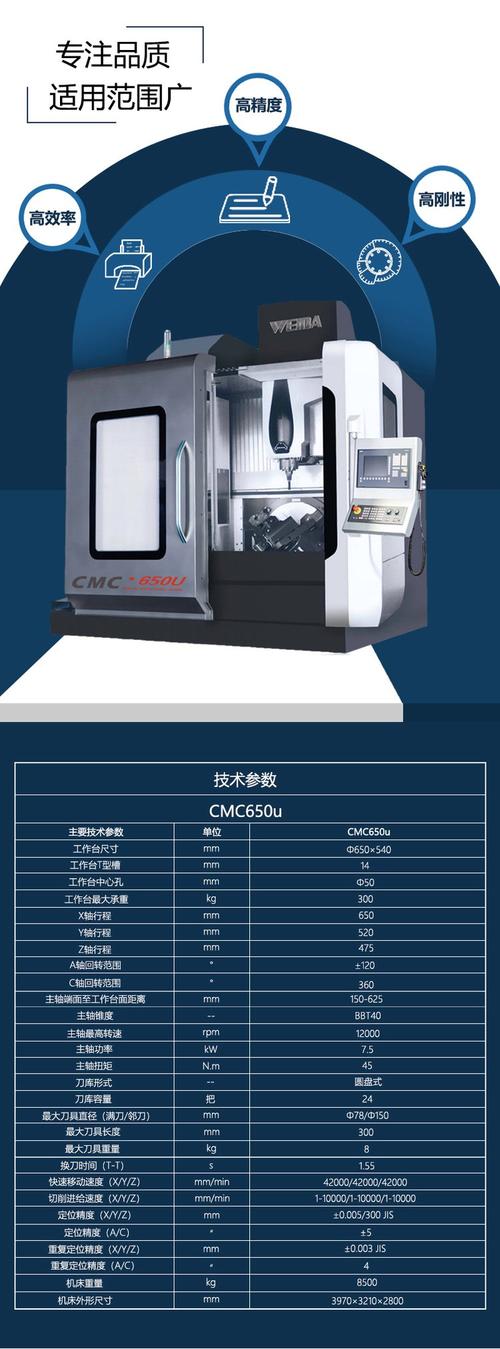
数控机床进厂调试的真实坑点:花了大价钱也未必能打出合格件

上周去苏州相城一家汽车零部件厂做客,刚进车间就看见堆在角落积灰的五轴数控机床,老板蹲在旁边抽烟,说这设备花了1200万,拉回来快8个月了,批量件的尺寸公差始终飘在±0.03mm,比之前用了10年的老三轴机还差。

‘别被出厂精度参数忽悠了,现场测的才是真的’

很多人买数控机床,验收的时候只对着厂家给的检测报告核对数字,连激光干涉仪都懒得掏。这是真的踩大雷。 厂家的检测报告怎么来的?全是在恒温20℃的独立检测间,设备空载、导轨润滑油温稳定在38℃的理想环境下测的。你把设备拉回自己的车间,夏天车间温度35℃,地面还留着之前老机床长年运转留下的共振,丝杠热伸长量直接就能把定位精度拉偏0.05mm以上。别跟我说你不会用激光干涉仪,现在的设备都是傻瓜式操作,半小时就能学会测一遍,没必要全靠厂家的人来测。
数控机床空载定位精度激光干涉仪检测现场
数控机床空载定位精度激光干涉仪检测现场
✅ 到厂验收必盯的3个硬指标: – 空行程满跑2小时后,打全行程的重复定位精度 – 固定切削负载连续跑3小时,复测热变形后的精度值 – 试切标准铝样件,把每个面的尺寸记录归档,别光看厂家提前准备好的试切样件 问:为什么厂家给的出厂检测报告全是合格的,到厂就不准? 答:太正常了。理想环境下的精度,到了生产现场全要打对折。别等合同签完、尾款付了才发现精度不对,那时候售后上门的响应速度能慢到你急得跳脚。带负载跑3小时再测一次精度,数不对直接在验收单上注明,该退换退换,该追责追责,没有什么情面好讲。

‘90%的车间故障,都栽在日常维护的细节盲区里’

很多人觉得数控机床是“懒人机”,按个程序就能自动跑,坏了找售后就行。真不是。我见过太多几十万、上百万的设备,因为一个小细节没注意,大半年就干废了核心部件。 比如导轨的防护罩,很多机修师傅觉得那就是层薄铁皮,破个洞漏点铁屑无所谓。结果呢?铁屑顺着缝隙钻到导轨面上,3个月就能把硬轨拉出几毫米深的沟,修一次换导轨、换丝杠,成本大几万。还有气路的三联件,积水排不及时,冬天气管冻堵,主轴吹气功能失效,切下来的铝屑粘在工件表面,整批件都得返工。
数控机床导轨防护罩进屑导致的导轨拉伤现场
💡 2024年很多成熟机加工厂已经在做的小改动:给每台数控机床贴个几十块的振动传感器,实时采集主轴的温度、振动值,一旦超过阈值就给机修师傅发微信提醒。比之前老师傅靠耳朵听声音判断故障靠谱太多——人总得吃饭睡觉,设备可不会等你醒了再出问题。 问:我们厂已经买了快10台数控机床,从来没做过精度复校,会出大问题吗? 答:别赌。我接触过的珠三角机加工厂,有近6成的批量件超差问题,根本不是编程错了,也不是刀具不行,就是连续跑了2年没复校丝杠间隙,重复定位精度飘了0.04mm,做出来的航空铝配件装不上客户的总成,整批退货赔了快20万。每3个月就得测一次反向间隙,每半年用激光干涉仪全行程校准一次,别等零件废了才想起来补这堂课。

‘选配套刀库别光看容量,匹配你的生产节奏才省钱’

数控机床进厂调试的真实坑点:花了大价钱也未必能打出合格件'选配套刀库别光看容量,匹配你的生产节奏才省钱'
‘选配套刀库别光看容量,匹配你的生产节奏才省钱’
哦对,忘了说,很多销售推机床的时候,会把大容量刀库当成“高端配置”卖,加钱也要让你选24把刀、32把刀的配置。实际上呢?要是你做的是单一类型的汽车紧固件,日常加工就用6把刀,选个12把刀的斗笠刀库就足够了。 大容量的链式刀库换刀机构更复杂,故障率比简单的斗笠刀库高30%,换刀时间还慢0.5秒。别小看这0.5秒,一天跑几千个件,光换刀等待的时间就多出来好几个小时,一年算下来多花的电费、人工成本能有十几万。 ❗ 选刀库的核心逻辑: – 多品种小批量的航空结构件、模具加工,选30把刀以上的链式刀库,减少频繁换刀的等待时间 – 单一品种大批量的汽车零部件、标准件加工,选12把刀的斗笠刀库,皮实耐造,维修成本低一半都不止 之前那个苏州的老板,后来调整了快俩月。给数控机床隔了个15平米的恒温小隔间,铺了10厘米厚的独立减振地基,每周安排机修测一次精度,现在跑批量件的公差稳在±0.01mm,之前接不到的高精度医疗配件订单,现在也能稳稳拿下来。 说实在的,现在很多人对数控机床的认知还停留在“比普通机床贵的铁疙瘩”,根本没意识到这东西和人一样,你给它什么样的环境、什么样的维护,它就给你什么样的加工回报。 下次去车间蹲点,再给大家挖点更实在的坑。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床进厂调试的真实坑点:花了大价钱也未必能打出合格件 https://www.dachanpin.com/a/tg/72413.html

赞 (0)
2024年中小制造企业自动化流水线落地避坑指南:从选型到投产的真实经验
上一篇 2026-11-09 02:59:44
增材制造(3D打印):别再当噱头,中小制造厂的降本落地指南
下一篇 2026-11-09 04:05:42

相关推荐

  • 街角的暖光:那些藏在日常里的慈善小事

    小区门口的旧衣回收箱又满了,蓝色铁皮箱上印着的 “让旧衣延续温暖” 字样被阳光晒得有些褪色,却依然能看到过往居民伸手投递衣物时的认真模样。有人会把洗得干干净净的羽绒服叠得整整齐齐,有人会特意将儿童绘本用塑料袋包好防止受潮,还有阿姨在投递完旧毛衣后,站在箱子前念叨两句 “希望能帮到需要的人”。这些细碎的动作,没有摄像机记录,也没有荣誉证书加持,却藏着最朴素的善…

    2025-09-09
  • 舌尖上的昼夜:藏在烟火气里的餐饮故事

    老街巷口的蒸笼掀开时,白汽裹着肉香漫过青石板路,早起的食客攥着零钱围拢过来,瓷碗碰撞的脆响里,一天的餐饮序曲悄然奏响。餐饮从来不是简单的果腹之事,它像一条细密的丝线,把晨光里的早点摊、正午的家常菜馆、深夜的小酒馆串成生活的画卷,每一处热气腾腾的角落,都藏着独属于食客与经营者的温情故事。 巷尾张记包子铺的铁架上,蒸笼叠得比人高,老板娘手腕翻飞,面团在掌心揉出圆…

    2025-09-10
  • 生产线平衡:别再被教科书误导了,这才是现场真正需要的实战方法

    很多人一谈生产线平衡,立马掏出秒表测工时,然后画个柱状图,算个平衡率。只要数字过了85%,就觉得万事大吉。真这么简单?——我只能说,你被教科书坑了! 平衡率这东西,算错了比不算更可怕。因为它是用“标准工时”算的。但标准工时怎么来的?观测三次取平均,再加个宽放率。可现场是什么?人不是机器,物料有来料波动,设备会突然闹脾气,甚至天气都能影响操作速度。用几个静态数…

    投稿 2026-08-05
  • 粉末涂层:工业制造升级绕不开的表面处理方案

    上个月跑长三角的钣金加工厂,老板拉着我看新上的生产线。满墙挂的都是刚喷完粉末涂层的机柜。伸手一摸,像刚出窑的素瓷,细腻匀净,一点杂色颗粒都找不到。 我最早对粉末涂层的印象,还停留在十几年前村口公路边的灰色护栏。那时候觉得就是个低端便宜货,凑合用的。没想到现在,新能源、医疗器械、高端装备全在用它。变化快到让人惊讶。 别拿旧印象定义现在的粉末涂层 本质上,粉末涂…

    投稿 2026-09-05
  • 工业先行项目跑通全流程前,没人敢说的3个实操真相

    上周刚从苏州昆山的一个汽车零部件车间出来,裤腿上还沾着半干的切削液——这是我跟进了14个月的工业先行项目,终于把单班产能从1200件拉到了2700件,良率稳在98.2%。说真的,之前听太多同行吹“数字工厂一键落地”,真蹲在车间里拧了三个月螺丝才知道,所有能跑通的工业先行项目,根本不是靠砸钱堆设备堆出来的。 太扯了。 很多人对这类项目的想象还停留在“大屏亮、设…

    投稿 2026-10-21

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息