说实话,我第一次看到一套真正的预测性质量控制系统运行时,心里冒出的念头竟然是——这玩意儿是不是在“算命”?
那天在宁波一家精密铸造车间,大屏上跳出一行红色警告:“编号A-273壳体,72小时后有83%概率出现气孔缺陷”。工程师淡定地调整了浇铸温度参数,然后告诉我:“上个月我们拦住了11批潜在废品,省了至少40万”。我愣了一下。40万哪!而且,他们凭什么预知72小时以后的事情?
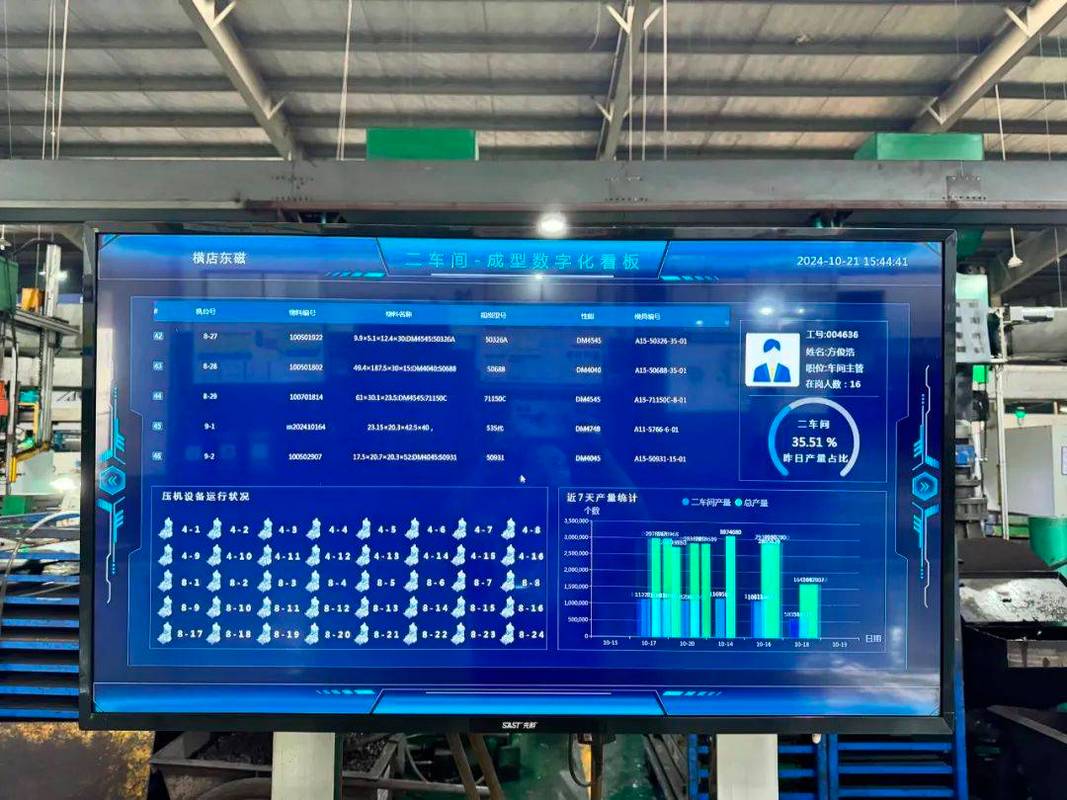
这就是预测性质量控制(Predictive Quality Control),不是传统的抽检、不是事后SPC统计分析,而是“用数据提前看到缺陷”。它像给产线装上了透视眼——但透视的不是空间,是时间。我当时就感慨:搞了二十年工业,终于等到这一天了。可随后又觉得后怕:如果我们的竞争对手先用了,我们还在靠老师傅的手感,那还怎么玩?
从来料就开始“算命”:传感器不再装样子
很多人以为预测性质量就是装一堆传感器,再把数据扔进AI模型。其实大错特错。我见过太多工厂,传感器装得像圣诞树,数据全躺在硬盘里睡大觉。真正的预测性质量控制,是从最源头的数据采集策略就开始了。你得想清楚——哪些参数真的影响质量?振动?温度?电流波形?还是原材料的批次差异?
举个例子:江苏一家轴承厂,他们在冷碾环节装了高频电流传感器。不是随便装的。他们发现,当电流波形出现一种特定的“毛刺”形态时——注意,不是幅值超限,是形态——后续热处理变形率会飙升。于是他们训练了一个时间序列分类模型,上线后,变形不良率从1.2%直接掉到0.1%。这个结果让他们的德国客户都跑来参观。但你知道最讽刺的是什么吗?那个“毛刺”特征,其实是一个维修工先发现的。他每次听到“嗡嗡”声不对就调整,只是没人把他的经验数据化。
所以,预测性质量控制绝不是AI独舞,而是领域知识和数据科学的联姻。少了任何一个,都是假把式。而且必须强调❗:别迷信深度学习!很多时候,一个朴素贝叶斯模型加上领域规则,比复杂的LSTM还要管用。原因?工业数据往往是高噪声、小样本的。
问:小厂没那么多预算搞数据平台,也能做预测性质量控制吗?
答:能。而且必须做。其实入门比你想象的简单。第一步,选一条最让你头疼的产线,找出三个关键质量特性。第二步,挖掘现有数据——PLC里存着的、质检记录本上的,哪怕Excel都行。第三步,找一个懂工艺又愿意学Python的工程师,用开源库(比如scikit-learn)先跑一个逻辑回归模型。你会发现,很多问题根本用不上“大数据”。比如我们帮一个注塑厂做的,仅靠模温、注射速度、保压时间三个参数,就预测出了90%的缩水缺陷。成本?6000块钱的工控机外加一个周末的时间。所以别再拿没钱当借口。
质量预测的真正敌人:数据漂移与人的惰性
你以为模型部署完就万事大吉了?天真。预测性质量控制最大的坑在后面——数据漂移(Data Drift)。设备会老化、原料批次会变、甚至季节湿度不同都会让模型失效。去年夏天我在广东一家电子厂,他们的焊点空洞预测模型在雨季突然失灵,准确率从95%跌到60%。为什么?因为湿度影响了助焊剂挥发速度,而这个变量根本没进模型。后来他们加了湿度传感器,模型才恢复。
但更可怕的敌人是人的惰性。我亲眼见过,有的厂预测模型报警了,操作工却直接按掉:“天天叫,狼来了!”——结果真的批量报废。所以预测性质量控制必须搭配闭环的响应机制。警告出现后,谁来确认?调整工艺还是停机?这些需要SOP支撑。否则再准的预测也是废纸一张。
问:预测模型多久需要重新训练一次?
答:没有固定周期,但建议设置性能监控触发器。比如持续7天F1-score低于0.85,或者数据分布出现显著变化(可以用KS检验),就自动触发再训练。有些先进企业甚至做到了在线学习——模型随着新数据不断更新。不过这种方式风险大,万一来了坏数据就会把模型带偏,所以需要人为审核环节。我的经验是,三个月重构一次特征工程,比单纯重训模型更有效。
从“预测”到“自愈”:未来已经冒头了
去年汉诺威工博会上,西门子展示了一套闭环系统:预测出质量偏差后,自动调整CNC切削参数,无需人工干预。我当时站在展台前,既兴奋又有点悲凉——原来我们一直追求的自适应工厂,已经在眼前了。但这背后需要极其坚实的预测基础。如果连预测都不准,自动调整就是灾难。
另一个让我惊喜的方向是联邦学习在预测性质量控制中的应用。汽车零部件供应商常常要给多家主机厂供货,但不同客户的数据出于保密不能共享。联邦学习让参与方在不泄露原始数据的前提下,共同训练一个质量预测模型。这解决了小样本问题,而且让整个供应链的质量水平一起提升。国内一家齿轮厂用这种方式,把花键精度预测的MAPE降到了0.8%。这种技术值得大力推广💡。
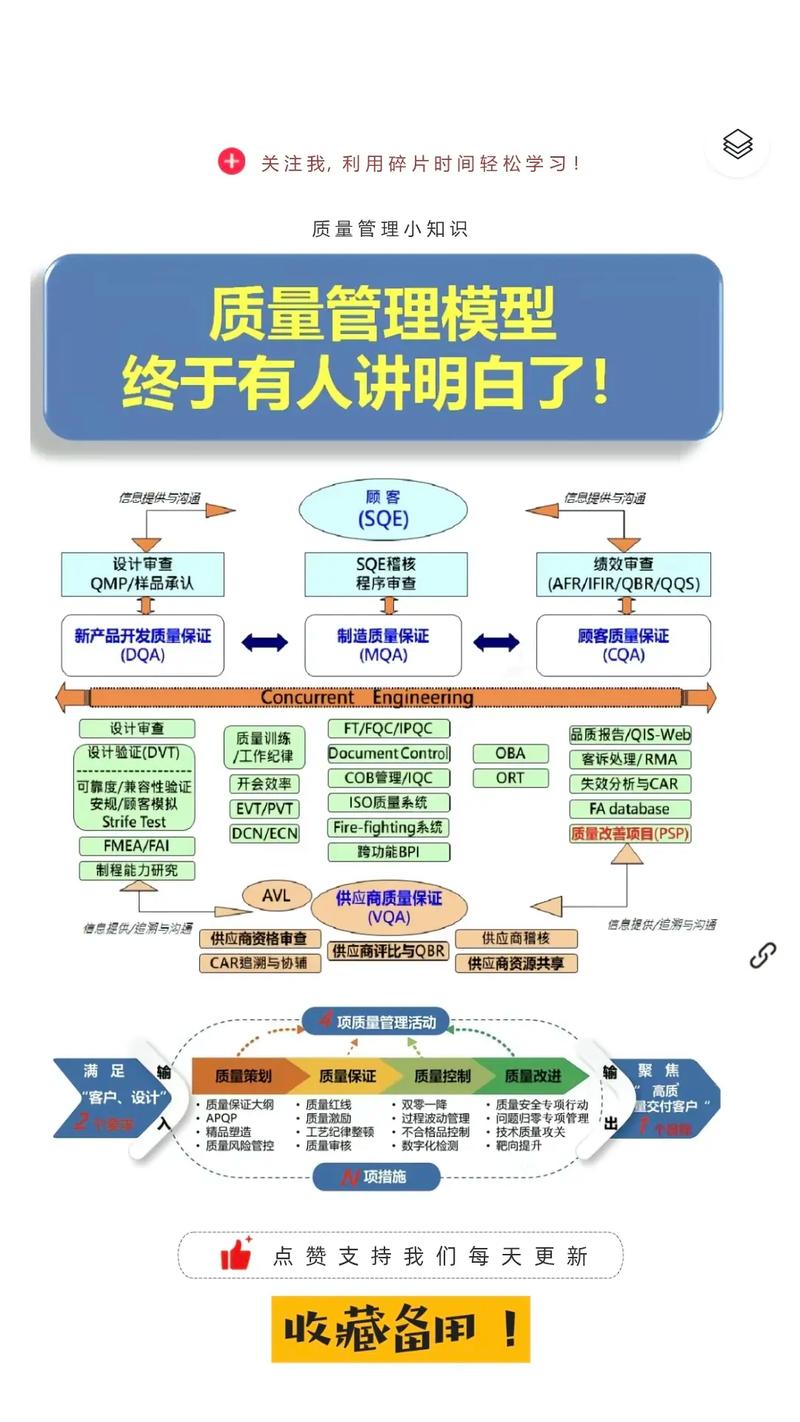
不过话说回来,预测性质量控制最迷人的地方,不是技术本身,而是它彻底改变了质量人的角色。以前质量工程师是消防员,天天救火;现在他们是先知,走到缺陷还没发生之前去阻止。这种成就感,是任何KPI给不了的。
最后必须泼盆冷水:别指望买一套软件就实现预测性质量。它本质上是一种组织能力,需要你把工艺知识、数据管道、模型运维和组织流程揉成一个整体。这条路不容易,但走通了,就是护城河。尤其在当下,制造业利润薄得像纸,谁先“算准”,谁就活下去。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:当工业4.0学会“算命” https://www.dachanpin.com/a/tg/54730.html