CIM ≠ 全自动化:一个让我火大的误解
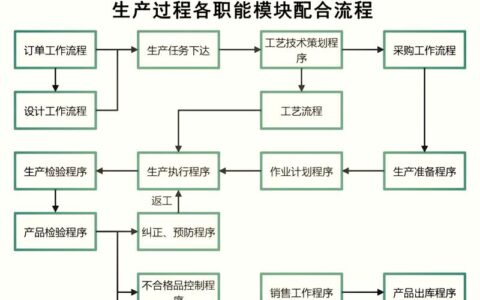
自动化只是CIM的某一个“肢体”,而CIM的核心在于“集成”——数据流、业务流、控制流的无缝打通。 你那些机器人舞得再好看,如果订单改了、设计变了,还要靠人工跑断腿去更新程序、调整参数……那跟CIM连半毛钱关系都没有。 记得早年在德国斯图加特参观博世的工厂,他们的一条U型产线可以在15分钟内切换生产两种截然不同的产品,从发动机ECU到ABS控制模块。怎么做到的?因为从PLM系统里发出的BOM变更,同时触发了ERP的物料需求、MES的工艺路线调整、SCADA的机床参数集更新。那才叫一个丝滑。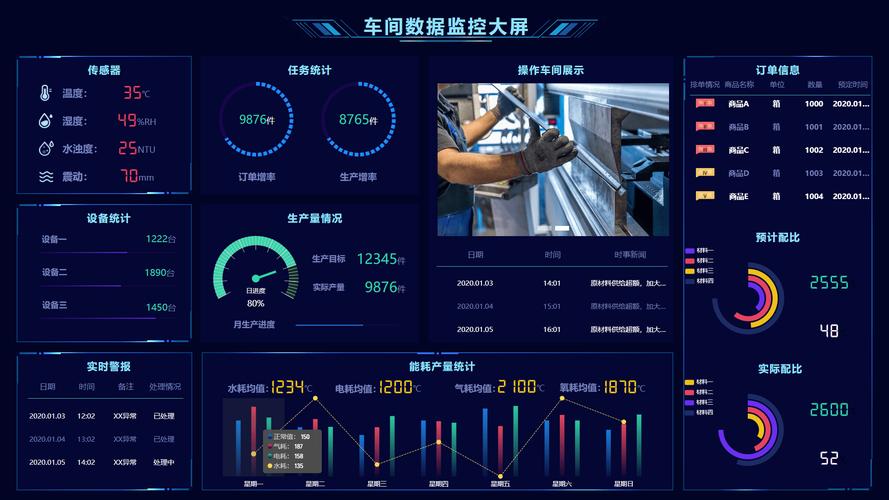
为什么Oracle和SAP在这里会栽跟头?
我说点得罪人的话。不少企业花大价钱上SAP、Oracle,以为上了世界级ERP就万事大吉。结果呢?实施顾问走了以后,产线一有问题,计划员还是得抱着电话吼:“李主任,你这个工单到底什么时候能关闭?!” 因为ERP是管理性系统,它擅长的是财务、进销存、MRP跑计划,它不懂设备语言。 💡 真正能让CIM落地的是“MES”(制造执行系统),它是车间的大脑。MES需要跟底层的PLC、SCADA实时对话,同时把生产进度、质量事件、设备状态同步给上层的ERP。可我们很多企业上了ERP之后,MES迟迟推不动,因为MES要管到人、机、料、法、环,太复杂了,太脏了,全是坑。
数据闭环到底有多难?——来自产线的真实惨叫
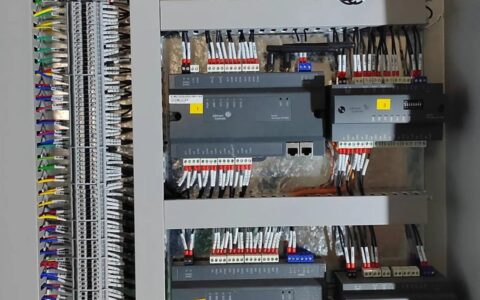
有一次帮一个刀具厂做数字化诊断,他们想实现加工过程的自动补偿。测量机上检测出零件尺寸超差了,理论上要反馈给CNC磨床自动调整补偿量。多美好的闭环啊。但是……测量机是A品牌,CNC是B品牌,两个系统用的通信协议不一样,而且CNC那台老家伙根本就没开放外部偏移写入接口。最后怎么解决的?我们在测量机上挂了一个小盒子(工业边缘计算网关),跑Python写了个中间层,先把测量数据解析成CNC能接受的宏变量,再通过串口发过去。费了牛劲。 所以你看,CIM真正难的不是“建”,而是“连”。 异构系统的互联互通,才是无底洞。但这又是必经之路,绕不开。 接下来,我把经常被老板们追问的几个问题集中回答一下,句句见血。问与答:老板最关心的几个问题
问:我们工厂现在半自动化,投资新设备要花一大笔钱,能不能先上个CIM系统,慢慢再升级硬件? 答:可以,但你必须接受一个事实——CIM不是遮羞布。如果底层设备连基本的信号采集都做不到,你上的系统就是个空壳。我建议先抓数据源头,哪怕给老机床加装传感器,把设备运行状态、计数这些最基础的数据拿到,再谈系统整合。否则你花50万买软件,最后还得养两个人手工补录数据,冤不冤? 问:我们公司上了ERP,也上了MES,但两个系统数据对不上,经常要财务手工调账,是不是我们被软件公司坑了? 答:不一定。最常见的原因是基础数据治理没做好——比如物料编码不一致,ERP里叫“A-001”,MES里叫“001A”,甚至同一个车间对同一把刀具的叫法都不统一。这种烂摊子,多牛的系统也整合不起来。上CIM之前,先把编码规则、BOM结构、工艺路线这些地基打好,否则就是空中楼阁。不要迷信“黑灯工厂”,先点亮数据
现在一谈CIM,动不动就提“黑灯工厂”“无人工厂”。我承认,在半导体、面板这些高价值、高洁净度行业,黑灯是标配。但在离散制造,特别是多品种小批量的工厂,全自动根本不经济。 我见过一个做液压阀体的工厂,零件种类有上千种,批量普遍就几十件。他们很聪明,重点抓的不是设备全自动,而是信息的全自动流转。从工艺设计出来,加工程序直接下发到机床,刀具清单同步到对刀仪,物料配送看板自动更新。人去干什么?去处理异常、去做决策。这才是CIM的真谛—— Computer Integrated Manufacturing 的本质,是让计算机去集成信息,让人去做更有价值的事。 最后再吐槽一个词:“智能制造”。被玩坏了。好像不提AI就落后了。但真正的CIM,是智能制造的地基。没有实时、准确、完整的数据流,AI就是个瞎子。去年有个企业找我,说想用机器学习预测设备故障。一问历史维修数据在哪?没有。设备运行参数在哪?没有。那你让AI去算命吗! 所以,别再被那些花里胡哨的大屏忽悠了。回到车间去,看看你的数据到底跑通了没有。如果一条设计变更能在10分钟内下发到设备,一个生产异常能在5秒内推送到相关人员,那么恭喜你,你摸到CIM的门槛了。否则,醒醒吧,路还长着呢。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM)深度拆解:别再被‘全自动化’的泡沫忽悠了 https://www.dachanpin.com/a/tg/55981.html