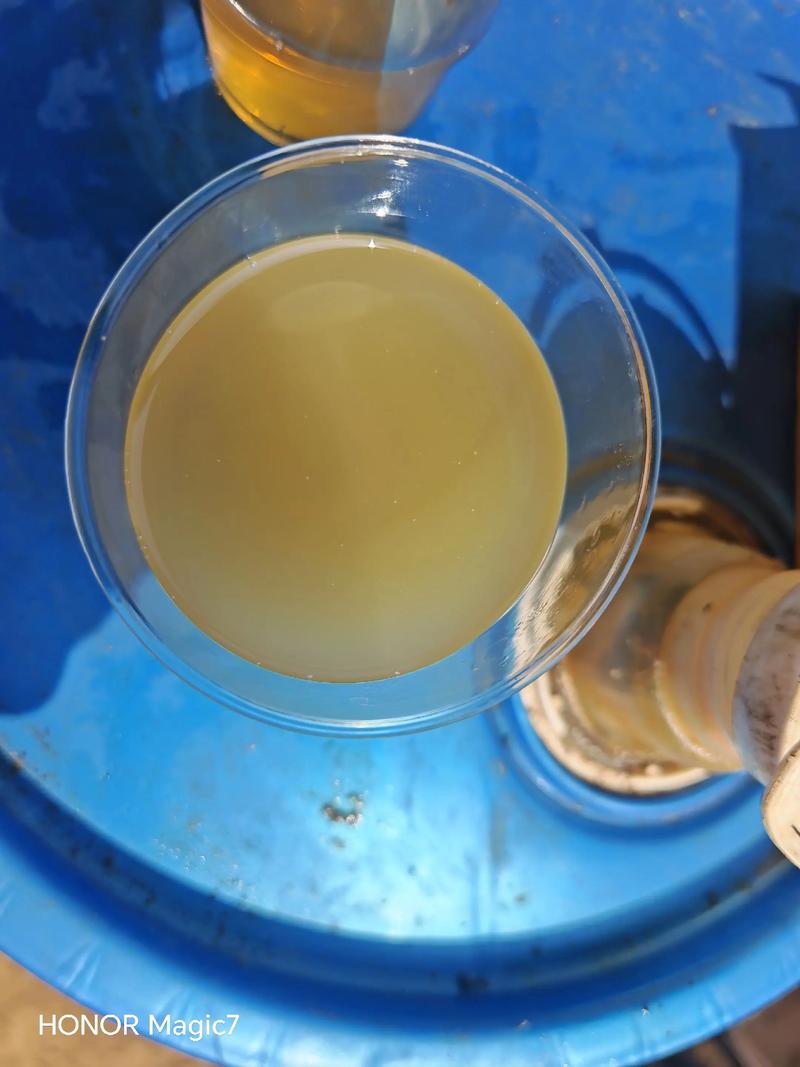
上周又一台泵站趴窝了,还是凌晨三点打的电话。赶到现场一看,油箱里全是乳白色的油水混合物——直接报废了整箱油。损失几万块不说,生产线停了八个小时。原因?仅仅是因为油箱顶部的空气滤清器密封圈老化了,雨季潮气倒吸进去。这种事我见得太多了,真的,十次大修八次都是小问题拖出来的。
很多人以为液压油只要不少就没事。大错特错!油液清洁度才是液压系统的命门。NAS 1638标准里,油液等级每差一级,元件寿命能差出好几倍。有一次我拆开一个卡死的伺服阀,阀芯上糊了一层黑色的漆膜——那玩意儿是油液氧化产生的,比金属颗粒还厉割。客户还跟我犟:“我这油才用了两年,看着还挺清亮啊。” 看着清亮?真无语。肉眼能看见的颗粒都大于40微米了,而伺服阀间隙只有2-5微米,等你看见油脏了,阀早毁了。
答:别信死规矩。看工况!如果你的设备在粉尘车间,或者环境潮湿,可能1000小时就得测一次油样。关键看污染度和添加剂消耗。买个便携式油品检测仪,不贵,几千块。测颗粒计数、水分、粘度。粘度变化超过新油的±10%就该警惕了,水分超过0.1%立刻处理。我有个客户做注塑机,模具脱模剂挥发进去,油两个月就酸值超标,不换的话泵里面全是麻点。所以,定期检测,数据说了算,其他都是瞎扯。
液压泵往外渗油,第一反应肯定是密封件坏了。没错,大部分情况是这样。但有时候你换了新密封,没过一个月又漏,那就得长点心了。我去年碰到一个案例,一台定量叶片泵,端盖O型圈老崩,换了四次不同材质的都不行。最后发现是泵壳体安装面不平,扭力一上去就变形,密封圈被挤出来。根源是基础板焊接时没做去应力处理。你说坑不坑?密封圈替结构缺陷背了锅。
还有个经典——油缸接头漏油。电动扳手打紧了还漏?多半是接头锥面有划伤,或者用了不同厂家的接头混装。角度差一点,硬拧上去,铜垫圈都压烂了还是封不住。别问我怎么知道的,说多了都是泪,那会儿在东北零下二十度,地沟里趴了俩小时就为了找个针孔大的渗漏点。
答:这种情况,首先听声音来源。如果声音来自泵附近,八成是吸油不畅或者进了空气。检查吸油滤网堵没堵,吸油管路有没有折弯,油位是不是太低了。有一次机器一开就嗡嗡响,压力表指针狂摆,结果发现是油箱通气帽被油漆堵死了,泵一吸形成了负压。如果噪音是周期性的,像敲鼓,那留意一下油缸,可能是活塞密封损坏,产生内泄脉冲。赶紧修,拖着容易打坏阀块。
液压系统理想油温在40-50℃。超过60℃,油液寿命断崖式下跌,温度每升高15℃,氧化速度翻倍。有一次大夏天,一台压机工作两小时就爬行,动作慢得像老太太。测油温,85℃。水箱散热器被柳絮糊满了——这玩意儿春天得勤清理,知道不?更可气的是,操作工把回油过滤器的旁通阀一直打开着,说怕背压高,结果油不经过滤芯也不走冷却器,直接回油箱,不高温才怪。
很多设计也有问题,油箱太小,散热面积不够,还得用户自己加装风冷。风冷选型别抠门,按系统装机功率的30%左右估算散热量,否则等着热宕机。
说到这儿,想起一档子事儿。有个化工厂的液压站,油温老高,冷却器换了新的也没用。最后发现是溢流阀一直在溢流——有人把系统压力调高到安全阀设定值,导致长期高压溢流发热。白白消耗功率,傻不傻?所以,油温高,先查系统有没有异常节流或溢流。
液压这玩意儿,说简单也简单,就是个力传递。但想把稳定性搞上去,细节太多了。油液、清洁、温度、振动,哪个环节松了,它就给你“惊喜”。别等到报警了再慌,日常点检多摸一摸管子温度,听一听异响,闻一闻油味,这些小动作能救大命。好了,今天就唠到这儿,赶紧去查查你那个液压站的通气帽是不是还通着气吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:液压系统那些坑:我修了十年才摸清的故障规律 https://www.dachanpin.com/a/tg/56040.html