车间里最常被误用的工具,秒表算一个。
很多主管一听到工业工程(IE),脑子里只剩“掐表算工时”。啧,真这么简单,产线瓶颈早该绝迹了。可现实是,工时表越填越厚,加班一点没少。问题不在秒表,在脑子里那套方法。
标准工时不是“掐”出来的,是“拆”出来的
我见过一个装配工位,IE技术员站在旁边掐了20个循环,取平均,写进SOP。结果呢?换个人操作,时间差出37%。为什么?因为作业测定没做评比,也没加宽放。观测时间只是原材料,不是标准工时。
标准工时的公式不复杂:观测时间 × 评比系数 × (1 + 宽放率)。难的是评比。一个熟练工手速快,你给110%?还是95%?这玩意儿靠经验,也靠时间研究的样本量。别拿5个循环当真理。
更狠的是MOD法或MTM这类预定动作时间系统。不掐表,直接拆动作:伸手、抓取、移动、定位、松开。每个动作有标准时值。新产线还没建,工时先算出来。💡 这才是IE该有的前置能力。

不过话说回来,很多中小厂连程序分析都没做,直接上秒表。流程里藏着三道搬运、两次等待、一次返工,你掐得再准,也是在给浪费计时。
问:标准工时到底该由谁定?IE工程师还是产线主管?
答:定标准,IE主导;用标准,主管负责。但必须一起评审。IE不懂实际工况,主管不懂评比和宽放,单方面定出来的工时,产线不认。最好让操作者参与动作分解——他们最清楚哪里卡手。
动作经济原则:省掉半步,比买新设备更值
老板爱买自动化设备。一台机械手几十万,回本周期算得眉飞色舞。可你去现场看,操作员转身拿物料,走三步,弯腰,再走回来。一天八百次。这浪费,设备可治不了。
动作经济原则就盯着这些。双手同时开始、同时结束;零件摆在正常作业范围内;利用重力送料;减少身体扭动。简单吧?做到位,效率提升10%不稀奇。❗ 而且几乎不花钱。
我常拿ECRS当检查清单:取消、合并、重排、简化。一个工位,先问能不能取消这个动作?不能,就合并。不能合并,就重排顺序。最后才想简化。顺序别搞反。

人机工程也得掺进来。台面高度差5厘米,操作员肩颈就得代偿。短期看不出,三个月后请假率上来,你才发现IE不只是效率,还是健康成本。
问:我们厂小批量多品种,做动作经济改善还有意义吗?
答:更有意义。大批量靠自动化摊薄成本,小批量靠柔性。柔性从哪来?从标准化作业和快速换模。动作经济原则能让换线时间砍半,比买一台通用设备划算。✅ 先把5S和工具定位做扎实,再谈数字化。
生产线平衡:瓶颈会跑,别只盯一个工位
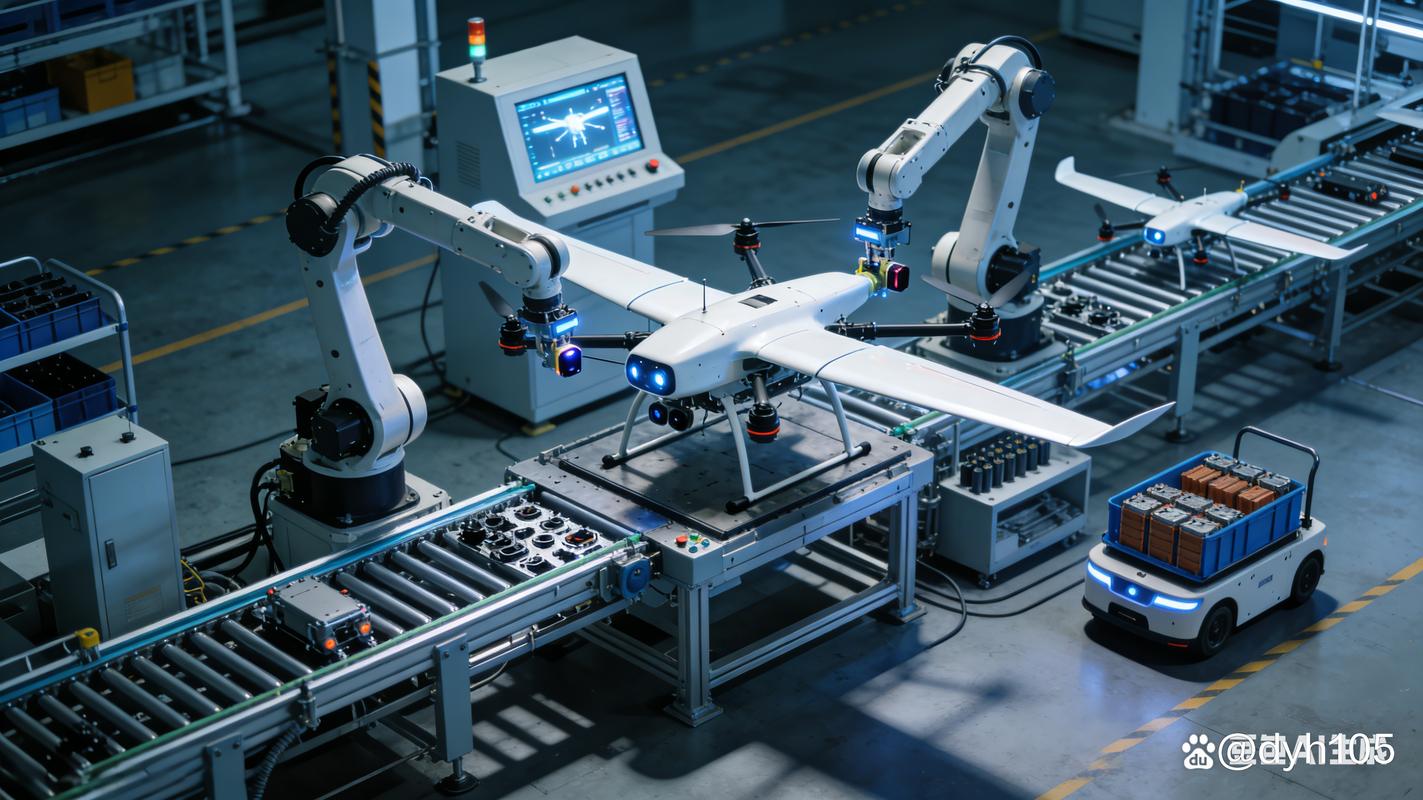
产线平衡率低,老板第一反应:加人。第二反应:骂IE。其实瓶颈工位像打地鼠。你把这个工位拆了,下一个工位立刻浮出来。
算节拍(客户需求决定)和瓶颈工时(实际产出决定)。如果瓶颈工时大于节拍,交付必崩。这时候别急着加班,先看价值流图。信息流和物流画在一张纸上,哪堆WIP、哪段等待,一目了然。
平衡不是把每个工位都塞到100%。那是理论。实际要留缓冲,应对波动。设备故障、来料不良、人员缺勤——你不可能全消灭。IE要做的,是让波动不放大。
最近两年,数字化IE开始冒头。MES自动采集工时,电子SOP实时更新,AI排产根据瓶颈动态调整。听着高级,但底层还是工业工程(IE)那套逻辑:测量、分析、改善、标准化。数据脏了,算法再牛也白搭。
数字化IE:别让秒表变成Excel坟场
很多工厂的工时数据,存在IE的Excel里。版本混乱,A线用旧表,B线用新表。月底一汇总,差出几百小时。这不是IE,这是数据考古。
真要做,把标准工时放进系统。MES、ERP、APS共用一套主数据。变更走流程,谁改谁签名。现场用平板看电子作业指导书,动作视频和工时同步。新员工培训周期能缩短一半。
但注意,工具是工具。作业测定的样本要随机,评比要双人复核,宽放要按实际疲劳和等待设定。别因为系统自动算,就跳过现场观察。💡 IE的脚,得站在地板上。
说到底,工业工程(IE)不是秒表,也不是Excel。它是把现场浪费翻译成钱的一门手艺。手艺这东西,急不得。但方向对了,每一步都算数。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业工程(IE)视角:标准工时、动作经济与产线平衡的硬核纠偏 https://www.dachanpin.com/a/tg/72892.html