我入行快二十年了,说实话,早年对工装夹具的认知就两个字——“铁块”。
那时候车间里最常听见的话就是:“赶紧焊个架子把活儿压住,别飞了就行。”粗糙、简单,能用。但后来,被一个瑞士订单狠狠扇了一巴掌,我才明白——工装夹具,不是配角。它才是决定加工精度、甚至生死的那根弦。
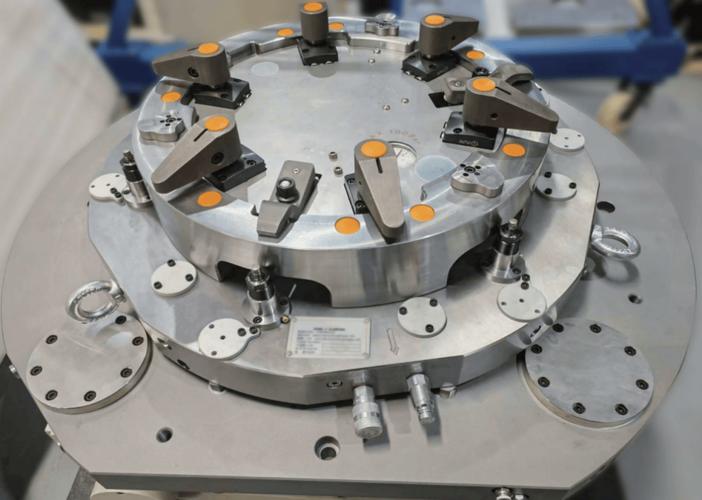
记得是2016年,一批薄壁航空件在加工后变形严重,全废了。查来查去,最后发现:夹具装夹方式不对,夹紧力分布不均——引进了德国零点定位系统后,成品率瞬间从70%蹿到99.6%!那一刻,真是一声冷汗,又惊又喜。❗
所以今天,不扯虚的,就聊透这个行业的“暗门”——工装夹具。不是科普,是实战中淌出来的经验,有坑,也有光。
工装夹具不是“标准件”,它是工艺的延伸
很多老板爱问:“有没有通用的夹具推荐?” 哎,这话本身就有毛病。每一道工序的切削力、材料弹性、热变形,都不一样,哪里有一招鲜?
比如高速铣削黄铜件,用液压膨胀夹具能大幅减少振纹;但换成不锈钢铸件,就得考虑配重和阻尼——这时候气动快换+浮动支撑会更靠谱。我见过最极端的例子:某个军工叶片加工,用了一种记忆合金材质的随形夹具,装夹精度小于0.002mm。代价?一套十几万,但值。
所以,工装夹具的本质,是工艺思维的物理化。它得“懂”零件,懂机床,甚至懂车间温度变化。对吧?
不过话说回来,这几年国内厂商进步巨大。从纯靠师傅手感,到有限元分析辅助设计,再到3D打印随形夹爪——真的,十年前不敢想。💡
快换、柔性、智能——新赛道上的生死时速
最近帮一家新能源车企设计电池托盘产线,要求节拍45秒,换型时间2分钟以内。传统压板螺钉?想都别想。
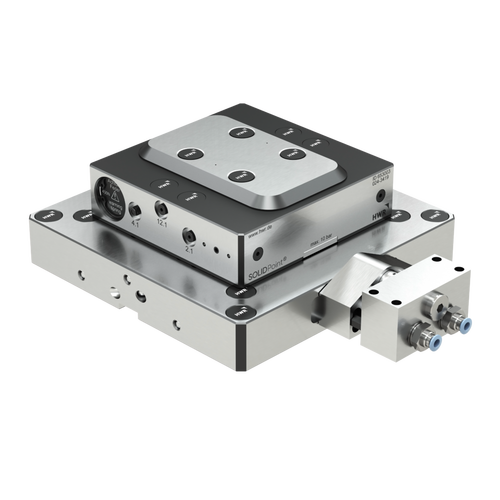
这时候,零点定位系统和模块化柔性底板就成了救星。瑞士EROWA、德国System 3R、国内也有浩辰、精雕的解决方案——价格差了三四倍,但国产的重复定位精度已经能做到±0.005mm以内。实话说,够用了。但稳定性嘛……尤其在高速湿切环境下,得留个心眼。
更让我惊喜的是内嵌传感器夹具的落地。去年一个项目,通过夹紧力实时监测和自适应调控,把工件变形降低了40%。数据传回MES系统,形成闭环。这已经不是传统工装了,这是物联网边缘节点。
但!技术越先进,对工程师的要求越高。既要懂机械,又要会电气,还得能调代码——专业人才极度匮乏,我自己带团队也头疼。😩
问:小批量多品种的生产模式,怎么选工装夹具才能兼顾成本和效率?
答:首先,别指望一套搞定所有。我建议采用“基础板+快换模块”架构。基础板长期锁死在机床工作台,通过零点定位接口快速切换不同的功能模块(如虎钳、卡盘、专用夹具体)。这样单次换型成本控制在几百元,且换型时间不超过5分钟。其次,利用增材制造快速廉价的定制夹爪,尤其适合异形件。记住:柔性不是万能,规划好成组技术,把零件按装夹特征分组,才能让柔性真正变现。
问:如何进行工装夹具的精度检测和周期性验证?
答:这是容易被忽视的暗病。实操上,分三步走:① 新夹具必须用三坐标或激光跟踪仪做几何精度全检,尤其定位面和导向面,与图纸偏差≤IT5级;② 投入生产后,首件检测一定要做CPK,样本量至少50件,看重复装夹的散差;③ 建立夹具寿命档案,定期(比如每5000次循环)用基准棒+千分表复测关键点位。一旦发现精度衰减,立即重磨或更换磨损件。千万别等到批量报废才追责。
我踩过的坑,希望印在你的避雷手册上
几点血泪心得,不说大道理:
- 夹紧力不是越大越好。 对于薄壁件,要用扭矩扳手或液压调控,配合应力释放工艺孔。曾经一个铝箱体被夹变形的0.12mm,整批改配损失十几万。
- 排屑!排屑!排屑! 自动线最怕切屑缠绕,用高压内冷+夹具吹气,甚至设计冲屑槽。别信“加工后再清理”的鬼话。
- 防错设计是良心。 气路、油路的快插接头要做防呆,接近开关的检测逻辑要覆盖“未夹紧”“夹爪未到位”。有次因传感器被铁屑屏蔽,夹具未夹紧就启动,差点撞机……想起来都后怕。
最后再唠叨一句:所有的自动化、智能化,地基就是工装夹具。它不稳,上面全是空中楼阁。对于这个领域,我永远保持敬畏。不是说它有多高深,而是它太容易被敷衍,而敷衍的代价,往往在深夜的返工警报里。
现在,看着车间里柔性产线安静流转,零点定位的咔哒声让我安心。这大概就是机械人的浪漫吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:从“能用就行”到“精密智造”的血泪进化史 https://www.dachanpin.com/a/tg/57115.html