干我们这行的,谁没被快速成型救过急?说实话,我第一次真正体会到它的魔力,是在一个深夜——客户的设计师半夜三点发来三维图,要求一周后看到可以装机的样件。传统开模?想都别想。一个电话打给手板厂,四天后,一套SLA光固化树脂件就到了我桌上,装配间隙分毫不差。那一刻我差点跪下叫爸爸。但别以为快就万事大吉,里面的门道深着呢。
快速成型的灵魂:不是设备,是决策
刚入行的小年轻总爱问:哪种工艺最好?这问题没法答。就像问你扳手和螺丝刀哪个好一样。你得分场景。我见过太多人被光鲜的3D打印演示视频忽悠,以为一键就能出完美零件。结果呢?打出一堆层纹明显、一掰就断的废品。其实选工艺得看三样:功能需求、数量、预算。比如你要做透明壳看内部装配,必须上CNC加工的PC或亚克力,SLA的透明树脂再后处理也不够透,而且容易黄变,这是我血的教训。但如果只是外形评审,FDM就足够了,便宜又粗犷,上午给图下午就能拿,跟煎饼果子一样快。
这里插句嘴:很多设计工程师根本分不清快速原型和快速模具的区别。前者是单件或小批,后者是真空复模或简易模,能产几十上百件。我上次骂了一个刚毕业的,他硬要用SLA打一百个卡扣去测疲劳,一算成本,够买台新的打印机了。最后还是我拍板,先用SLA验设计,再开了一套硅胶模真空浇注,PU件一根烟功夫就固化出来,强度比光敏树脂高多了。
那些年我们踩过的坑:后处理是魔鬼
快速成型最坑的不是打印本身,是后处理。尤其是金属3D打印的件,比如SLM的铝合金或钛合金,打出来是挺好的,但支撑一拆,表面跟狗啃过一样。必须上磨床或CNC精加工。可很多采购不懂啊,拿着打印出来的原始报价比价,说“人家CNC才多少钱”,我恨不得把粗糙度对比图拍他脸上。还有SLA件的清洗和二次固化,如果不彻底,过几天就吸湿变形,尺寸飘到姥姥家去。我有个做医疗设备的客户,用透明SLA打印流体通道,结果残渣没洗干净,灭菌时全堵了,差点出大事故。所以,快速成型不是一锤子买卖,后工序的严谨性直接决定了成败。
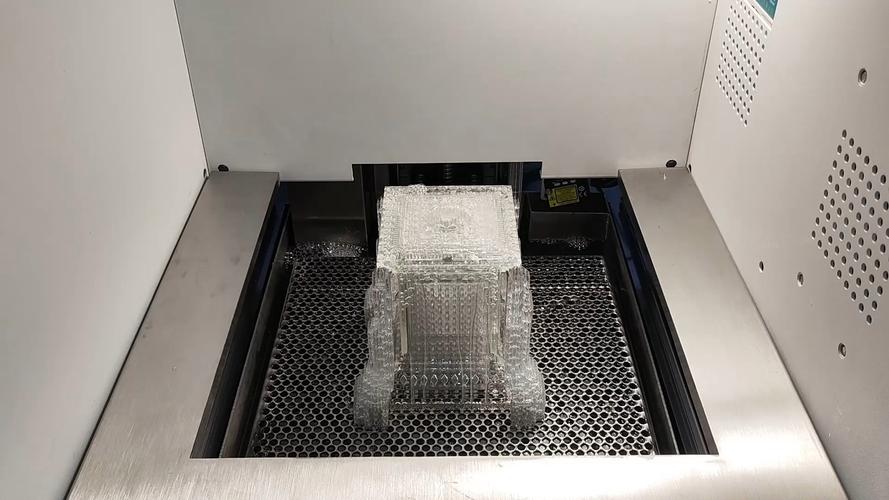
再聊一个让很多人犯晕的——公差。快速成型的公差控制可比传统加工难多了。FDM的层间结合会导致Z向尺寸偏小,SLA的激光光斑会有成型补偿,SLS尼龙件因为热收缩,尺寸会整体偏大一点。你要是按金属机加的H7公差去要求,纯属给自己找不痛快。一般规则:±0.1mm是天花板,勉强能用;±0.05mm?那是CNC精加工的地盘。当然现在也有所谓的“精密SLA”,但那都是靠后期打磨或工艺补偿勉强达到的,成本翻倍还不稳定。我通常建议设计师在关键配合面留余量,用手工修配来解决——对,都工业4.0了,还得靠老师傅的手艺,这就是现实。
新工艺的爆发:不仅仅是打印
别总盯着传统的那几种,这两年快速成型的边界扩得厉害。微纳3D打印已经能打出微流控芯片了,我参观过一家上海的公司,打印精度2μm,简直逆天。还有复合材料增材制造,连续纤维增强的尼龙件,强度快赶上铝合金了,无人机和赛车领域用得特别多。更接地气的是聚脲喷涂快速模具,直接在3D打印的母模上喷一层硬壳,再灌树脂,一天就能出几十件试装件,成本比传统钢模低了几个数量级。这些玩意一般人不了解,因为它们还窝在孵化器和研究院里,但很快会普及,就像十年前SLA刚出来时一样。
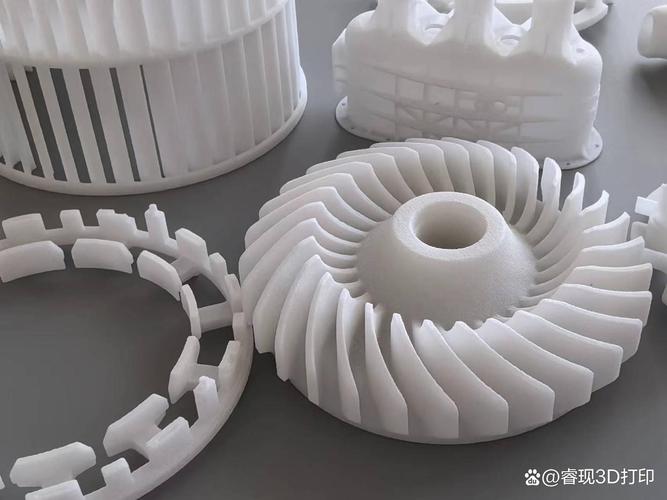
不过话说回来,新技术总得和旧方法掰手腕。我上次和一家做汽车零部件的讨论直接金属激光烧结(DMLS)能不能替代铝压铸件做小批量。理论上可以,减重又自由,但一件巴掌大的歧管报价两千多,客户当场就把图纸收走了。后来我们折中,用3D打印蜡模然后去熔模铸造,成品率虽然低一点,但单件成本降了一半。你看,解决问题的思路得活泛,不能死磕一种路线。
问:手板打出来有层纹怎么办?客户老嫌弃外观。
答:这问题我至少回答了八百遍。首先看工艺:FDM的层纹是基因里带的,只能通过打磨、喷补土、上漆来盖。省事的直接选光固化(SLA/DLP/LCD),层纹细得多,但支撑点要留疤,还得用砂纸从粗到细撸一遍,最后喷UV高光油。如果要镜面效果,必须上CNC加工透明PC然后抛光。记住:快速成型的外貌是钱堆出来的,别指望一步到位。
问:怎么判断一个手板厂靠不靠谱?有没有快速筛选法?
答:太有了。第一,直接问他们能不能提供材料参数和工艺偏差表。含糊其辞的直接pass。第二,要求看后处理环境——工厂照片如果连个像样的喷漆房都没有,你那件大概率会沾着灰尘。第三,问他们有没有三坐标检测报告随件。现在正经厂都会附上关键尺寸的实测数据。第四,也是最重要的:有没有一个懂工艺的跟单员?那种一问三不知、只会说“我问问技术”的,趁早换。好的跟单会主动告诉你哪里风险大,建议你怎么改。这行水深,找到个懂行的伙伴比什么都重要。
聊回正题。快速成型发展到现在,早已不只是“做样子”了,它正向终端零件直接制造渗透。比如医疗领域的定制化植入物,用电子束熔融(EBM)打印钛合金髋臼杯,已经获批上市了。航空发动机的燃油喷嘴,用DMLS做成一体的,减少焊接点,寿命大幅度提高。这些都是一锤子买卖,但价值巨大。对于我们常规的工业产品开发,快速成型更多是扮演加速器角色,把原本需要数周的迭代压缩到几天。前阵子我做了一个泵体,从概念设计到最终开模,中间用快速成型验证了七版,每版只隔一天,这是传统方法不敢想的。速度快了,失误成本反而低,设计师也更敢大胆创新,这才是它最大的隐形价值。
最后说点得罪人的话:别神化快速成型。它不是万能钥匙,只是工具箱里的一把快刀。而且这把刀需要经常磨——你得持续跟踪材料更新、设备升级、后处理工艺优化。去年我还发现光敏树脂出了耐高温260℃的品种,以前想都不敢想。所以保持学习,常去展会转转,别守着老黄历。下次有人拍着胸脯说“我们啥都能做”,你得留个心眼,多问几个为什么。毕竟,在这个充满不确定性的行业里,经验往往比承诺更可靠。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型:从车间实战看手板制造的那些坑与突破 https://www.dachanpin.com/a/tg/57103.html