说实话,第一次碰 CC-Link 那会儿,我还嫩得很。师父丢过来一根紫色扁平电缆,瞪着眼说:“插反了会烧模块,自己掂量。” 后来才知道,那是经典款 CC-Link 的专用线。十几年过去,工业以太网铺天盖地,一堆人觉得这老家伙该入土了。哈,结果呢?它活得更欢实了。
不是吹,你去长三角珠三角的工厂转一圈,机台上那些带着三菱标志的 PLC 旁边,多半趴着 CC-Link 的通讯模块。也别以为就三菱系在用,西门子、欧姆龙、基恩士……一堆人都悄咪咪兼容了它。协会那帮人精得很,硬是把个现场总线做成了开放生态。但问题也来了——版本多、线缆杂、配置深,新手一上手就骂娘。今天我就摊开来聊,把 CC-Link 那点家底儿掀开看,顺带答几个你们群里老问的恶心问题。
家族谱系:别见着紫色线就喊 CC-Link
CC-Link 早就不是单一玩意儿了。2000 年前后推出来的初代,基于 RS-485,速率 10Mbps,现在叫 CC-Link V1/V2。那线缆是个坑:专用 FANC-110SBH 带屏蔽,两芯加地线,端子排还得压接电阻。我见过太多人拿普通 485 线替代,结果三天两头掉站,查得头秃。
然后就是 CC-Link IE Field ——这才算真正踏进工业以太网门槛。千兆速率,环形冗余,同步抖动标称 ±1μs,实战里跑伺服轴同步没虚过。再往上是 CC-Link IE Control,管控制器间大容量数据交互的,一般用在大型线体。还有 CC-Link Safety,把安全 I/O 挂在同一网络里,省了安全继电器一堆硬线。有些客户咬着“安全必须硬接线”不放,我给他们看 TÜV 认证证书,才服气。
岔一嘴:2023 年协会主推 CC-Link IE TSN,把时间敏感网络揉进去了,往智能制造那张大网里塞得更有底气。不过眼下现场用最多的还是 IE Field,存量太大,替换要钱啊。

究竟神在哪儿?一个案例说透
去年给东莞一家锂电池涂布机做改造,原设计用的某德国实时以太网,单套设备超 60 个伺服轴,调了好几个月,偶尔还会飞车——吓死人!后来拍板切到 CC-Link IE Field,主站用 Q 系列 PLC 加一块主控模块,从站清一色 MR-JE-C 伺服。最直观的感受:同步精度不提了,关键是抗干扰强得意外。车间隔壁就是化成柜,谐波大得能当电磁炉,原方案网线不加磁环就丢帧,换成三菱的带屏蔽以太网线后,直接裸奔都没事。❗ 当然,成本也涨了,线缆一米贵了快两倍,但比起半夜抢修的成本,这算个屁。
新手常被绕进去的是配置。CC-Link 站号、站类型、占用站数这些概念,不啃手册真玩不转。协会搞了个免费的 CC-Link Configurator 软件,挺好使,但只有日文和英文……哎,忍忍吧。💡 小技巧:用 GX Works2 或 GX Works3 设参数时,先把远程设备站初始化流程写进梯形图,别全赖自动刷新,不然上电慢半拍。
老设备改造的救命稻草
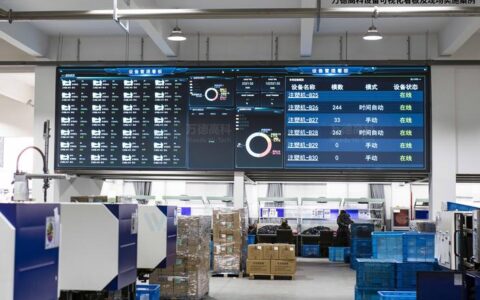
现在提数字化转型,可很多厂子里还有大批上世纪九十年代的 PLC,比如三菱的 AnS 系列,只有 CC-Link V1 接口。扔了?老板不答应。这时候 CC-Link 的开放性和兼容性就成王牌了。通过 CC-Link 转以太网网关,比如上海泗博的模块,直接把老设备拽到 OPC UA 服务器上,MES 就能读数据。我们自己弄过一回:注塑车间 48 台机,用的是菱电的旧款 PLC,全部加装 CC-Link 远程站模块,用 IE Field 主干环网汇总,投资省了 70%,半年回本。
但有点必须骂:某些非认证的国产 CC-Link 从站真不靠谱,报文延时能飘到 10ms,搞得 HMI 上按钮点一下要等半秒——客户直接问候我祖宗。✅ 所以务必认准协会官网的 兼容产品列表,没 Listed 的一律不碰,血的教训。
QA:你最纠结的那几个问题
问:CC-Link IE Field 和 EtherCAT 到底选哪个?我项目卡在这儿两周了。
答:这问得好。简单点说,如果你主控用的倍福或者欧姆龙 NJ/NX,或者运动控制极度依赖分布式时钟硬件,那没得选,EtherCAT 是亲儿子。但!如果你的设备涉及大量第三方传感器、RFID、扫码器,而且希望不被单一厂家绑定,CC-Link IE Field 的优势就冒出来了。协会认证的从站产品有 3100 多种,隔壁 EtherCAT 也才 2500 出头(数据截止 2024 底)。还有,线缆灵活性:EtherCAT 必须用带屏蔽的工业以太网线且距离受限,IE Field 支持光纤远距离,布线更任性。不过 IE Field 的最小循环时间 31.25μs,比 EtherCAT 的 12.5μs 慢一点,但绝大多数应用根本跑不满。所以我的原则:非超高刚性同步,优先选 IE Field,省事儿。
问:我这有台老设备,三菱 Q 系列 CPU,CC-Link V1 网络,能直接连到厂里的 MES 吗?
答:能,但要加个桥。Q 系列可以插一张 CC-Link IE Controller 模块接以太网,再用 Q 的内置以太网口跑 MC 协议或 SLMP,上层用 SCADA 拉数据。或者更经济的:加一个 CC-Link 转 Modbus TCP 网关,捅到 MES 那边。怕丢响应?⏱️ 把周期性数据和非周期性指令分两条路,V1 那边只读关键状态,别把全部软元件往上传。我最近刚在一个汽车配件厂这么干,12 台压机全部上网,前后花了两周不到。
你瞧,CC-Link 这一套,看似老派,其实生命力强得很。去他娘的“老旧技术淘汰论”,能帮老板省钱、让产线少停机的,就是好技术。下次有人再跟你吹什么“我们只做工业 4.0 原生协议”,你就笑笑:先把现场那团紫色的线整明白再说吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:CC-Link:干工控十五年,我为什么总跟新手安利这套“老古董” https://www.dachanpin.com/a/tg/57476.html