上周去常州一家新能源电池厂,车间主任拉着我看他们的激光焊接线,一脸得意。说实话,我当时心里想的是:这东西能有多神?无非是速度快了点。结果他给我看了两组数据,我直接闭嘴了——激光焊缝强度比传统TIG焊高出20%,热影响区窄到只有0.3mm。对,你没看错,0.3mm。我记得早年做焊接工艺那会儿,热影响区动不动就是几个毫米,变形控制让人头秃。❗时代真是变了。
激光焊接,到底“牛”在哪?
其实激光焊接不算新东西了,上世纪60年代就有了。但真正在工业界大规模铺开,是近十年的事。核心原因就一个:成本降下来了,稳定性上去了。以前一台万瓦激光器贵得离谱,维护还麻烦。现在呢?国产光纤激光器白菜价,性能也不差。✅
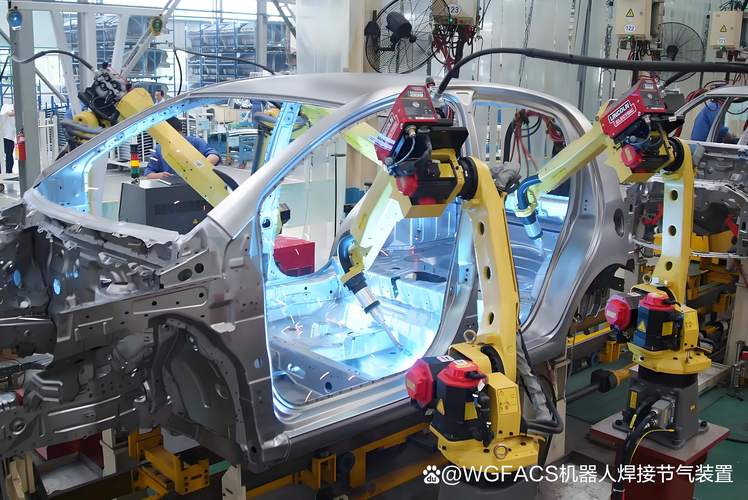
激光焊接的原理很简单:高能量密度激光束照射工件,材料瞬间熔化再冷却形成焊缝。听上去平平无奇对吧?但它的能量密度可以达到10^6~10^7 W/cm²,是传统电弧的1000倍以上。所以它才能做到那么小的热输入、那么窄的热影响区。
不过话说回来,热影响区窄不代表没影响。我之前见过一些薄板焊接案例,激光焊出来的板子翘曲几乎肉眼不可见,但用三坐标一测,还是有0.05mm左右的变形。所以如果你做的是超精密零件,别完全相信“无变形”的宣传——该做的应力释放还得做。而且,热影响区窄意味着冷却速度极快,对于某些高碳钢或合金钢,可能会产生脆硬的马氏体组织,导致接头韧性下降,这一点常被人忽视。❗
这里插个QA:
问:激光焊接是不是真的无飞溅?为什么我试的时候还是火花四溅?
答:首先,你得明白飞溅分两种:一种是工艺固有的,一种是材料或参数不对导致的。激光焊接理论上可以做到“零飞溅”,前提是你的材料表面干净、保护气体选对、焊接速度与功率完美匹配。现实中,很多厂的来料状态堪忧,油污、锈迹一上去,啥激光都得喷渣。另外,铝合金激光焊接的时候,如果没加填充焊丝或者没调整好振荡路径,飞溅也是家常便饭。所以,别一听宣传就上,先把自己产线的来料和工艺窗口吃透。❗
还有,激光焊接的焊缝深宽比大得惊人,能到10:1以上。传统弧焊顶多2:1。这意味着你可以在不增加板材间隙的情况下,焊透更厚的材料。动力电池的防爆阀、极柱焊接,很多都是用激光焊,就是因为这个特性。但深宽比大也带来问题:焊缝中的气体难排出,容易形成气孔,尤其是铝合金。这时候就得靠摆动焊接或者双光束来搅动熔池,促进气孔逸出。💡
应用场景:从动力电池到手机中框,逮着精密件“猛攻”
聊应用之前,先吐个槽。激光焊接这两年最火的应用,无疑是动力电池。国内一堆二线电池厂,不上几条激光线都不好意思跟人打招呼。但,不是所有产线都能跑顺的。我见过某厂花大价钱买了进口激光焊接系统,结果良率一直不到90%,最后发现是空调出风口正对着焊接工位,气流扰动导致保护气体偏离——这么低级的错误!所以,自动化系统再好,也得把现场环境当回事。
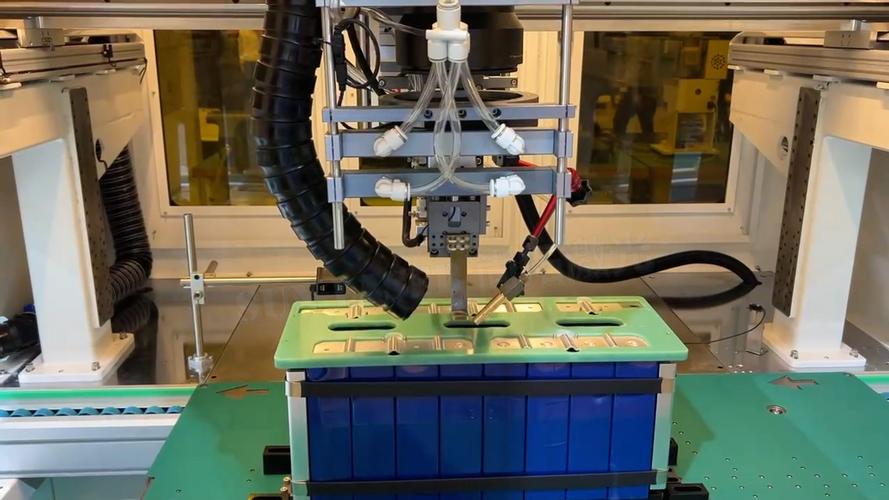
动力电池焊接的难点在哪?主要是铝和铜的异种金属焊接。铝铜之间极容易生成脆性金属间化合物,导致接头脆断。现在行业里流行的做法是优化焊接参数、采用摆动焊接路径,或者干脆在铜表面镀镍。效果都不错,但工艺窗口窄,对操作人员要求高。我们曾经帮一家电池厂做过DOE,光是激光功率和焊接速度的组合就试了上百组,最终找到了一个“镀镍铜+4047铝焊丝”的黄金搭配,接头强度提高30%。这个过程,没点耐心真不行。💡
另一个吃激光焊接饭的行业是3C电子。手机中框、SIM卡托、USB接口,很多都是激光焊的。尤其是那些追求“无孔化”设计的防水手机,激光焊接因为热输入小、外观好,成了首选。我记得帮一家代工厂调试过不锈钢中框的焊接,用光纤激光器配振镜扫描头,一个焊点0.1秒,一天焊十几万只,效率高得令人发指。但是,薄板不锈钢焊接容易变形,我们当时用了专门的散热夹具,还配合了脉冲整形技术,才把变形控制在0.02mm以内。
再来个QA:
问:我们厂主要做不锈钢薄板(0.2mm)焊接,用激光焊怕烧穿,有啥建议?
答:薄板焊接确实考验功力。几个要点:第一,选准焊接模式。对0.2mm的不锈钢,连续焊很容易烧穿,改用脉冲激光会好很多。脉冲能量和时间控得准,熔池就稳。第二,保护气一定要用惰性气体,推荐氩气,而且气流要柔和。那种直吹的气流容易吹翻小熔池。第三,工装夹具必须刚性好,薄板稍有间隙就会焊漏。有些厂喜欢用磁吸夹具,但小心磁场干扰电弧——哦,激光焊没电弧,不过还是考虑一下磁性对光束的影响吧。最后,做DOE实验时,先用低功率、慢速度试,慢慢摸窗口,急不得。✅
缺陷、检测与未来展望
激光焊接也不是完美无缺。最常见的缺陷是气孔和裂纹。气孔多是因为材料表面污染物或保护气体不足;裂纹则看材料属性,比如高碳钢、铝合金都容易热裂。在线检测现在越来越重要,什么视觉检测、等离子体光谱分析、X光……一个比一个贵。但对于大批量生产,不上检测设备就是赌命。我们最近在测试一种新型的在线激光超声检测,能实时监测焊缝内部缺陷,虽然初期投入高,但对于汽车零部件这种安全性要求极高的产品,绝对值得。
说实话,我现在看激光焊接的发展,有点像看当年数控机床的普及。初期大家觉得贵、难用,慢慢地就发现离不开了。未来几年,蓝光激光器在铜焊接上的应用会爆发,因为铜对蓝光的吸收率比红外光高几十倍。还有在线自适应控制,用AI实时调参,把老师傅的经验数字化。这是个好事。但别忘了,算法再牛,也要先有海量的工艺数据喂进去,所以眼下踏踏实实积累自己的焊接数据库,比什么都强。
不啰嗦了,最后强调一点:别盲目追新。焊接工艺没有“高级”和“低级”之分,只有合适不合适。传统电弧焊在某些厚板结构件里,依然不可替代。激光焊接是利器,但不是万能药。
你如果也在考虑上激光焊,有什么实际难题,欢迎来聊。那些供应商不会告诉你的坑,咱们可以摊开说说。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺的进化:激光焊接在汽车与电子行业的实战录 https://www.dachanpin.com/a/tg/57717.html