我永远记得第一次见钣金件报废的场景。不是大问题——一块控制柜门板,折弯角度差了0.5度,肉眼几乎看不出来。但质检员直接扔进废料箱。那一声哐当,砸在我心上。后来才懂,0.5度在装配线上就是噩梦。缝隙塞得进指甲盖,密封性全毁。钣金这行,外人看着粗犷,其实全是细微处的较劲。
这些年跑过很多工厂,说实话,大多数还在用师傅的手感——敲敲打打,靠经验补焊……可市场在变。客户图纸上的公差要求,已经从±0.2mm压到±0.05mm,甚至更变态。你拿什么接单?靠那个刻度尺都磨花了的剪板机?
精度:从“差不多”到微米级的博弈
让我先说个反直觉的事。很多人觉得钣金就是切板子、折弯、焊接,精度能高到哪去?错。现在高端装备里,一块钣金支架如果平面度超差,可能引发整机振动噪声。去年我经手的一个医疗器械外壳,17个折弯边,轮廓度要求0.08mm,听起来不可能。但实际做下来,激光切割加精密折弯中心,再配合实时角度补偿,真的稳住了。 关键在哪?——闭环反馈。
传统折弯机纯靠液压压力,钢材回弹全凭师傅预估。现在呢?伺服电机驱动,每折一刀都实时监测压力、位移,微秒级调整下压点。遇到厚板或者高强钢,系统自动修正。这才是“精密”该有的样子。不过话说回来,设备好了,模具也必须跟上。很多人舍得花几百万买折弯机,却用十几万一套的通用模具——模具磨损、上下模不对中等微小变化,足以吃掉你所有精度冗余。

柔性产线:告别大批量,拥抱小批量多品种

聊完精度,必须吐点槽。这几年“智能制造”四个字听出茧了,可到底怎么落地?尤其对于钣金车间,订单越来越碎:50件,20件,甚至5件打样。换模调机时间比加工时间还长,绝对的利润黑洞。
我们做过一个对比。某家用传统冲床+人工上下料的工厂,做一种机箱面板,换一次产品要45分钟。引入带自动换模装置的柔性折弯单元后,换型时间压到3分钟以内,而且可以做到无人值守——夜间自动循环加工。 成本变化惊人:单件人工成本从8.7元降至3.2元。更狠的是,小批量订单的交期从5天缩到24小时。客户粘性瞬间拉满。但这种系统投入大,适合什么场景?如果你的产品族尺寸、材质变化多,但工艺路线相近,强烈建议认真算一笔账。别只看设备总价,要算综合产出效率。
问:为什么我们车间上了激光切割机,但切出来的工件总有毛刺,怎么调都不行?
答:这个问题好多人心态要崩。先别怪切割头,检查三个地方:一是气压是否稳定,氮气或氧气进给要足,尤其切厚板;二是喷嘴是否同心、孔径是否匹配,很多人用了磨损的喷嘴还硬撑;三是板材本身——有些钢厂出来的薄板,内应力大,切割后变形带出毛刺。实在不行,换一种切割路径工艺,比如从中心向外切,或者用微连接暂时固定。但根源往往在材料,找供应商聊一次,可能立竿见影。
智能剪冲折:激光、机器人协同的现场实录
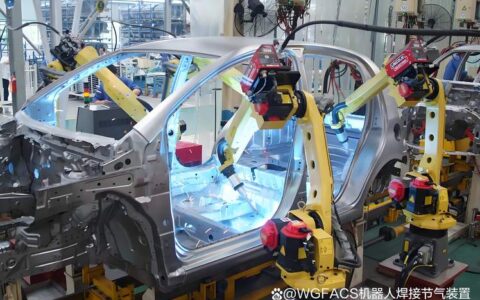
讲了这么多理论,说个实况。上个月去一家做新能源电池壳体的工厂,他们刚投了一条全自动钣金线。大体流程:库卡机器人从料库取板材,送给三维五轴激光切割机,切完直接抓取到折弯机,中间不用人碰工件!整个产线就两个工程师盯电子屏。但最让我惊叹的不是速度,而是防错系统——每个工件都有唯一的二维码,设备和MES实时交互,参数自动下发。万一折弯角度跑偏,系统立即报警并自动补正,再把偏差值写回数据库,用于后续工艺优化。这才叫智能制造,不是挂块大屏就叫数字化。
当然,这种投入不是所有企业都扛得住。问一个老板,他苦笑:“这套线3000多万,回本周期估计要4年。但不上,高端客户根本不给你资格入围。” 一句话道尽现实。钣金加工正在分化:做批量粗活的,往死里拼价格;做精密定制化的,必须啃下柔性和自动化的骨头。

问:我们主要做特种设备钣金外壳,经常遇到焊接变形把前面精度全废了,怎么办?
答:兄弟,这坑我摔过多次。焊接变形是物理特性,别对抗,要疏导。首先,设计阶段就考虑焊缝位置和顺序,采用对称焊接、分段退焊。其次,用反变形法——提前在折弯时预留反向角度,焊完刚好回弹到正确位置。还有一招:有条件的话上焊接工装夹具,强制固定冷却。最后,焊后热处理或振动时效消除应力。千万别等全焊完才发现尺寸跑了,每焊一道缝就检查,及时校正。有些件甚至需要粗加工、焊接、再精加工的混合工艺。这条路费心,但别无他法。
回到日常。钣金这一行绝不像外行想的“铁皮敲敲打打”。它横跨材料学、力学、自动化、IT……每一个环节都充满变量。但正是这种复杂性,让钻研变得有趣。看到一块冷冰冰的钢板,最终变成严丝合缝的精密组件,那种愉悦难以言喻——尤其当你知道,它能在-40℃至85℃的极端环境下稳定工作,或者承受几百公斤冲击力而形变不超0.1mm。我们做的,是工业的骨架,也是产品的皮肤。
最后泼点冷水。设备再好,如果管理跟不上,一样白搭。比如很多车间连基本的5S都没做到,工装乱扔,板材随意堆放划伤,精度从何谈起?再智能的产线也是机器,而机器最怕混乱。所以,先理现场,再谈升级。这话不好听,但管用。
钣金加工的进化,不会停止。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工:当精度成为执念,那些车间里藏不住的细节与变革 https://www.dachanpin.com/a/tg/57720.html