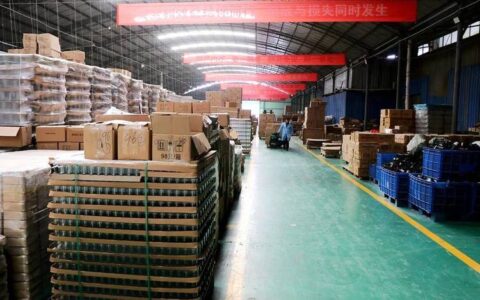
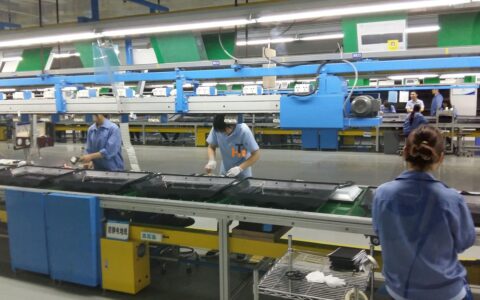
三年前我走进那家汽配厂,生产经理老李指着满地堆料叹气。“准时交付率不到60%,客户快跑光了。” 车间里,冲压机孤岛般排开,物料像迷路的蚂蚁。 那时候,我还不知道单元化生产这剂药方——治标还是治本?
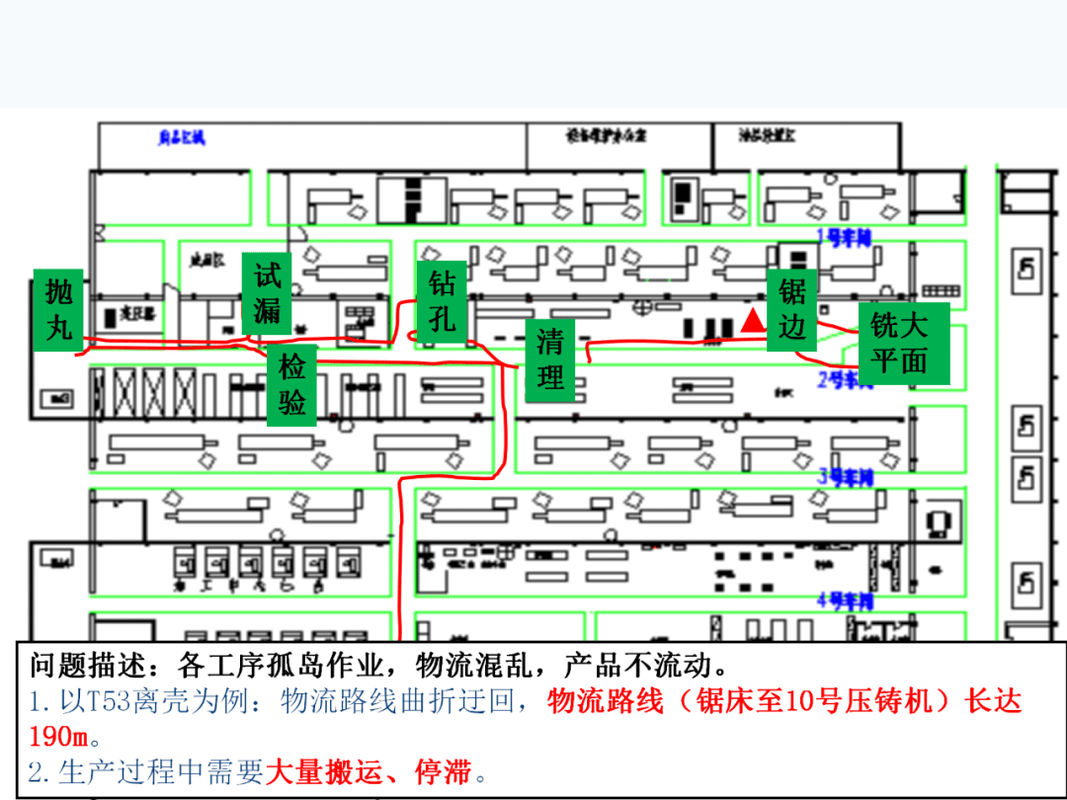
我们决定动手术。 把车铣刨磨串成一个个U形单元。 说实话,当时心里没底。 管理层质疑:设备挪动了生产怎么办? 工人抗拒:学那么多工序累死? 但数据逼着我们试错。 第一个单元跑起来那天,我手心冒汗——直到看见首件合格品顺着滑道出来,才长舒一口气。 搬运距离直接砍掉70%,在制品库存像冰块消融。✅ 老李眼睛亮了:“这单元…有点东西。”
单元不是拼积木——设计里的魔鬼细节
很多人以为单元化就是搬设备、画个U形线。 大错特错! 我见过照猫画虎的厂子,单元里塞进十几台设备,工人跑断腿,还不如原来流水线。 单元设计的核心是节拍平衡和作业组合。 你得掐着秒表测每个工序的时间,像裁缝一样拼接。 比如某个单元生产齿轮轴,车削45秒,滚齿要120秒——怎么办? 要么配两台滚齿机,要么用自动化上下料缩短辅助时间。 这里头需要工业工程(IE)的硬功夫,不是设备挨近点就叫单元。
另外,工装夹具的快速切换是灵魂。 我们做过一个接头单元,品种12个,换型时间从50分钟压缩到8分钟,就靠标准化接口和液压快换。 没有这些,单元会因为等待而“肌无力”。 其实,单元化生产的本质是制造流程的细胞化重组——每个细胞能独立完成一套工艺闭环。 这比成组技术更强调人的能动性和多能工培养。 我常跟团队说:单元是逼着人成长的机器。
问:单元化生产是不是就是成组技术?为啥非要U形布局?
答:成组是单元化的亲爹,但U形不只是摆个形状。 它让工人能同时操作多台设备,走动的浪费降到最低。 我见过直线型单元也跑得不错,但U形在空间利用和团队协作上更胜一筹——前提是节拍平衡做扎实。 而且U形的进出口挨着,容易实现“单件流”,问题不过夜。 但千万别神化U形,S形、双U形甚至线性单元,关键看产品家族和场地。 有一家钣金厂,因为工序全是大型冲压,我们就设计了直线单元配天车轨道,照样省人省地。
柔性不是口号——多品种小批量的活法
现在订单越来越碎片化,动不动几百种产品。 传统流水线一换产就趴窝,单元化却像变形虫。 去年帮一家医疗器械厂改造,零件种数超过400种,批量从5件到200件不等。 我们采用动态单元概念:通过仿真软件模拟订单组合,每天动态变动单元内的设备和人员配置。 工人早上生产骨科钉,下午转成手术钳单元,靠视觉识别防错和电子作业指导书快速切换。 结果? 交付周期从14天缩到3天!❗ 车间主任激动得拍桌子——其实我更激动,毕竟三个月没白加白班。
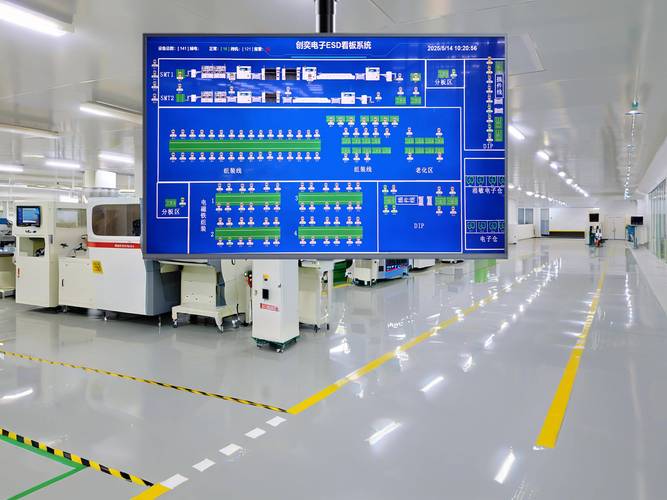
关键是数据要透明。 每个单元配了Andon系统和生产计数,瓶颈一眼可见。 我常跟年轻工程师说:单元化生产不是设备搬家,是信息流和实物流的再婚。 没有MES或简单看板支撑,单元跑着跑着就散架了。
问:小批量多品种怎么搞单元?会不会得不偿失?
答:这正是单元化的强项! 通过快速换模和标准化作业,柔性单元能像变形虫一样切换。 我们有个客户,产品种类300多种,单元化后换线时间从2小时压到15分钟。💡 关键在于‘单元设计’不是一次定终身,而要动态调整。 就像玩俄罗斯方块,得不断评估产品族变化,必要时重组单元。 另外,多能工培养是地基——工人得会三四种设备,否则调不动。 所以培训投入要舍得,不然柔性就是空话。
那些年我踩过的坑
别以为单元化全是蜜糖。 分享几个血泪教训:第一,设备稳定性是命门。 单元里一台机趴窝,整个单元停摆,连坐效应比流水线还狠。 所以TPM(全员生产维护)必须前置。 第二,人员激励要跟上。 单元化后人均效率提高,但劳动强度往往上升,不调整薪酬结构,人马上跑光。 我们试过推行“单元计件+技能工资”,效果不错。 第三,切忌一刀切。 有些工序天生不适合单元,比如大型热处理炉、表面处理线,强行塞进单元只会闹笑话。 单元化是精益工具,不是万能胶。
现在,每当看到车间里单元节奏明快,物料安静流动,我总会想起那天老李皱巴巴的脸,终于舒展了。 单元化生产不是什么银弹,但它是走向精益的必经窄门——推开门,汗水换来的甜头,自己知道。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产的迷思与破局——一位老工程师的车间手记 https://www.dachanpin.com/a/tg/58055.html