上周去一家做模具的小厂,车间里那台五轴加工中心正吭哧吭哧地铣型腔。我伸手摸了摸主轴——好家伙,起码比室温高了十来度。老板还在边上得意:“这机器精度标称5μm,活儿从来没出过问题!”我没吭声…因为我知道,那个时段干的活,早晚得被质检打回来。
热误差——那个你永远没法用FANUC参数解决的问题
数控机床精度,大多数人只关心丝杠间隙、导轨直线度,却很少把“热”当回事儿。可事实呢——
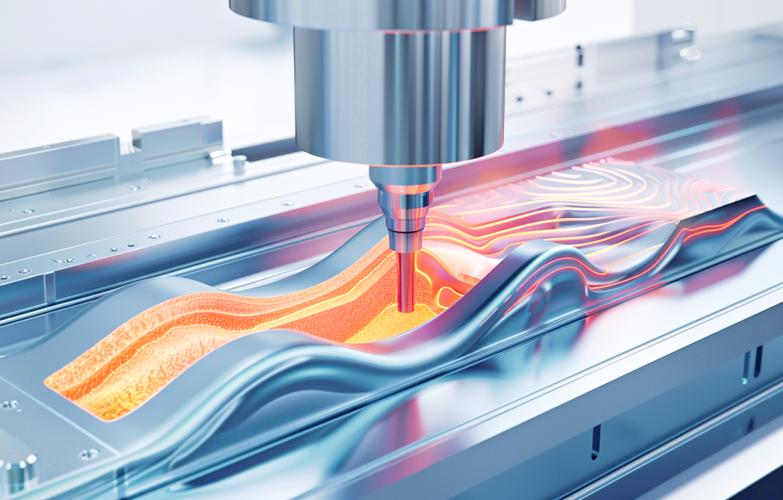
一台普通龙门铣,从早晨开机到中午,立柱会因为主轴箱的热传导整体“仰头”0.03mm。0.03mm!对刨床也许不算啥,但对于需要控制轮廓度0.02mm的腔体,这已经是致命的“漂移”了。更糟的是,它还不是线性的:粗加工时进给大、发热猛,精加工时发热小但要求反而更高,变形规律跳来跳去…让人抓狂。
有一次我调试一台国产立加,Y向尺寸总是不稳定,排查了整整两天——换刀、打表、查反向间隙、重做螺距补偿,全都白搭。偶然去休息区倒了杯水,回来发现千分表值自己动了2丝。原来是空调风口正好对着床身侧壁。那种懊恼…哎,搞技术的都懂——问题就明摆着,可你就是看它不见。
“热机”真的能解决?你可能只是自我安慰
不少老师傅笃信“开机先空跑半小时”。这个习惯在恒温车间还凑合,可大部分环境呢?冬夏温差十几度,车间门一开冷风灌进来,热平衡根本维持不住。更别提那些粗精加工交替的复杂工序,发热量忽大忽小,热变形路径完全不可预测。
问:热误差真的对加工精度影响那么大吗?我平时没感觉啊。
答:你大概率被“合格率”骗了。很多件其实已经偏了,只是公差带暂时包容;或者你检测时恰好处于变形“波谷”。我见过最夸张的案例——某液压阀体,上午加工的同轴度0.015,下午变成0.04,全超差。他们一直以为是刀具磨损,其实那把刀根本没到寿命,纯粹是主轴热伸长导致工作台相对位置变了。💡
说实话,热误差最阴险的地方就在于:它永远在动态变化,而且与加工状态强耦合,仿真都很难复现。
补偿,到底怎么做才不是“玄学”?
前几年我们尝试过给主轴箱加装冷却水套,结果效果有限——因为热源不只是主轴,导轨摩擦、切削热、环境辐射,处处都是热输入。后来转向软件补偿,踩了太多坑,但总算捋出几条路子:
- 关键测温点选取:不能只贴一两个传感器。我们通常在主轴前轴承、主轴套筒、Z轴丝杠螺母、床身立柱结合面等6-8个位置布点,用模糊聚类剔除冗余。
- 实时模型才是灵魂:简单的线性回归根本不行。现在多采用BP神经网络或支持向量机,输入温度向量,输出ΔX、ΔY、ΔZ。但需要大量实测数据训练,尤其要覆盖不同转速和负载组合。
- 别迷信一次建模终身受用:季节更替、冷却液浓度变化都会让模型失效。必须定期修正,甚至引入自适应算法。❗
问:补偿技术听起来高大上,小厂用得起吗?
答:这几年成本其实下来很多了。一套基于STM32的多通道温度采集模块也就几百块,上位机用Python跑轻量级TensorFlow模型,实时性完全够用。难点在于工程化——传感器怎么固定才牢靠?信号线怎么走才不被切屑损坏?这些细节没人写论文,但最磨人。我们后来用磁吸式探头加铠装线,总算稳定了。✅
还有种“土办法”:在关键位置贴应变片,直接测变形量反馈。但标定麻烦,一般场合温度-变形模型更实际。
最新实践:数字孪生+边缘计算,是不是纸上谈兵?
最近帮一个航空结构件厂搭建数字孪生系统,把机床的CAD模型、实时温度、主轴振动、甚至冷却液流量全部映射到虚拟空间。通过ANSYS实时计算热-结构耦合,生成的补偿值直接下发给CNC的偏置寄存器。粗切时留0.1mm余量,精切前热场趋于稳定后精准补偿,最终轮廓度稳定在0.01mm以内——这个结果连我都惊了。
但问题来了:这种方案需要高性能边缘计算节点和深厚仿真功底,普通工厂根本消化不了。对吧?行业真正的痛点不是没技术,而是技术迁移的鸿沟。
所以我经常跟同行说:先把最基本的热机流程数字化——记录开机后各轴误差随时间的变化曲线,哪怕用Excel。有了历史数据,你就能发现季节性规律,比如冬天Z轴回缩更明显。这种“穷人的补偿”都能帮你避免大量废品。
说穿了,数控机床不是冷冰冰的铁块,它是有体温的活物。你忽略它的热情,它就用废品来回应你。下次当你听到车间空调嗡嗡作响时,也许该多看一眼那台正在变形的大家伙…它一直在以微米级的幅度“呼吸”着呢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的“热”情与“冷”思考——我们到底忽略了什么? https://www.dachanpin.com/a/tg/58831.html