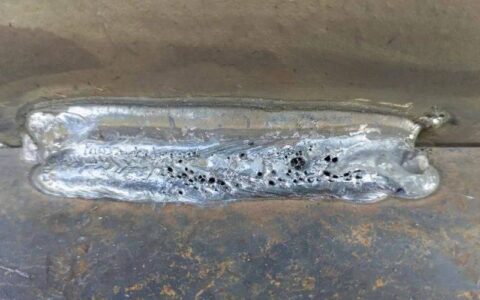
干了十五年焊接,最怕听到徒弟问:“师傅,你这焊缝怎么跟鱼鳞一样?”说实话,第一次听到这种夸奖,心里是暗爽的。但转眼就烦——他们不知道这背后废了多少试板。上周帮朋友修一台农机,他那焊缝……怎么说呢,像鸡屎拉在铁上。锤子一敲,裂了。他居然问我为什么不磨光机省点力气。我差点把面罩摔了。❗焊接这事儿,真不是熔池堆上去就完了。
电流电压:看不见的舞蹈
新手总爱盯着焊条头那团火光。他们不知道,真正决定焊缝成型的是你在电弧声里听出的熔池湍流频率。记得08年在船厂,一位老师傅教我听音调焊接参数——噼里啪啦像炒豆子,是电流偏大;闷声噗噗,电压可能低了。他嘴里念念有词:“短弧深熔,长弧飘渣。”现在年轻人搞不清这些,直接拧数字表,焊出来鱼鳞纹是均匀了,但熔深不够,UT一探全是未熔合。💡
有一回试焊双相不锈钢,按WPS调参数,焊完发现热输入超标,铁素体含量掉到20%以下。那叫一个懊恼——工艺规程是死的,板厚一变化,散热条件全变了。后来自己摸索,在平焊位故意压低电弧2毫米,焊速提了15%,成型居然过了。-196℃冲击韧性还超了标准。工艺文件不会告诉你这些。
气体保护:看不见的盾牌
二氧化碳焊最怕风。这谁都知道。但车间接了通风管道,风口正对焊接区,气体保护全吹散,焊出来全是蜂窝。我觉得很无语。质检员还在那追究焊工操作。我测了下风罩附近的流速——1.8m/s,远超标准0.5m/s。后来加了挡风帘,气孔率立刻从23%降到3%以下。✅就是这么简单的事情,却绕了一大圈。很多时候问题不在焊机上,在邻边吹来的那阵风上。
说到混合气,Ar+CO2是经典,但厚板打底我偷偷加2%氧气,电弧稳定得像猫咪呼噜。不过别傻到写进WPS里——无氧派的焊接工程师会跳起来和你争论的。
变形控制:看不见的内力角逐
有一次焊一个6米长的铝合金框架,焊完对角线偏差15毫米,对方要把货退了。我和几个老头连夜用火焰矫正,烤了半天,累得像狗。后来改了焊接顺序,从中间向两边分段倒退焊,加刚性固定,变形控制在2毫米内。说实话,焊接顺序比焊接参数更考验智商。热输入再精确,拘束度一乱,内应力能把你的构件拧成麻花。
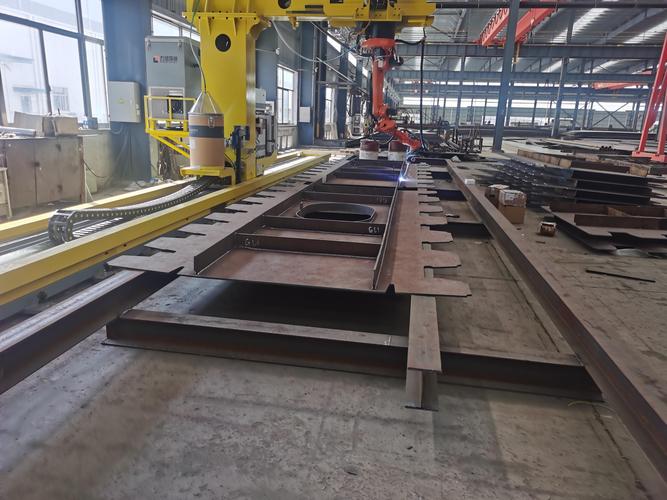
问问各位同行:你们信不信锤击消应力?我试过焊道每层锤击,残余应力实测降了40%多,但有人跳出来说会引入冷作硬化。这争论没完没了。在我经验里,对低合金钢薄板,轻锤就是有用。当然,锤裂了别找我——力度自己把握。🔨
问:为什么氩弧焊打底时背面要充氩保护?不充会怎么样?
答:不锈钢焊接背面不保护,高温下铬氧化,形成灰黑色氧化皮,俗称“冰糖渣”。不但难看,更危险的是贫铬层会导致晶间腐蚀。试过用背面充氩拖罩,焊后内部颜色银白,拍片一次过。小管子,可以用水溶性纸把两端堵上,里面灌氩气,经济高效。别偷懒,不然酸洗钝化也救不回来。
问:激光焊到底能不能取代传统电弧焊?
答:某些场景下,激光焊确实革命性。比如汽车白车身,激光钎焊外观平滑,不用打腻子。但遇到现场安装、野外维修,激光设备对环境要求苛刻,大厚板一次性熔透还依赖复合焊。我见过20千瓦激光器焊12毫米钢板,速度飞起,但装配间隙超过0.2毫米就焊穿。电弧焊容错性天然高,成本低。所以,不是取代,是共存。工业最讲究适配,对吧?
再挖点老底:最近搅摩擦焊搞得很热,造船都用它拼大板,零变形。但我干过一次,搅拌头磨损太快,成本摊下来比埋弧焊高30%,老板脸都绿了。所以新工艺是好,账算不过来也是白搭。💡
最后扯两句智能化。现在焊机自带数据库,一插板厚自动匹配参数,确实减少了对老师傅的依赖。但焊接过程有飞溅、有烟尘、有光的干扰,传感器误判率不低。我跟踪过某品牌自适应焊机,薄板搭接焊,焊缝跟踪成功还行,但拐角处速度降不下来,烧穿了几次。还得人工看着。所以说全程无人化还早——焊接里头的物理直觉,机器很难学会。
回头看看那些美得窒息的鱼鳞纹,背后的工艺思维,不是一天炼成的。从冶金反应到应力分布,从现场应变到成本妥协,每一道焊缝都是个系统工程。下次再有人夸你焊得漂亮,记得回答:那是我脑子里的经验在飞溅。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:从鸡屎焊到艺术品,中间隔了多少实操经验? https://www.dachanpin.com/a/tg/59029.html