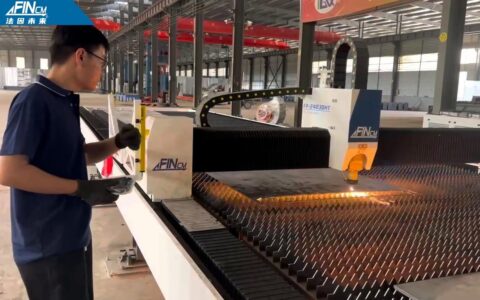
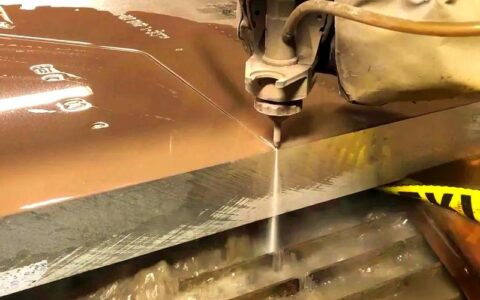
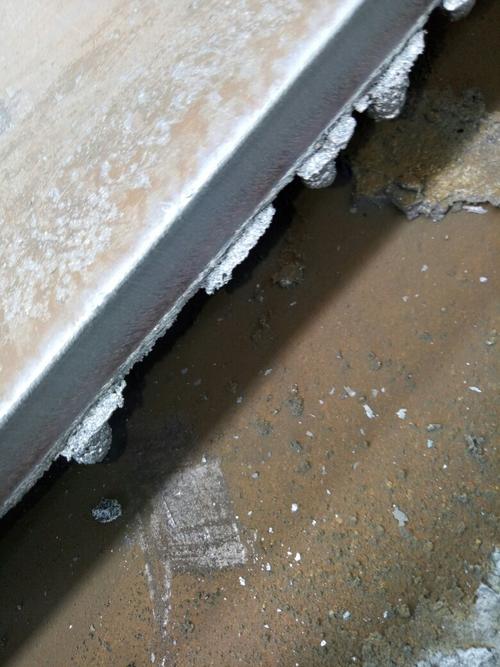
说实话,第一次看等离子切割的人都会惊叹——那弧光,那速度!但如果你自己上手,很快就发现,根本不是那么回事儿。割缝偏大、挂渣严重、电极喷嘴跟吃钱一样快… …更气人的是,板材变形到让你怀疑人生。💡 可为什么有些厂子就能割得又快又光?你以为是设备问题?其实多半是参数和操作习惯惹的祸。
为什么你的割缝总是不齐?—— 气压与速度的博弈
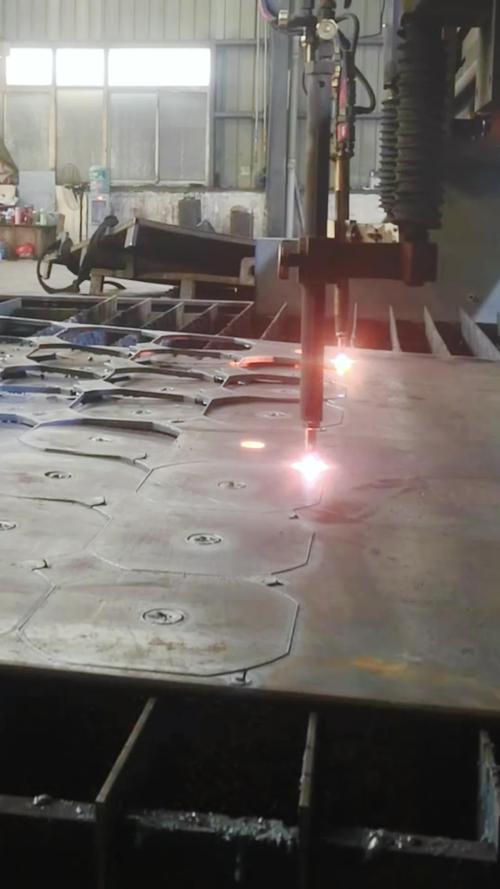
很多人以为,等离子切割嘛,把电流开大、速度调快就行了。错!大错特错。我见过太多新手,抱着“功率即正义”的念头,结果割出来的板子像狗啃过一样。其实,电弧挺直度才是关键。气压偏低时,弧柱发散,切口上宽下窄,而且底部挂渣能刮下二两铁。那气压高点行不行?也不行!过高会把熔池吹得乱七八糟,割缝边缘出现锯齿状的“波浪纹”。
那怎么调?哎,这玩意儿根本没个死数。不同板厚、材质、甚至空气湿度都会影响。我自己的经验是——先听声音。✅ 理想的切割声是均匀尖锐的“嘶嘶”声,一旦变得沉闷或断断续续,马上调整。另外,割枪高度也是个魔鬼细节。离钢板太近,喷嘴容易被飞溅堵死;太远,电弧能量就散了。我试过,有些进口电源在割20mm碳钢时,高度差个0.5mm,底部挂渣量就能差出一倍!
耗材寿命短?可能从一开始就拧错了
电极、喷嘴、涡流环… …这些耗材简直就是等离子切割的“软肋”。一套好的原装耗材,割几百米都没事;但有些杂牌货,十几米就烧成渣。不过,别急着骂耗材质量差。❗ 安装手法不对,再好的东西也白搭。
有一次我徒弟换电极,随手就拧上了,结果没几天割枪内部就烧黑了。拆开一看——电极没完全压紧,接触电阻变大,局部高温直接把密封圈烧化了。其实,很多机器说明书上都用加粗字提醒:必须用扭力扳手打到规定扭矩,可有多少人能做到?都是“感觉紧了”就行。还有,涡流环方向装反的、喷嘴选型错误的… …简直花样百出。
问:等离子切割能用普通压缩空气吗?需要额外过滤吗?
答:绝对不行!普通空压机出来的气,油水多、杂质多,进了割枪会直接导致双弧效应,烧坏电极、喷嘴。必须加装冷冻式干燥机和三级过滤——颗粒过滤、聚结过滤、活性炭过滤。这套下来没多少钱,但能让你耗材寿命翻几倍。💡 还有,气压调节要动态来看,推荐在割枪进气口端测量实际气压,别只看气源表。
问:为什么我总是割不透?明明电流已经很大了。
答:先检查接地!等离子切割用的是转移弧,如果工件接地不良,电流回路不畅,能量直接损耗在线路上。搞个接地夹子牢牢咬住工件边缘,打磨掉锈皮油漆。另外,穿孔高度也很关键。如果起弧时喷嘴离板面太近,飞溅会直接堵死喷嘴,瞬间烧毁。很多数控系统都有“起弧高度”参数,试着提高个2-3mm,让穿孔飞溅避开喷嘴,再下降到切割高度。这样搞,穿孔厚度能提升20%以上。
等离子 vs 激光 —— 别盲目跟风
这几年激光切割快被吹上天了。不可否认,薄板切割激光好得不止一点。但对于厚板、异形件、户外施工… …激光真比等离子好吗?我手上这台200安培的等离子电源,配合50mm的板材,斜着割、堆叠切割都能抗住。换成激光?功率得翻几倍,成本呢?其实,从10mm到50mm这个区间,等离子有绝杀的性价比。尤其是不锈钢、铝板,等离子割完稍加打磨就能用,而激光的反射率问题能把光学镜片烧到肉疼。
不过,等离子有个天生短板——热影响区大。割完5mm以上的板子,边缘硬化层能有0.2-0.3mm,后续焊接或折弯容易开裂。怎么办?我的做法是,割完直接用小砂轮磨掉这层淬火皮,比什么热处理都实在。另外,水下切割是个省心招儿。把钢板浸在水里割,烟尘少、噪音小、板材变形几乎为零,就是导电嘴得常换… …
问:等离子切割能代替部分冲床或剪板机吗?
答:看活儿的批量。做单件或小批量,等离子灵活得要命,上机就能干,不用开模具。但要是大批量标准件,冲床效率吊打等离子。还有个路子——数控等离子配个简易的龙门架,一堆小零件套着切,省料又快速,比激光便宜多了。记得用共边切割功能,省材料就是省钱。
最后说句扎心的:很多人以为买了高端电源就万事大吉,结果连基本的手工编程都不熟,穿线引弧都搞不定。设备再牛,操作者的手感、听力、甚至对气味的敏感,才是等离子切割的精髓。别总盯着参数表,多趴到设备旁听一听、看一看、闻一闻(小心别烫着),有些经验教科书上可不会写。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:那些厂家不敢说的实话,今天全抖出来 https://www.dachanpin.com/a/tg/59106.html