你见过通红的钢坯在万吨压力下变形吗?那场面,金属像黏土一样流动——老实说,第一次看热模锻的时候我整个人都愣住了。不是夸张。1200℃的合金钢,红得发白,液压机一压,飞边像花瓣一样爆出来,整个车间地面都在震。那种力量感,照片根本拍不出来。
锻造工艺这词听起来可能有点老派。对吧,打铁嘛,几千年的东西了。但你要是以为它只是砸几锤子的粗活,那可错得离谱。现代锻造——特别是航空、汽车这些要命的高端领域——玩的是微观晶粒、应力场仿真、闭环控形控性。我入行头几年,跟老师傅学自由锻,天天被骂“你这手感还不如机器”,后来发现机器的手感还真是算出来的,靠数字孪生提前模拟变形过程。有种被时代抽了一巴掌的爽感。
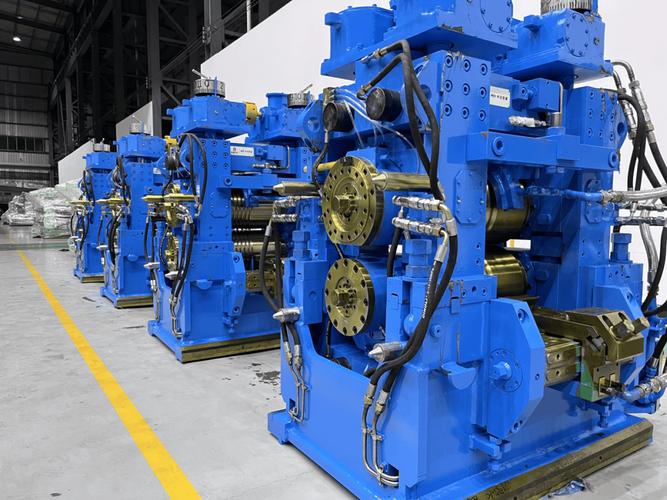
锻造的演变:手工时代→数控→数字孪生
锻造最根本的原理没变:让金属在固态下发生塑性变形,打碎粗大枝晶,焊合内部疏松,优化纤维流线。但手段?天翻地覆。早年靠经验,师傅听锤声辨火候——现在还能这么玩的都是非遗级别的人物了。我们车间有位退休返聘的老师傅,闭着眼摸一下锻件表面温度就能估到±5℃,绝了。不过大部分工厂早就换上红外测温仪和伺服压机,工艺参数全程记录,SPC监控每件产品的成形力曲线。
数字孪生是近几年最大的变革。以前开一套新模具,试模报废十几件,肉疼。现在用Forge或Simufact做塑性成形仿真,坯料怎么流动、折叠倾向在哪里、模具磨损量,全在屏幕上看清楚。设计阶段就把问题扼杀,周期缩短60%以上。但说实话,仿真不是万能的——边界摩擦系数那一栏,你填0.3和0.35结果差很多,最终还是得靠试模修正。干这行,永远保持一点敬畏。
自由锻 vs 模锻 vs 特种锻造:选型别只看表面成本
经常有刚入行的采购或工程师问我:这东西用自由锻做便宜还是模锻?哎,这个问题问得我头疼。这里直接上干货。
问:单件小批量的大型轴类零件,为什么不能用模锻?
答:模锻模具一套几十万甚至上百万,单件摊下来模费吓死人,完全不合算。而且大锻件受限于压机开口高度和模具尺寸,大型船用曲轴、水轮发电机主轴这类重量上百吨的,只能上自由锻。自由锻灵活性高,但加工余量巨大,材料利用率往往只有40%-50%。说实话,看着那些切下来的肉——我是说切下来的合金钢屑——心滴血。不过如果订单量超过几千件,模锻的优势就出来了:少无飞边、流线完整、尺寸一致性极高,后续机加工量骤减。所以选型本质是订单量、形状复杂度、材料成本的三角平衡。
还有一些特种锻造工艺,比如等温锻造,专门对付钛合金、高温合金这种难变形材料。模具和坯料保持同一温度,变形速度极慢,能显著细化晶粒,做出近净成形叶片。成本?高到飞起。但航空发动机上,那个涡轮盘你不敢省这个钱。还有粉末锻造,把金属粉末预压成形坯烧结后再锻造,做汽车连杆,疲劳强度提升20%,我去参观过一次产线,全自动化,机械手送料,压机节拍快得像缝纫机,叹为观止。
锻件缺陷:不是所有裂纹都该被判死刑
锻造缺陷是心腹大患,但很多新手反应过度。裂纹要分类看:锻造裂纹和热处理裂纹根源不同;表面发裂和内部夹杂也要分开。常见缺陷包括折叠、充不满、错移、涡流、粗晶……说到粗晶,有一回我们做一批铝合金锻件,固溶处理后发现晶粒粗得能肉眼看见,整个批次差点报废。最后追溯原因,居然是终锻温度偏高,变形量没跟上。从那之后,锻造温度窄带控制写入工艺文件,三个红外探头交叉比对,谁再调参数不请示,直接扣下月奖金。
问:发现锻件有微小表面裂纹,可以补焊修复吗?
答:看标准。一般结构钢允许在规定部位打磨清除后补焊,但关键承载件(比如飞机起落架)绝对禁止补焊,只能报废。因为补焊热影响区晶粒粗化,且残余应力分布复杂,可能直接导致疲劳断裂。说实话,我们那次补焊过一根曲轴,探伤合格了,但在台架试验上跑了不到50小时就断了,断裂源恰好在补焊区边缘的熔合线。血的教训。所以涉及人身安全件,必须严格按照ASTM、EN或国标执行,不能心软。
另外,锻造折叠也是高频缺陷,通常是模具圆角太小、润滑不当或坯料放置偏差导致。折叠在探伤上容易被误判为裂纹,但微观下折叠两侧脱碳层明显,且尖端圆钝,这点能救命。上个月我们技术部就靠这个区别,把一批误判的锻件从废品堆里救了回来——省了三十几万。技术经理当场高兴得拍桌子,差点把杯子震掉。
未来锻造:AI调参、绿色制造与人的温度
最近行业里谈得最多的是人工智能辅助工艺设计。利用历史生产数据训练模型,实时预测压机滑块速度、保压时间对锻件尺寸和性能的影响,自动修正。已经有头部企业把废品率压到千分之一以下。不过我还是有点保守,总觉得AI调出来的参数有时候太激进,工装寿命会骤降。但大势所趋,不得不跟。还有就是绿色锻造——轻量化结构带来空心轴锻造、半固态成形等新技术,减少材料消耗,降低脱碳,能源单耗每年下降5%。
但说一千道一万,锻造工艺的核心仍然是人和物理世界的对话。机器再智能,那瞬间的火花、轰响和料头掉落在地的沉闷撞击,仍然能让你肾上腺素飙升。我见过一个干了四十年的老锻工退休那天,站在车间门口半天没动,最后说了一句:“听不到锤声,觉都睡不着。”——可能这就是锻造的魔力吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:从铁砧到智能压机的千年淬炼 https://www.dachanpin.com/a/tg/59578.html