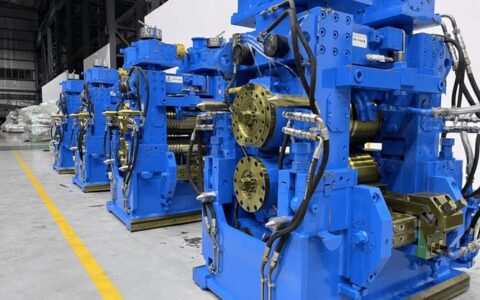
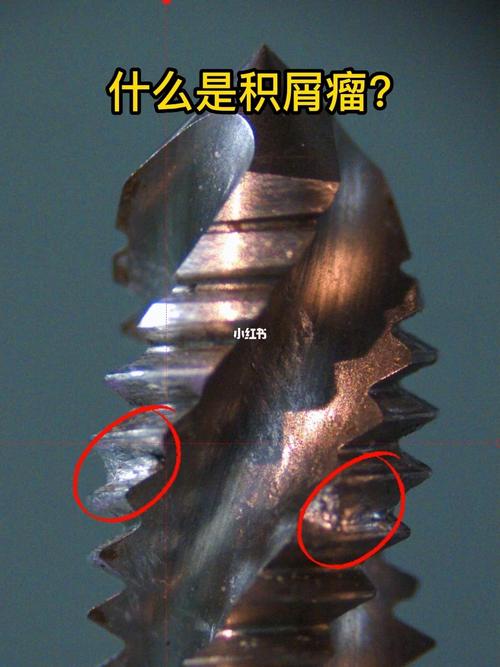
上周去一家新能源车企的冲压车间,厂长拉着我诉苦:“这批侧围外板模具,才打了八万件就起毛刺了。供应商说材料没问题,你说怪不怪?” 我拿手电钻到底模腔里一看,积屑瘤都快堆成小山了——冲压工艺最怕的就是这个。说实话,这行干久了,就会明白一个道理:冲压模具才是真正的“印钞机”,也是吞金兽。
没错,设备、自动化产线固然重要,但冲压工艺的核心,终究是在那几块钢料上。2000年入行那会儿,老师傅敲模具,靠听声音判断间隙;现在呢?CAE仿真跑一套,工艺参数全优化,可模具还是说崩就崩。为什么?
❓ 模具寿命:被忽视的成本黑洞
很多人以为,冲压模具的寿命就只是材料强度问题。真不是这样。我见过用进口DC53的模具,热处理后硬度HRC62,结果拉延筋位置磨损失效,模具寿命连计划的一半都不到。这个教训值上百万。
这里面水太深——冲压油的极压性、板料洁净度、甚至车间温度波动,都在啃噬你的模具刃口。有次客户非要用回收料,省钱是真省钱,但模具拉毛、崩刃的频率直接翻倍。啧,你说这账怎么算?
💡 工艺仿真:别再把AutoForm当摆设
我敢打赌,现在至少一半厂家买了冲压仿真软件却根本没用透。输入个材料曲线,跑个成型极限图,然后就往现场一丢——CAE分析师和模具钳工完全脱节。去年帮一家电池壳厂调模具,明明仿真显示安全裕度足够,实际却开裂。查到最后,是压边力响应滞后0.3秒。0.3秒!这种动态因素,静态仿真根本捕捉不到。
但反过来说,冲压工艺的数字化确实在革新。数字孪生技术开始把模具磨损模型嵌入产线,实时调整冲裁间隙和保压时间。我前阵子参观一家德资工厂,他们甚至用AI视觉在线检测微裂纹——精度到0.01毫米。这才是真金白银的效率提升。
问:我们小厂,没预算上那些高大上的系统,怎么提升冲压模具寿命?
答:一点不玄乎。先做好三件事:第一,模具清洗必须用超声波,别拿抹布蘸煤油凑合;第二,紧固件扭矩每天点检,压机滑块垂直度每月校准;第三,也是性价比最高的——冲压油选型别光看价格,高粘附性、含硫磷极压剂的油,省下的模具修磨费够你买十年油。真的,就这三件事,够把模具寿命拉长30%。
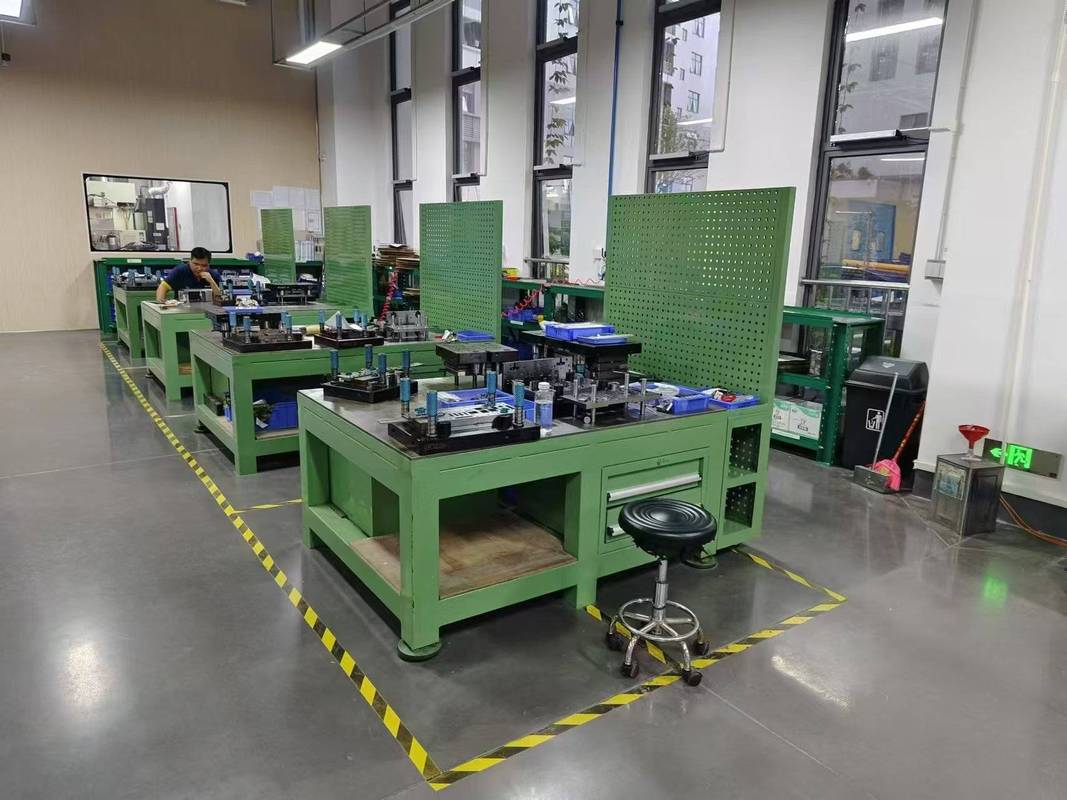
✅ 从设计端砍掉80%的试模问题
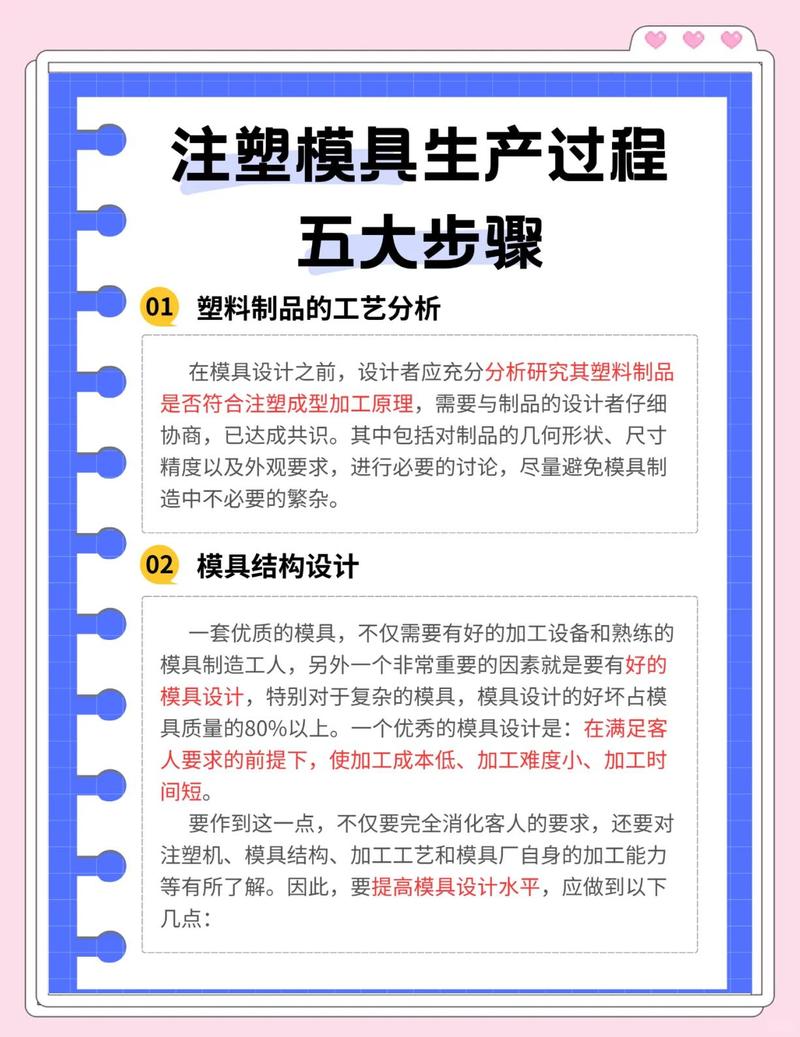
说点更扎心的。我接触的模具故障,有一半根源在设计阶段。冲压工艺排样不合理,导致偏载;卸料板刚性不足,弹压卸料时歪斜;甚至导柱导套间隙放错,合模精度跑掉——这些在2D图纸上根本看不出。所以我现在极度推崇全3D模具设计,并且必须做运动干涉检查。别嫌麻烦,一次试模失败的材料和人工,够买几套软件了。
另外,级进模设计有个大坑:很多人忽略载体的强度校核,料带拉料一打滑,误送检测就报警。停一次线,几百元没了。说实话,冲压自动化产线上,稳定压倒一切。你设计得再精巧,送料不顺,都是白搭。
问:冲压件老是出现翘曲怎么办?
答:这个问题戳中无数厂家的痛处。根源在残余应力。解决思路分两步:一是模具设计时采用补偿回弹,仿真必须迭代收敛,不要跑一遍就定数;二是工序安排上,增加校平工位,或者试试温热冲压(局部加热)。我最近就在试一套伺服压机曲线,保压阶段搞个脉冲式加载,效果惊艳。
不过话又说回来,冲压工艺的进步终究是靠人。机床再好,软件再牛,你的模具钳工一锉刀下去,可能就毁掉几微米的刃口精度。培养一个靠谱的模具工,起码五年起。可现在年轻人谁愿意干这又累又脏的活?——题外话了。
还是那句话,无论你是做汽车冲压件还是电子精密冲压,时刻记住:模具状态就是利润表。别等到客户退货才想到检查刃口间隙。定期拿显微镜看看冲头表面,听听冲裁声音——那种沉闷的“噗”声,比清脆的“咔”声危险得多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺的利润黑洞:模具寿命如何决定一切? https://www.dachanpin.com/a/tg/59582.html