磨削加工这活计,干过的都懂。表面光鲜,内里全是坑——稍不注意,工件就废了。烧伤、裂纹、变形… 各种幺蛾子。可偏偏航空航天、精密模具这些高端制造,就指着它吃精度饭。几年前我在车间调试一台高速磨床,转速拉到120m/s,同事惊得下巴都快掉了。当时还有人嘀咕:这么搞,砂轮不会爆?但结果呢?粗糙度直接干到Ra0.1,效率翻了三倍。高速磨削,就这么直接,打破了“磨削只能慢工出细活”的刻板印象。
可别以为提速就万事大吉。热量积聚速度呈指数级上升,磨削区的温度能瞬间飙到1000℃以上。所以冷却是个要命的难题。
速度是真的解药吗?
说实话,单纯提线速度,砂轮消耗也猛增。我们曾盲目追求v_s=200m/s,结果砂轮寿命只有预期的一半。后来才明白——砂轮与工件材料的匹配才是王道。比如CBN砂轮磨削钛合金,速度80-120m/s就足够了,再高反而加剧磨损。而陶瓷结合剂砂轮… 呵呵,有些参数就是玄学。必须结合修整间隔、功率监控来动态调整。现在很多厂家推“高效深切磨削”(HEDG),切深能到几毫米,一次走刀完成粗精加工。我亲眼见过一次试验:一根淬硬钢轴,从毛坯到成品,不到2分钟。不像传统磨削来回蹭半天。但工艺窗口极窄,稍有不慎就崩刃。需要严密的机床刚性和主轴精度。
问:那为什么我厂用高速磨削总出现振纹?
答:振纹来源很多,大多时候是系统刚性不足或砂轮不平衡。先检查主轴跳动,通常要求≤1μm。砂轮要做静平衡,最好再上自动动平衡系统。另外,修整参数也关键——钝化的修整工具会破坏砂轮地貌,导致不稳定磨削。还有工件支撑、中心孔状态… 一懒毁所有。
另一个误区:过分依赖理论公式。书本上的磨削力模型,到了现场往往打折。因为材料批次差异、冷却液浓度波动、环境温度变化都能让结果漂移。所以,在线监测和自适应控制越来越不可或缺。我们现在装声发射传感器,能实时探测砂轮与工件的接触状态,避免空程浪费时间,也防撞刀。说穿了,磨削这门手艺,正从“经验驱动”转向“数据驱动”。
磨削液,选对了吗?
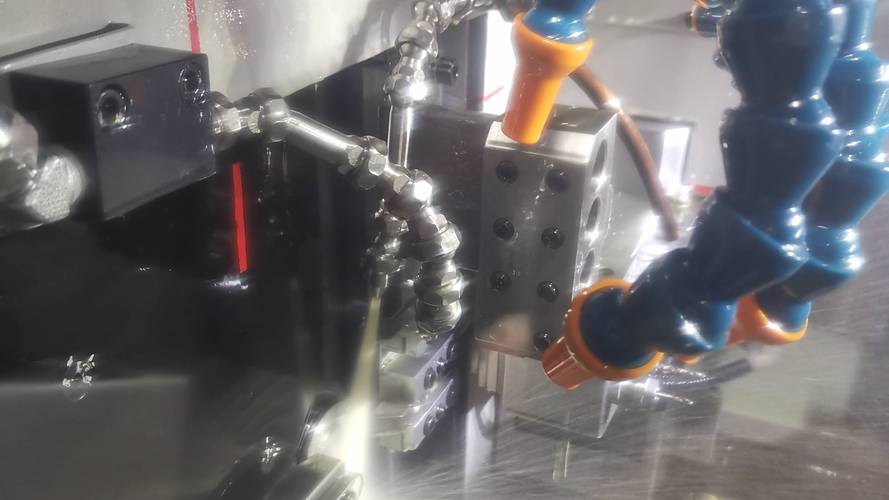
说到磨削液,我踩过最大的坑——为了省钱用水基乳化液,浓度一低,工件立马烧伤变色。那批货全报废,老板脸都绿了。❗磨削液不仅是润滑冷却,还承担冲洗、防锈。尤其高速磨削,高压喷射和精密过滤是标配。喷嘴要对准磨削区,压力动辄几MPa甚至十几MPa,形成“液楔”强制冷却。油基磨削液润滑性更好,但冷却差,易燃,很多精磨场合还是优选全合成或半合成液。不过,环保压力下,微量润滑(MQL)和干式磨削也在发展。但实话讲,干磨高速钢… 呵呵,胆大你就试。
问:磨削钛合金总起火烧伤,怎么办?
答:钛合金导热率差,磨削热容易积聚。必须加大冷却液流量和压力,优选高压喷淋或液氮冷却。另外适当降低磨削深度和速度,使用超硬磨料砂轮(如CBN或金刚石)。还有个小技巧:砂轮表面开槽,改善散热和排屑。注意,钛合金用刚玉砂轮极易产生化学粘附,很快钝化,所以选对磨料是根本。
智能磨削:不再是概念
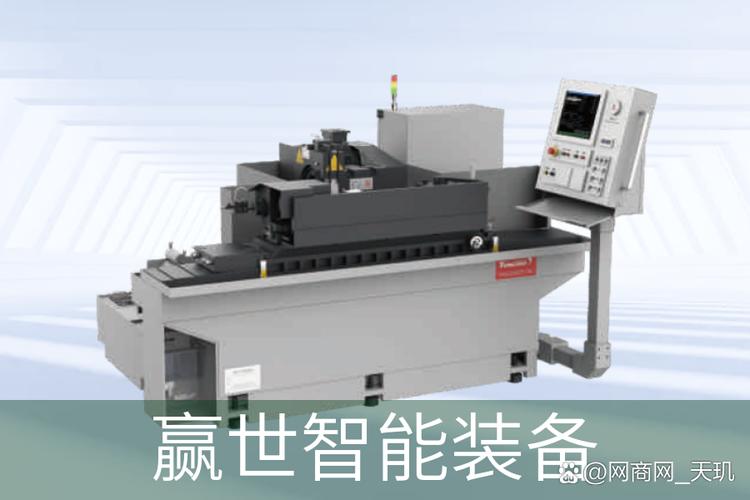
去年参观一家合资企业,整条磨削线已经实现“熄灯生产”。机械手上下料,磨床自动修整、自动补偿,视觉检测直接反馈尺寸,闭环调整。说实话,看得我既兴奋又焦虑——这玩意铺开了,多少老师傅得下岗?但技术就是无情。数字孪生、机器学习、自适应控制,这些词不再飘在天上。比如通过功率信号预测砂轮钝化,提前发出修整指令;利用振动频谱诊断主轴故障。我们最近在试一套系统,能根据粗磨、精磨不同阶段自动切换加工程序,连磨削余量分配都自动优化。结果:效率提升20%,废品率从3%降到0.5%。💡
不过,也别神化智能化。传感器误报、数据延迟、模型不收敛… 维护起来头疼。而且初期投资巨大,小厂根本玩不起。但趋势明摆着——中国制造2025不是口号,高端磨削装备自主化正在加速。比如国产五轴数控工具磨,精度已接近国际水平,价格只有一半。我用过某品牌,滚珠丝杠磨削达到P2级,重复定位2μm。虽然偶尔有点小毛病,但持续改进中。
最后,哪怕智能化再牛,磨削本质上还是“材料去除”的物理过程。所以,基础工艺理解永远不过时。砂轮修整的好坏、冷却液的配置、操作工的经验直觉… 这些软东西,机器一时半会学不会。写到这里,想起刚入行时,师傅说:磨工就是靠手感。现在想想,有道理,也不全对。技术变了,但追求极致精度的执念,没变。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密磨削加工的突围:速度、温度与智能控制 https://www.dachanpin.com/a/tg/59621.html