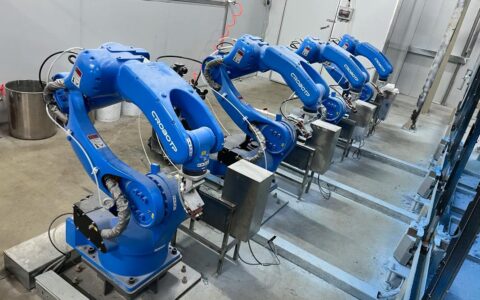
上周去一家中型机械加工厂,老板拉着我吐槽:’都说智能制造好,我投了300万上MES,结果现在连工单都跑不顺,工人怨声载道。’ 他指着角落里吃灰的机械臂——那是前年买的,本想搞自动化上下料,试了半个月就撤下了。’这玩意儿精度赶不上老王的手,还总报警。’ 我蹲下来看了看,夹具上锈迹斑斑,控制系统版本还是出厂时的1.0。说实话,这场景我见过太多了。行业里一窝蜂讲智能制造,可真正落了地的,有几个?
不是加几台机器人、联个网就叫智能制造。对吧?
可偏偏很多服务商就这么忽悠。他们拿着PPT,画着大屏,告诉你这系统能省多少人、提多少效。数据漂亮得让人心跳加速。但进了车间——传感器没装对位置,PLC协议不开放,老师傅根本不买账。最后钱花了,线体停了,剩下一堆电子垃圾。
我这些年跑现场,总结出几条血泪教训。可能不合’主流叙事’,但句句都是真金白银砸出来的。
一、先搞懂“数据从哪儿来”,再谈智能
智能制造本质上是一场数据革命。可数据不会自己长腿跑到服务器里。去年帮一家注塑厂做诊断,他们车间统计员每天花3小时用手抄机器参数,再录入Excel。说是’数字化了‘——就这?设备联网率不到30%,40台注塑机,有15台还是手动旋钮调温。剩下的虽带通讯口,但协议老旧,西门子S7-200的PPI、三菱FX的编程口,想采数得加转换模块。更绝的是,有的机器连通讯口都锈死了,插上线就短路。现场电工挠头:’这机子二十年了,厂家都倒闭了。‘
所以别一上来就扯AI预测性维护。先把底层的数采稳住了——电流、温度、振动、计数器信号——这些总该拿到吧?有些工况恶劣,油污重,传感器得选耐脏的。我有次图便宜买了某品牌的接近开关,一周就沾满铁屑误报,差点让冲床撞刀。后来换了IP67防护的,贵三倍,但再没出过问题。这笔账,财务不会算,只有车间主任夜里被电话叫醒时才懂。
问:我们厂也买了采集卡,可数据老是断,怎么回事?
答:八成是布线没接地或干扰太大。变频器一开,模拟信号乱跳?试试信号隔离器,别省那二百块钱。还有,RS485走线别跟动力线并排,现场看到过直接绑在一起的,服了。另外有些老设备的协议破解是关键——找人用单片机写个转发板,或者换个带Modbus的仪表,别死磕原厂升级,报价够买新车了。

二、人,才是最难联网的
你以为技术最难?错了。最难的永远是人与组织惯性。 某次我给一个钣金车间推报工系统,就是每个工位扫二维码记录进度。培训做了三轮,操作说明书印得比手册还厚。上线第一天,有位老师傅直接拿笔记本挡着二维码:’我这活儿急,没空扫。‘ 他徒弟更绝,一口气扫了五个件的码,系统里这五个件同时完成了,实际上有一个还在折弯机上。生产经理气得拍桌子:’你们这样搞,系统里的库存永远不准!‘ 事后我找老师傅聊,他说:’你们年轻人不懂。计件工资按手写单算,扫了码,万一数对不上,扣我钱怎么办?‘
这背后是信任和利益。后来我们改了流程:报工数据与计件工资系统打通,实时显示在车间大屏上,谁干了多少一目了然,反倒减少了扯皮。同时允许手写单作为例外,但必须班组长签字,且纳入考核。三个月后,扫码率从40%升到92%。
所以技术方案必须贴着人性走。千万别幻想工人会百分百配合。得设计’防呆‘和’可见的短期好处‘。
问:我们准备推进数字化,但班组长抵触情绪很大,怎么办?
答:别上来就动他们的权力。班组长的核心价值是调度和异常处理,系统别企图自动化掉这些,而是帮他们更快发现异常——比如电子看板提示设备待料,而不是等他巡逻发现。另外,让他们参与选型,甚至去标杆工厂参观——亲眼见比自己想象强。还有个狠招:把部分奖金与数据质量挂钩,比如报工准确率、扫码及时率,他们自己就会逼下属了。

三、智能制造不是交钥匙工程
遇到过好些老板,以为砸钱就能买到智能工厂。他们找个集成商,签个总包合同,就等着验收。’反正你给我弄好,我不管你怎么弄。‘ 这想法简直天真得可爱。
去年有个案例:一家轴承厂花大价钱上了全自动磨装线,集成商调了三个月,OEE最高才65%。轴承外圈磨削的尺寸波动总控不住,导致装配工位频繁卡料。集成商说是来料问题,工厂说以前手动线没这问题。最后我介入,发现是磨床冷却液温度没控好——白天和夜晚温差导致工件膨胀量变化,自动测量补偿又延迟了五秒。这五秒,就是废品的源头。可当初方案设计时,谁也没提冷却液恒温的事。
智能制造的坑就在这些细节里。供应商不会比你还懂你的工艺。你必须深度参与,从工艺分解、数据采集点设计,到异常处理流程,都得抠。不然人家就按标准方案套,能用,但绝对用不好。那种’用了智能制造良率自然提升‘的承诺,听听就好,别信。
写到这儿,突然想起昨天看到的一份行业报告,2024年中国离散制造业智能制造渗透率不到25%——可展厅里的示范线都挺漂亮,对吧?
差距在哪儿?在那些没人说的真问题上:老设备改造、数据治理、人的改变。这些不性感,但避不开。智能制造不是一场技术狂欢,而是一场持久的现场改良。你得蹲在机床边,闻着切削液的味道,才能找到那条对的路。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:智能制造:别再提“黑灯工厂”了,车间里的真问题你看见了吗? https://www.dachanpin.com/a/tg/59625.html