
设备综合效率(OEE):工厂里那个让人又爱又恨的指标,我们真的用对了吗?

前阵子去一家汽配厂,车间主任老李指着大屏幕上一串数字,满脸得意:“看,我们OEE做到了85%!”我瞥了一眼后台数据——嗯… 计划停机全算成非生产时间,换模整整45分钟居然归进了“外部作业”。这事儿我没当场戳破,毕竟他一辈子在车间,跟机器比跟人亲。但OEE这种看似简单的指标,真用起来坑太多了。不是指标本身不好。是很多人压根没理解它的脾气。

OEE不是数字游戏,是一场照妖镜式的现场诊断

有些厂把OEE搞成了KPI数字比赛,这很危险。OEE高了,老板高兴,大家奖金多点;低了,就互相推诿——设备部门怪模具不行,生产怪来料太差,然后强行把数据做漂亮。OEE的本质是什么?是寻找那该死的“六大损失”到底藏在哪儿,而不是纠结最后的百分比。 我见过最离谱的案例:某电子代工厂的OEE常年95%以上,结果一次客户突击审核,发现他们根本把“小停机”(几分钟的卡料)全部记成计划保养。实际上设备一天因为微小故障停七八次,每次三五分钟。积少成多,比一次大故障还可怕。
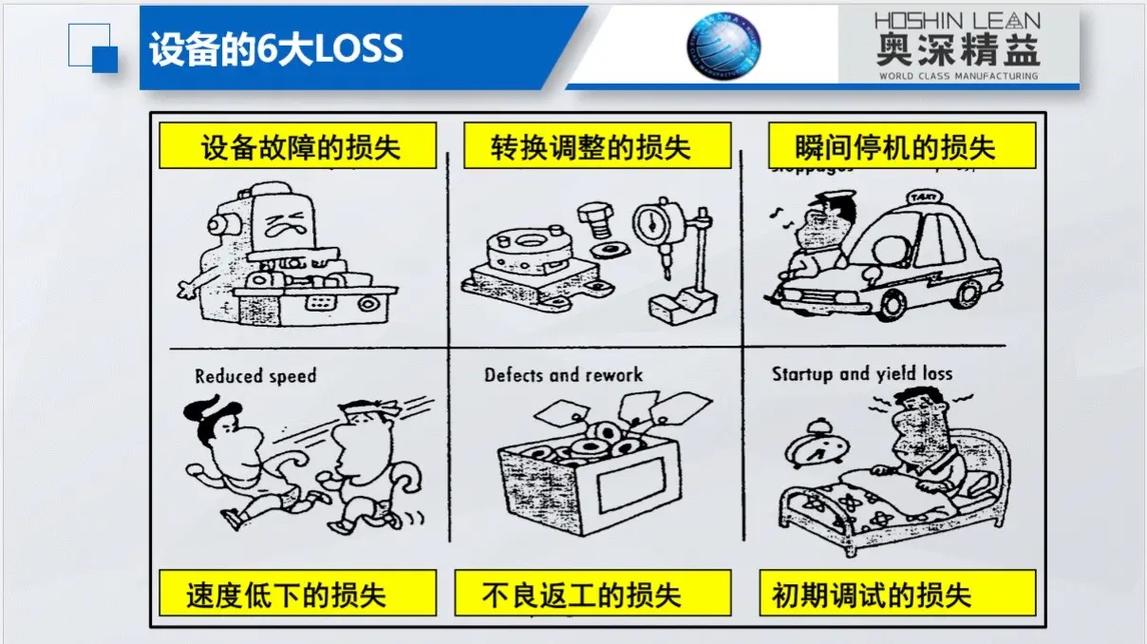
工厂设备六大损失示意图
工厂设备六大损失示意图
说白了,OEE = 时间开动率 × 性能开动率 × 合格品率。公式谁都背得出来,但每一个因子的统计口径,才是人性与利益博弈的战场。比如“计划停机”和“非计划停机”的界定,早班晚班交接那半小时算谁的?喝水上厕所导致的短暂停机,记不记?不记你觉得不合理,记了又太碎。 💡 一个实操建议:先别急着上昂贵的MES系统去算OEE,拿个纸笔,在机台旁蹲一天,用最笨的方法记录每一次停止的时间和原因——哪怕只有20秒。你会惊讶地发现,很多“正常运转”只是假象。

三个率里,最容易被忽视的那个——性能开动率

时间开动率(设备实际运行时间 / 计划生产时间)和质量合格率,大家都会盯。唯独性能开动率(实际产出 / 理论产出)常常被带偏。注意,这里理论节拍必须用设计速度,而不是你觉得“差不多”的速度。 举个例子:一台注塑机理论周期15秒,但实际永远跑在17秒——因为模具老旧怕飞边,人为调慢了参数。时间开动率百分百,没停过机,质量也合格,可OEE已经悄悄打了88折。长期下来,一条产线等于白养了半台设备。不信?算笔账就心疼了。 再讲个反常识的点:追求性能开动率100%往往是个陷阱。机器全速跑,未必是经济速度,磨损快、维保频率上升,最终拉低时间开动率。找到那个平衡点,像调情一样,得摸透每台设备的脾气。
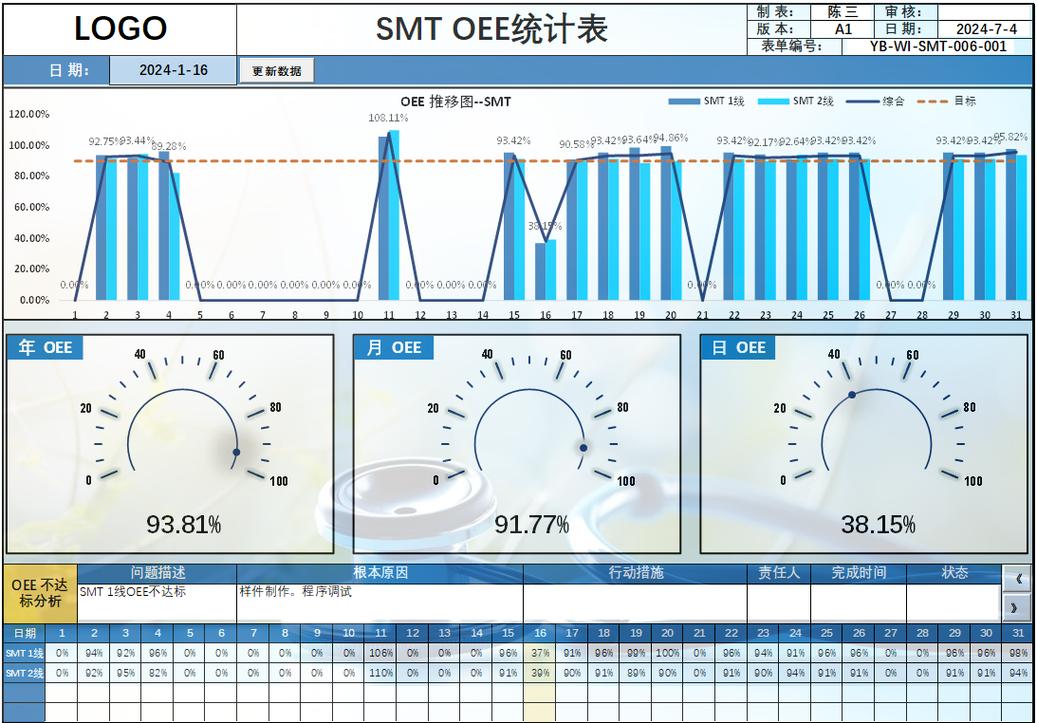
设备综合效率OEE计算仪表盘截图
设备综合效率OEE计算仪表盘截图
❗ 我自己踩过的坑——千万不要用“平均节拍”倒算理论周期。平均节拍会掩盖很多微停顿和降速。一定要用秒表实测最佳连续运行状态下的循环时间,或者严格参照设备出厂的额定能力。

搞OEE之前,先搞懂这俩灵魂拷问

问:我们工厂设备种类杂,有数控、冲压、表面处理,OEE能统一比较吗? 答:能算,但不能横向比。我见过有人把冲压机OEE和喷涂线OEE放在一张报表里排序,简直荒谬。不同工艺、不同设备类型的损失模式天差地别。冲压看的是换模速度,喷涂怕的是前处理不稳定导致的返工。正确做法是按瓶颈工序或同类设备群做对比,同时引入一个辅助指标——TEEP(设备综合有效生产率),也就是把日历时间全算进去,看看工厂“全时段”的真实利用率。很多厂OEE挺好看,TEEP一算不到40%,因为根本没开夜班,或者周末全休。这指标能刺激管理层去思考订单排程和投资回报,而不是只盯着生产部骂。 问:工人反感每天记录停机原因,觉得像被监视,怎么推行OEE才不招人烦? 答:这事儿根儿在于文化。你不能一上来就说“我们要考核OEE了”,那完蛋。得换个说法:“我们想搞明白哪段工序总拖大家后腿,好申请预算买新刀具、修导轨,让你们少修机、多拿计件钱。” 把OEE变成帮一线解决问题的工具,而不是鞭子。初期甚至可以匿名义记,或者由班组长汇总输入。关键是连续跟踪,找出重复性Top3损失,然后快速改善,让大伙看见实效——记住,只有落到具体故障、具体动作的OEE分析才有意义,光给个百分比的OEE叫耍流氓。 另外,有些聪明的车间会在设备旁放个物理按钮盒子,红灯停了就按一下,操作工不需要写字,靠系统自动分析时序数据,阻力小很多。

数字化时代的OEE,别被大屏忽悠瘸了

现在智能制造概念满天飞,很多服务商一上来就给你看炫酷的OEE实时驾驶舱。说实话,我见过连基础5S都做不好的厂墙上挂着三块65寸大屏,显示着十几种花里胡哨的图表。有什么用?数据源头还是手工抄报,延迟一整天,甚至瞎填。 真正有用的OEE数字化,必须解决三个问题: 1. 自动采集停机和计数信号,而不是靠人反馈。加几个传感器、和PLC直连,成本比想象的低。 2. 对损失自动分类,哪怕初期分类粗糙,也比笼统的“故障停机”强。比如区分是送料不畅导致的还是参数漂移导致的。 3. 推送处理机制。数据出来了没人解决,等于垃圾进垃圾出。要有类似安灯系统的升级版——OEE一跌穿阈值,马上通知到维修班长的手机,而且附带近三次同一工位同一故障的历史记录,这样维修不蒙圈。
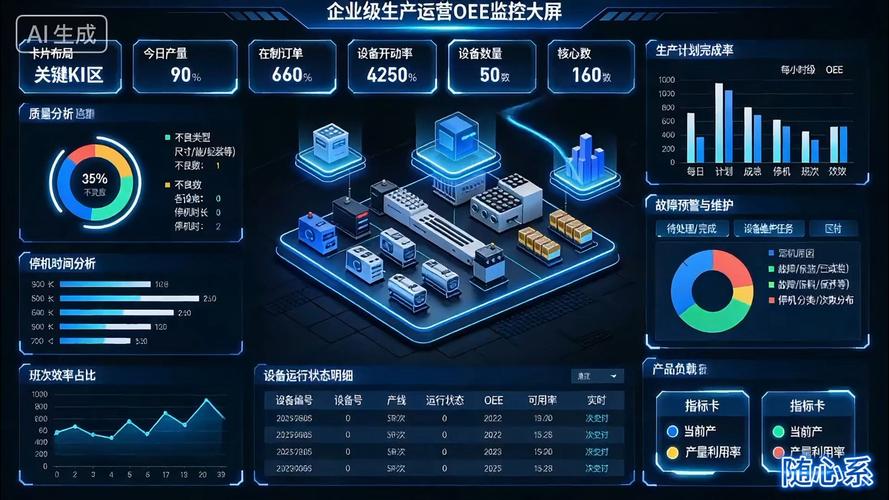
智能工厂OEE实时监控电子看板
智能工厂OEE实时监控电子看板
最后忍不住吐槽:很多公司把OEE和员工绩效直接挂钩,却对管理层造成的等待时间(比如等计划、等物料)视而不见。这种只打苍蝇不打老虎的OEE,不如不做。 ✅ 真正把OEE用好的工厂,你会发现一个共同点:他们不怎么提OEE这个词了,而是整天围绕“缩短换模时间”、“消灭微小停顿”、“提升首件合格率”这些更实在的课题在打转。OEE退居幕后,成了一盏预警灯。 老李后来偷偷问我,他们那个85%到底虚不虚。我说,你要么继续这么报,年底奖金保得住;要么狠狠心扒开看,疼一年,但以后躺着舒坦。他点了支烟,没说话。我知道他心里那杆秤已经开始晃了。 设备综合效率(OEE)从来不是终点,而是逼你正视车间真相的那面镜子。有勇气照的人,已经赢了一大半。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE):工厂里那个让人又爱又恨的指标,我们真的用对了吗? https://www.dachanpin.com/a/tg/59684.html
赞 (0)
价值流图(VSM):我踩过的坑,比你听过的精益口号都多
上一篇 2026-06-17 10:27:39
全员生产维护(TPM):被忽视的微缺陷,才是设备宕机的真凶
下一篇 2026-06-17 11:05:32

相关推荐

  • 生产线平衡:制造业降本提效的隐藏密钥

    很多工厂老板盯着设备OEE算来算去,挖遍了设备节能、人员裁员的空间,最后发现利润还是涨不动。 问题出在哪? 十有八九,就是生产线平衡没做好。 我见过太多工厂,钱花了几百万上千万上新设备、扩厂房,最后线速拉不起来,产能上不去,钱全打了水漂。 为什么说生产线平衡是被忽略的隐形利润池 什么是生产线平衡,说白了就是让生产线上每个工站的作业时间尽可能接近,匹配节拍需求…

    投稿 2026-09-05
  • 工装夹具的进化:我为什么劝你别再做专用夹具了

    说实话,干了十多年机械加工,我吃过最大的亏,就在工装夹具上。刚入行那会儿,天真地以为夹具就是个铁疙瘩,把活压住不就行了?结果呢?换个产品,整套夹具报废,白花几万块。后来才明白,工装夹具这东西,看似不起眼,其实藏着整个车间的效率密码。你的设备再好,程序编得再溜,夹具搭不起来,全白搭。 今天聊这个,不是想给你罗列教材上的定义,就是分享点呛血经历。顺便透露一下,我…

    投稿 2026-08-14
  • 藏在生活里的大数据:原来它早把我们 “摸得透透的”

    你有没有过这样的经历?前一天晚上跟朋友在微信里聊想买双运动鞋,第二天打开购物 APP,首页就推了好几款热门跑鞋;周末在家纠结看什么电影,视频平台的 “为你推荐” 栏里,恰好有你之前提过一嘴的喜剧片;甚至连外卖软件都像长了 “读心术”,知道你今天不想吃辣,优先展示的全是清淡口味的商家。这些看似 “巧合” 的瞬间,背后其实都藏着大数据的影子。它不像手机、电脑那样…

    2025-09-04
  • 冷链:流动的冰与时光的诗

    当第一缕晨光漫过城市的天际线,街角 bakery 的玻璃柜里,北海道芝士蛋糕正散发着绵密的甜香。鲜奶油在低温中保持着恰到好处的柔滑,仿佛还带着北海道牧场清晨的微凉。很少有人知道,这份跨越山海的新鲜,背后藏着一条用冰与科技编织的隐秘脉络 —— 冷链物流。它像一位沉默的守护者,以恒定的低温为笔,在时间的画布上书写着关于新鲜与守护的诗篇,让遥远地域的美味与生机,能…

    2025-09-10
  • 数据的指纹:藏在数字褶皱里的生活史诗

    超市冷柜的玻璃门上凝结着细碎水珠,电子价签在灯光下忽明忽暗。货架尽头的传感器正悄悄记录着第三十七位顾客的停留时长,指尖划过酸奶盒的瞬间,一串 0 与 1 的代码已跃入云端,成为庞大数据库中最新的注脚。这并非科幻电影里的场景,而是大数据嵌入日常的寻常一帧,如同空气般无形,却渗透在生活的每道褶皱里。 咖啡馆的木质吧台前,咖啡机吐出的蒸汽模糊了屏幕。服务生轻点平板…

    投稿 2025-09-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息