瓶颈长什么样,你得先会找
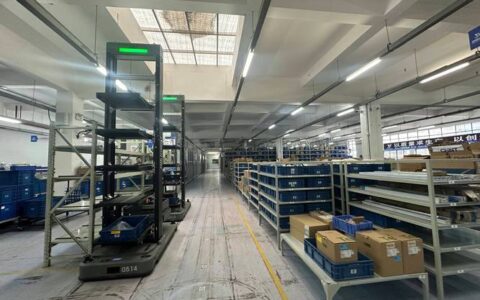
TOC最实用的东西叫五步聚焦法。听着简单,可做起来每一步都能扒一层皮。第一步:识别瓶颈。别以为一眼就能看出来,有些瓶颈藏得很深——比如计划排程的逻辑错误,比如质检非要等整批做完才检。我见过最离谱的:一个电子组装厂,瓶颈居然是仓库发料时间太集中,每天早上八点一群领料员排队半小时。你猜他们怎么发现的?不是靠ERP数据,是有人在食堂吐槽说“领料比上厕所还难”… 找到了瓶颈,第二步就狠了:挖尽瓶颈。意思是想尽办法让它不闲置。吃饭不停机行不行?换模时间能不能压缩?质检能不能前置,别把不良品浪费在瓶颈上?这一步做好了,往往不需要花大钱就能提升两成产出。可惜多数工厂的管理者没这个耐心,动不动就想买设备。 第三步叫迁就瓶颈。所有其他环节的调度都得让路。比如瓶颈在热处理炉,那前道工序就不能按自己的批量来,得根据炉子的节奏调整批次大小。这里有个很反常识的点:在非瓶颈工位上追求效率,反而会拖垮全局。因为你会造出大量在制品,把瓶颈活活噎死。❗我踩过的雷:曾经一家注塑厂的非瓶颈机台为了凑满班产量,拼命生产一种半成品,结果瓶颈组装线根本用不完,最后仓库爆掉,现金流也差点断了。 第四步:打破瓶颈。如果前三步做透了还不够,才考虑投资。买设备、加人、外包。但千万记住,打破了一个瓶颈,新的瓶颈马上会在别处冒出来。所以第五步就是回头,别让惰性生根。从头再来,持续改善。这话听着像老生常谈,可真正能做到的人,少。 问:TOC和精益生产好像都在讲消除浪费,它们到底有什么区别? 答:这个问题太好了。精益更像是一台巨大的吸尘器,满车间找浪费,恨不得每个角落都照顾到。TOC呢?它是狙击枪,只瞄准最制约你的那一个点。精益追求零库存,TOC却故意在瓶颈前留一点缓冲库存,以确保瓶颈绝不挨饿。两者的底层哲学其实有冲突。我自己的经验:在极不稳定的多品种小批量环境,TOC的鼓-缓冲-绳子(DBR)比看板好用得多。因为看板假设流程是稳定的,而现实中很少有这么好的事。最近几年有些企业开始混用,把TOC的排程跟精益的现场管理揉在一起,效果不错。但最好先吃透一个。
不盯着钱,TOC就是个空架子
很多工程师出身的管理者特别容易掉进一个陷阱:把TOC当成纯技术工具,调调排程、挪挪设备就完事了。其实它的灵魂是产出会计。传统的成本会计会把你带沟里——因为它在每个地方都摊费用,逼着你让所有机器满负荷。TOC直接看三个数:有效产出、库存、运营费用。什么叫有效产出?就是系统通过销售赚回来的钱。生产出来堆在仓库的,不算!只有卖出去的才算。这逻辑简单到粗暴,但是真有效。 有一次我给一家做汽车配件的工厂算账,他们把冲压车间自动化率搞得很高,单件成本是降了,可冲出来的半成品大量积压,因为后道焊接才是瓶颈。按产出会计一算,那些半成品全是伪收益,反而锁死了上千万的资金。老板听完脸都绿了。💡如果你也想试试,先拿一个瓶颈最明显的产线,按TOC的思路重新排程,同时把财务数据拉出来对比看,你会发现一个完全不同的盈利模式。 问:现在都在喊智能制造,TOC过时了吗? 答:恰恰相反,我觉得它越来越重要。智能工厂到处都是传感器和数据,最怕的就是信息过载,不知道该优化哪。TOC给你一个清晰的方向:所有数据采集和AI分析,都应该优先聚焦在瓶颈上。比如用机器学习预测瓶颈漂移,这在半导体行业已经有人做了。再比如数字孪生,可以动态模拟DBR策略的效果,不用拿真金白银去试错。还有高级计划与排程系统(APS),如果内置了TOC逻辑,那跑出来的结果比传统MRP靠得住。不过工具终归是工具,人的洞察力才是关键。也就是你得知道问对的问题——系统的约束在哪里?人,才是那个最躲不开的约束
说了半天机器和流程,可最顽固的瓶颈往往是人。不是人的能力,而是人的思维。推行TOC时你会碰到一堆奇葩事:某个车间主任为了保住自己的绩效,偷偷在瓶颈前囤私料;销售部门拼命接急单,完全不管产线能不能消化;更别提那些根深蒂固的成本核算体系,让员工一开口就是“我们部门成本降了”,而不是“全公司多赚了多少”。 要破这个局,得学学冲突图(也称作“冲突解决图”)。这是TOC思考流程里一个很犀利的工具,专门用来梳理表面矛盾背后的深层假设。我试过一次,在注塑车间他们天天吵开哪个模具更划算,用冲突图一画,原来大家都默认“必须优先做量大价低的订单”这个假设是铁律。把它打破了,换成就高利润小单,整体产出反而上去了。这种转变不是技术能解决的,是心智模式得拧过来。 最后说个真心话吧。TOC不是什么神仙方法,它只是一个让你持续追问“什么在阻止我赚更多钱”的框架。工厂里每天有一百件事可以改善,但你只要死死咬住那最重要的一件,局面就可能打开。别贪多,别完美主义。就像《目标》里那个经典的提问:“你此刻的瓶颈在哪?” 如果你能答得上来,并且着手去做了,恭喜,你已经干掉了八成的竞争者。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)其实是一把手术刀,专切工厂里最疼的地方 https://www.dachanpin.com/a/tg/59729.html