撞机了。
主轴「咣」一声怼在卡盘上,当时整个人懵了半秒。那台德马吉五轴,精度一贯稳定在μ级,突然就拉出肉眼可见的刀纹——说实话,心里腾地就火了。机床没报警?海德汉数控系统上的监控曲线平滑得像假的一样。后来排查三天,才发现是光栅尺被切削液里的铁粉糊了。这事儿越想越后怕,要是搞精密模具,一批料全废。
💡 所以,精度去哪儿了?许多人以为买台好机床就万事大吉,就像以为买了豪车不用换机油。其实数控机床的精度衰减,往往不是大部件损坏,而是些不起眼的杂碎——比如,导轨里一粒比头发细的铸铁粉,室温波动两度,或者液压站压力悄悄掉了半bar。这些细节,厂商培训很少讲透。
热变形:车间里的隐形魔鬼
去年夏天,车间空调坏了三天,一台新入厂的瑞士坐标磨,早上和下午的定位差出去12μm。12μm啊!做慢走丝都能割出来的数。我们一直以为是丝杠间隙,直到拿激光干涉仪打全程,发现升温曲线完美对应精度漂移。这时候才注意到,电气柜散热风扇正对着立柱猛吹——局部温差7℃。赶紧加了个导流罩,好了。
热对称设计这事儿,大牌子宣传册都有写,可实际厂房布局一乱,全白搭。你总不能指望一台五米龙门铣,靠床身自然散热就能恒温吧?我现在养成了个习惯,长活儿开粗前,让主轴跑合20分钟,把润滑油搅热。这笨办法土,但管用。
问:为什么新机床精度好,用两三年就不行?
答:因为磨损不是均匀的。多数人只关注主轴锥孔跳动,却忘了伺服电机联轴器的背隙,或者刀库换刀位的重复定位。我修过一台车铣复合,找正花了两天,最后发现B轴圆光栅的读数头安装支架,被冷却液腐蚀得微微变形——光栅厂家说是固定螺丝的电化学腐蚀。换了个镀镍支架,当场恢复。这种事儿,测动态精度的时候根本看不出来,只有加工长轴类零件,锥度超差才暴露。
地基和震动:被永远低估的基础件
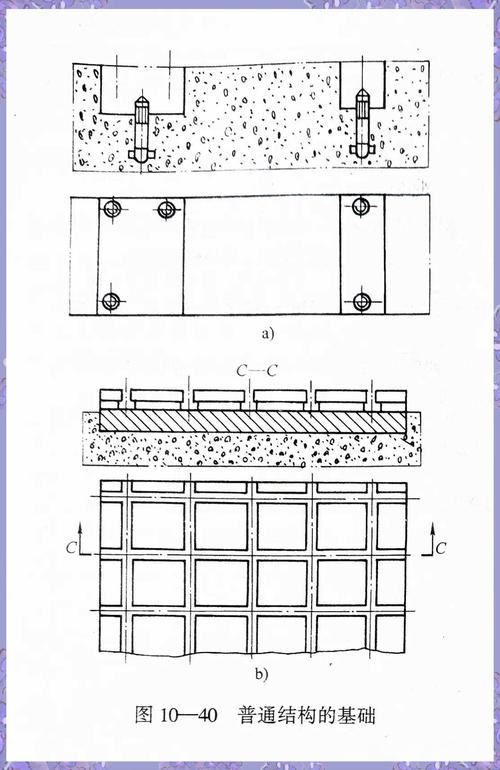
几年前去一家做航空结构件的厂,他们新装的五轴龙门,居然摆在回填土没夯实的地面上。机床调平三次,一次大雨过后,Y轴直线度跑了0.04mm/m。最后重挖地基,打钢筋网,灌专用减震混凝土,才算稳定。那老板苦笑:光基础花了三十万。可这钱不花,机床就是堆废铁。
还有环境震动。工业园附近修地铁那阵子,我们车间的数控磨床根本无法做微米级进给。找来勘察院,测出低频震动竟然来自三百米外的盾构机!最后没办法,挖了一圈隔震沟,填充废轮胎碎屑。效果嘛……只能说强过不挖。所以,选址时别光看租金,地底下的事儿也得想想。
问:国产品牌和进口机床,精度保持性差在哪?
答:材料差距在缩小,但装配的「手感」差别依然明显。比如预拉伸丝杠,有些国产机床装配时,锁紧螺母的力矩一致性控制不严,导致丝杠微弯曲。短行程看不出来,跑完3米,误差就非线性。再一个是铸件时效——进口床身自然时效两年起步,有些国产件为了抢工期,人工时效后内应力没释放彻底,用着用着导轨就变形。当然,这几年像科德、北京精雕的高端机进步巨大。我的建议是:关键工序买进口,但国产机只要舍得在环境控制上花钱,同样能出细活。
油液和过滤:血液变质了,心脏能好?
很多厂对润滑油和切削液极其敷衍。导轨油混了切削液,乳化得像拿铁咖啡,润滑失效直接导致丝杠副爬行。我见过最离谱的,一台加工中心换向时「咯噔」异响,拆开导轨护罩一看,滚柱保持架断裂,碎片卡在滑块里——油路堵塞半年没人管。老板还一直抱怨机床质量差。这能怪谁?
定期送检油样,比按时间换油靠谱。数控系统的润滑参数可以调,比如脉冲频率、间歇时间。我们统计过,合理减小润滑间隔,滑块寿命延长40%,耗油量只增15%,很划算。切削液要测PH值、浓度,菌落高了就赶紧换,不然泵和管路全完蛋。
❗ 最后想说个趋势:预测性维护不再是概念了。现在不少机床集成振动频谱分析、伺服电流波形监测,能提前两周发现轴承磨损。数据传到云端,算法自动对比历史曲线,精度衰减斜率一旦异常就推通知。我们车间去年靠这个避免了一次主轴撞机。时代变了,靠耳朵听机床状态的旧手艺,也得用数据加持。
搞数控机床,说到底是个细活。它不给你耍花枪,你糊弄它一寸,它还你一尺。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床精度衰减的隐形杀手:从一次撞机说起 https://www.dachanpin.com/a/tg/60992.html