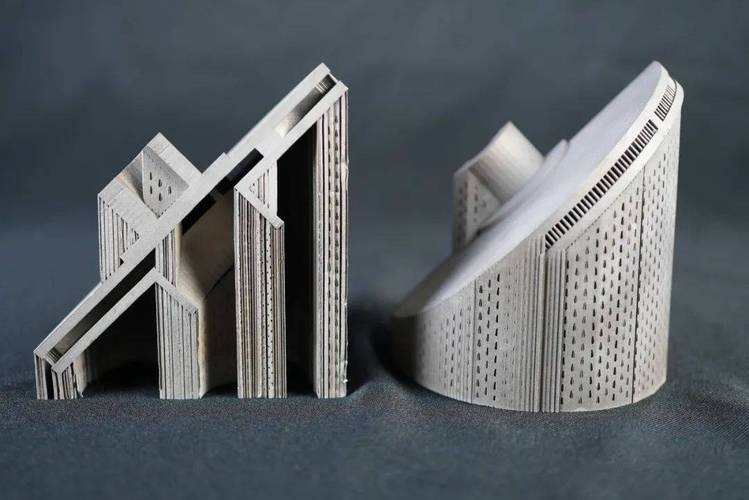
我第一次见到3D打印的金属零件时,简直不敢相信自己的眼睛——那个涡轮叶片,内部流道复杂得像珊瑚礁,传统工艺得拆成七八个件焊接,它一次成型。太漂亮了。但上手一测,尺寸跑了0.2,安装孔全得二次加工。
这就是增材制造的真面目:惊喜和头疼轮番上阵。我在车间泡了这么多年,说实话,被那些“第三次工业革命”的标题党忽悠过,也被一台二手机器的意外稳定性拯救过。今天聊点实在的。
去年我们在东莞的一条小产线上量产液压阀块,用SLM(选择性激光熔化)一次打32个。第一天参数完美,第二天全塌了——粉末批次差了一点,环境湿度从35%跳到48%,氧含量报警器尖叫。你才知道,3D打印量产与做几个样件完全是两个世界。
,但一旦抓住,又能爽到飞起。比如我们后来给机器加了主动湿度控制,把粉床预热温度锁定在200℃±5,缺陷率直接从11%压到0.8%。这种成就感,比调试数控机床大多了。
现在很多人还在争论“增材能不能干批量”,我觉得问题本身就错了——应该问“你的零件是否值得用增材”。比方说那些内部随形冷却水路的注塑模具镶件,传统加工钻孔堵堵贴贴,增材一做,冷却效率提高30%,节拍缩短20秒。
。
问:不是说3D打印很慢吗?怎么能用于生产?
答:你说的是单件时间,但要看整体工序。我们算过一笔账:一个航空支架,传统要5道工序、3次检测,毛坯买回来等了两周。增材呢?设计好直接打,虽然打印本身花了14小时,但省掉了夹具设计、去应力、粗加工排队——总交付时间从19天缩至3天。而且,某些钛合金件材料利用率从5%飙到90%,贵得要死的粉末浪费少了,这慢得值不值?
的路线,内部缺陷焊合了,但硬度又降了。问材料商要数据,他们说“我们的粉末流动性绝对没问题”——结果自己测霍尔流速,每批波动在28s到34s之间,而设备实际要求≤30s才稳定。
。球形度、卫星粉比例、氧含量,少盯一项都能让铺粉变成噩梦。有次连续三炉失败,排查出来是回收粉混用比例没控制好,0.05%的增量让熔池飞溅剧增。说多了都是泪。
还有后处理。外行人觉得打了就能用,比如那个支架,支撑得手工拆,内孔还得数控精镗,表面粗糙度Ra 12μm想降到1.6,要么磨粒流,要么老老实实上CNC。有人宣传“无支撑打印”,那是在特定倾角下的理想状态,现实中你总得挂几个牺牲面。
问:都说增材制造能轻量化,实际效果如何?
答:轻量化玩到极致确实吓人。我们帮一家赛车公司重制摆臂,用Altair Inspire做拓扑优化,再经nTopology点阵填充,最后重量从2.8kg砍到1.7kg,刚度反而提升17%。但注意,这种设计必须配合衍生式设计软件,传统CAD那套拉伸切除根本干不了。而且轻量化件经常壁厚薄到0.3mm,打印时热变形极难控制,需要反复仿真。一句话:没设计能力的公司,买台打印机也只会打方块。
现在行业谈得最多的是“分布式制造”,有人建云打印平台,有人搞微工厂。但别被概念冲昏头——目前真正跑通的模式只有军工和医疗。民用量产最大的障碍不是技术,是认证。汽车件要做PPAP,航空得NADCAP,每个参数变更都要重新资格测试,贵到骨子里。
不过话说回来,GE的燃料喷嘴打印百万件,宝马的i8敞篷支架年产数万,这已是现实。关键是要找到
:要么传统无法做,要么综合成本确实低。我们正在跟一家热换器厂合作,把原本需要二十几片冲压钎焊的换热芯,做成一体化薄壁点阵结构,换热性能暴增40%,客户当场签了三年长约。
很多同行问我该不该上设备,我的回答永远是:
。现在国内SLM打印服务每克成本已降到4-6块,小批量订单完全不用自己养机器。从15年到现在,我见过太多公司设备吃灰——买了才懂,打印机旁边需要的氮气、循环冷却、筛粉、氩弧焊工作站,哪样都比机器本身麻烦。
未来两年,我赌的两件事:一是大尺寸激光同轴送粉(DED)在大型铸件修复上会爆发;二是消费品领域,鞋模、眼镜框之类的金属间接打印(粘结剂喷射+烧结)将把成本打下三成。当然,如果哪天粉末床熔融能把表面粗糙度直降到Ra 3μm而不加后处理……那我做梦都会笑醒。
至今还记得第一次成功打印出合格的量产件——凌晨三点,车间里只有机器嗡嗡声,取件时基板还烫手,卡尺一卡,公差全在0.1以内。那种感觉,比中奖还过瘾。这就是制造的魅力。
增材制造的坑永远填不完,可是每一次爬出来,你都站在一个全新的高度。准备好了吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):别再只盯着原型了,批量生产的痛与爽 https://www.dachanpin.com/a/tg/60996.html