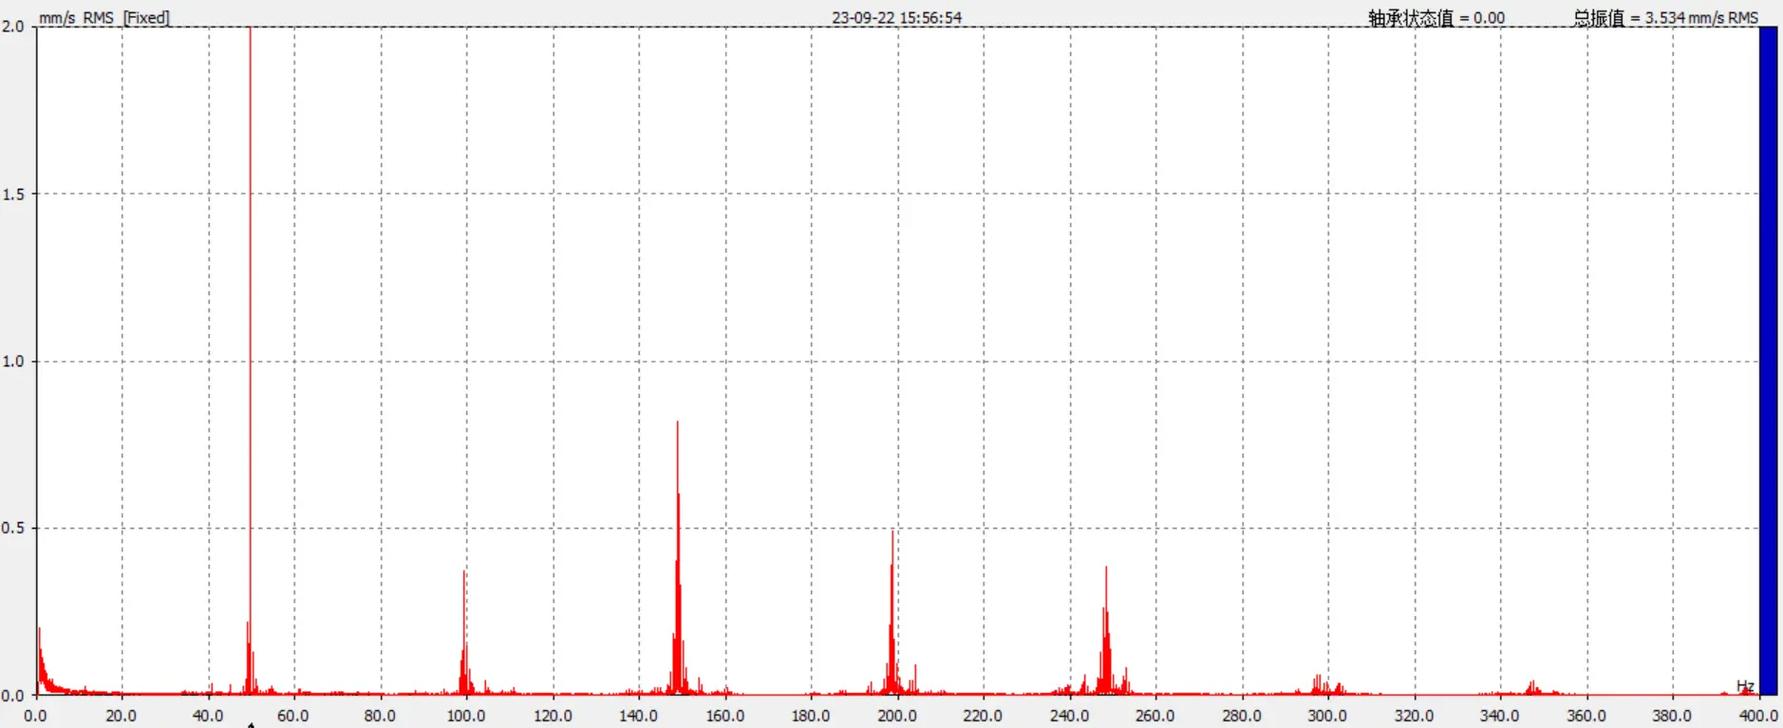
去年冬天,凌晨三点,一台关键泵机突然抱轴。整个车间停了。维修经理老张冲我吼:“你不是装了状态监测吗?怎么没报警!”我盯着CMS界面,振动趋势线平滑得像死人的心电图——可就在跳闸前30秒,波形其实闪了一下峭峰。系统确实抓到了,但阈值设得太宽。我哑口无言。
这就是状态监测(CMS)最残酷的一面:数据有了,可你觉得万事大吉的时候,它偏偏能给你一记响亮的耳光。我干这行十五年,从离线点检到在线系统,从压电传感器到MEMS芯片,攒了一肚子话。今天不拽理论,就说点现场真正发生的事。
传感器的命,一半在安装
别跟我扯什么采样率、分辨率、频率响应——要是传感器没拧紧,一切都是空气。上次一个大厂的压缩机,振动值突然飙升,频谱里一片海底般的宽带噪声。现场工程师急得团团转,以为轴承快废了。我钻到机器底下摸了一把……螺栓松动!手指都能拧动。重新紧固,频谱立刻干净得像擦过的镜子。✅

还有一个经典错误:传感器方向贴反。这事儿说出来丢人,但真的频繁发生。水平振动贴成垂直,或者ICP接插件氧化接触不良,信号衰减到几乎为零。CMS系统能怎么办?它只能忠实地把0.01 mm/s摆在你面前。你一看,咦,设备健康得不得了,其实已经蹿到10 mm/s了。❗所以现在每次巡检,我都要拿个手持仪比对一下——信系统,但更要信自己的手和耳朵。
数据洪流里的“幽灵”
在线CMS部署之后,每天产生几十G的振动波形。你盯着看吧,大部分时候啥也没有。一个用户跟我说,自从上了系统,他反而更焦虑了——每一个微小的波动都怕是灾难前兆。这其实陷入了“数据疲劳”。
我记得有一台齿轮箱,频谱里总有个很小的边频带,工频的0.38倍,能量微弱但稳定存在。大家讨论是不是断齿早期?拆开检查?折腾半天,最后发现是旁边一台搅拌器的共振穿过地基传过来的。我去,这种事AI目前绝对分辨不出。💡
所以状态监测(CMS)最值钱的不是传感器,是懂工艺、懂设备、能看穿数据背后物理本质的人。振动分析培训课上老师总讲“一倍频不平衡,二倍频不对中”,实际现场呢?柔性基础、管道应力、热膨胀……各种因素搅在一起,教科书频谱几乎不存在。

问:能不能靠CMS实现真正的预测性维护?答:能,但需要条件。
问:都说状态监测是预测性维护的基石,可我们车间装了一年,除了报警几声,没见什么“预测”啊?
答:这就是常见误区。CMS只是工具,预测需要模型——而且必须是针对特定设备、特定工况自学习的模型。你拿一个通用轴承寿命公式往里套,肯定抓瞎。我之前在风电项目上,齿轮箱油温、载荷、风速这三样和振动特征联合建模,才勉强能提前两周预判磨损加速。光看振动RMS值?没戏。另外,务必把报警逻辑设成多参数联合触发,比如振动总量超阈值且峭度指标同时突变,误报率能降七成。
问:那老设备改造,值得上永久在线CMS吗?还是离线手持仪就够了?
答:这要看设备的关键性。如果是一台独子,坏了全厂停机,每小时损失几十万,那必须在线,最好还是带边缘计算的那种,本地就能跑趋势分析。前年我给一家化工厂的废热锅炉引风机上了无线CMS节点,振动温度双参数,成本才离线巡检系统的三分之一,半年就收回了。不过话说回来,非关键的泵群,离线点检完全足够,别盲目上系统——传感器多了也是负担。
智能报警真的智能吗?

现在很多CMS系统都标榜“AI智能报警”,自适应基线、机器学习。听着挺炫。实际呢?有一回,一个泵组停机检修,再启动后振动水平明显低了,AI基线没来得及“适应”,连续三天疯狂推送“异常跌落”告警。操作工直接关了报警功能——这种“智能”还不如没有。
我强烈推荐的做法是:人工先设置宽严适度的固定阈值,然后开启“增量学习”模式,让系统慢慢积累正常数据,再一点点收紧边界。这个过程至少需要两个月,期间必须有人复核。千万别一上来就全自动!否则你只会得到一群哭天喊地的“狼来了”。
另外,趋势变化比绝对值重要十倍。一台老旧空压机,振动值常年8 mm/s,按ISO标准早该停机,但它运行二十年没出过事。如果你硬套标准,就是过度维修。状态监测(CMS)的本质是趋势管理,不是教条主义。
无线与有线:现实选择
前几年大家都往无线扎,Mesh、LoRa、Wi-Fi振动传感器,各种资本涌入。但我实测下来,高速机器(比如转速超过3000RPM),无线采样同步性还是硬伤。一旦相位信息丢失,动平衡判断就瞎了。有线虽然麻烦,但在关键机组上,我依然坚持4-20mA或POE数字信号——稳定压倒一切。

不过无线技术进步很快。最近试了某国产芯片的5G时间敏感网络(TSN)网关,微秒级同步,总算看到了希望。也许再过两年,无线也能做精密分析了吧。
最后说句掏心窝的话:状态监测(CMS)是个苦活。不像自动化,一按按钮机器就动了,你得日复一日跟数据较劲,跟现场噪声、温度、干扰作斗争。但当你真的通过一个细微的峭度变化,提前一周换掉轴承,避免了一场大停车,那种成就感……值了。你觉得呢?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS):那些年我们踩过的坑——工业现场真实经验谈 https://www.dachanpin.com/a/tg/62154.html