
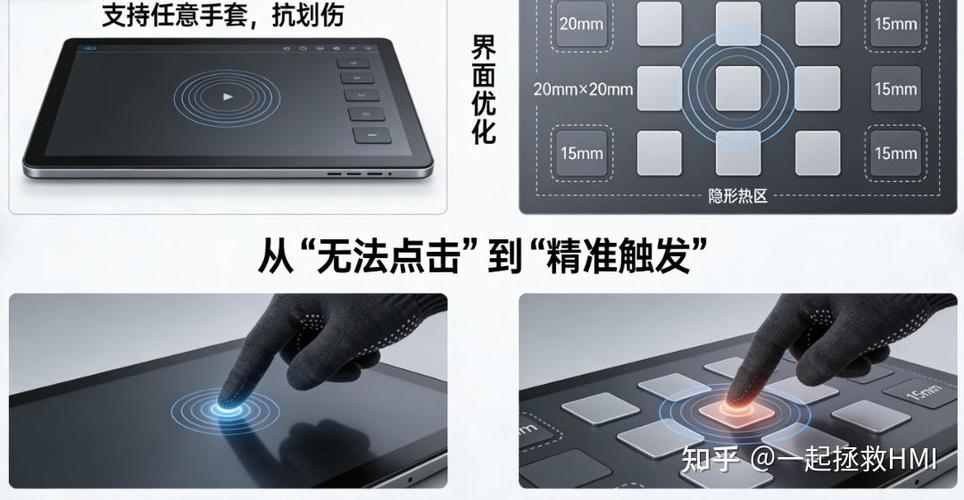
上个月去一家汽配厂,生产线停摆半小时——就因为操作工戴着手套点不动触摸屏。主管急得跳脚:“上周才换的新屏!你们是不是买了假货?” 我凑近一看,屏本身没毛病,但选型时犯了个低级错误。说实话,这种事我见得太多。
误区一:把消费电子那套搬到工业现场
很多人一上来就问:“这屏几核CPU?安卓版本多少?” 打住!工业HMI不是平板电脑,它要对抗的是切削液飞溅、电磁干扰、零下20度的冷库,还有带着油污的拳头随时可能砸上去。✅ 工业级触摸屏必须能用指尖、手套甚至圆珠笔尖操作,电阻屏在很多老产线上比电容屏靠谱得多——别笑,电阻屏虽然看着老土,但抗油污和抗干扰能力一流,而且成本低得让你想哭。
可有些人偏偏不信邪。去年有个项目,客户非要用消费级平板当HMI,理由是“界面炫酷、员工爱看”。结果呢?两个月后屏幕漂移,手指没碰图标就乱跳,后来拆开一看,里面全是金属粉尘。❗ 工业现场不是星巴克,你的屏得扛得住真正的“脏活累活”。
问:现在手机都能远程监控了,HMI还有存在的必要吗?
答: 手机App只能当做辅助,不可能取代现场HMI。为什么?实时控制需要毫秒级响应,网络稍微一卡顿,设备就可能过冲撞坏模具。再说安全——你总不希望黑客攻破云端服务器,直接让冲压机无防护启动吧?💡 多数工厂的做法是:HMI负责本地实时操作,手机端只看数据、收报警。两者各司其职,别搞混。
误区二:分辨率越高越好,色彩越艳越强
展厅里4K屏确实让人挪不动眼,可一旦装到车间里,问题全来了。第一,强光下高亮才是王道,分辨率再高,阳光下看不见等于零。第二,工业屏往往需要7×24小时点亮,高分辨率带来的发热会成倍缩短背光寿命。第三,也是很多人忽略的——老旧PLC的通讯带宽就那么点,你传个全彩动画,机器卡得跟幻灯片似的。实用,永远是第一位的。
我见过最极端的例子:某日企设备,屏幕分辨率只有800×480,但操作工闭着眼都能按对按钮,因为设计遵循了“手套友好”的大图标原则。那屏用了十二年,除了外壳发黄,啥毛病没有。这才是工业设计该有的样子。
误区三:割裂的软件生态,二次开发简直噩梦
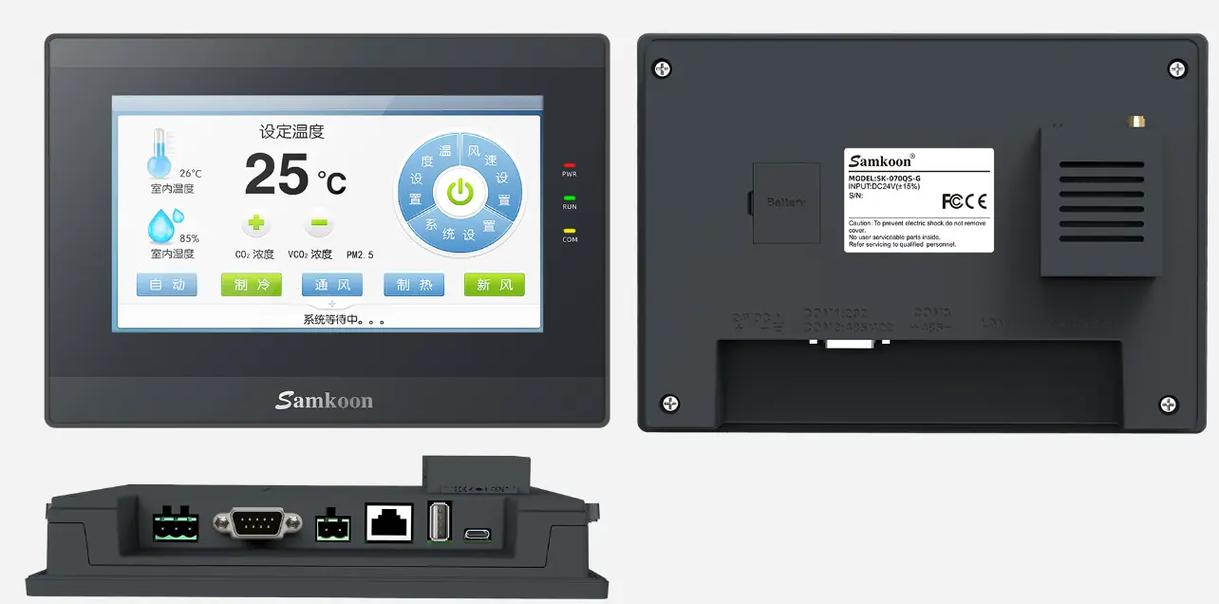
买屏的时候销售拍胸脯:“我们的软件超级易用!” 等你真要跟西门子、三菱、AB的PLC全连起来,才发现驱动是另外的价钱,动态链接库还要单独买授权。一来二去,预算翻倍,工期延期。更恶心的是,有些品牌把控件数量按点收费,你项目里多放一个灯图符,就多收几十块。感觉自己不是在编程,是在买游戏道具。
问:选HMI的时候,怎么避开软件授权的坑?
答: 看三点:1. 标配驱动数量,起码要覆盖市面上80%的主流PLC,而且终身免费升级。2. 开发环境是否支持脚本,比如C语言或结构化文本,有些复杂逻辑光靠拖拽搞不定。3. 远程维护功能要不要额外买许可。很多厂家网页端访问看着免费,等你真用起来,发现只能看不能点,想点就得加钱。✅ 签合同前一条条对清楚,白纸黑字写下来。
这么选屏,大概不会掉坑
唠叨了这么多,其实核心就一个:把你对手机、平板的认知清零,从头理解工业现场的要求。防护等级(IP)至少看IP65,前框必须能冲洗。工作温度范围越宽越好,别忘了考虑设备开机瞬间的低温。材质方面,钢化玻璃比塑料强不是一点半点。还有,尽量选支持Profinet、EtherCAT这类工业以太网的型号,别回头再买一堆转换器,徒增故障点。
最后说个好笑的事。有次去一家水厂,他们操作台上的HMI用保鲜膜包着……因为害怕水汽和氯气腐蚀。我问为啥不买个全密封的,答曰:“太贵了。” 结果三年换了四块屏,钱没少花,活没少干。你说这笔账,到底哪个划算?
文章到这里,能帮一个是一个。下次再看到有人把HMI当成大号手机推荐,你大可以把这篇甩过去。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)选购避坑指南:别再把它当成大号手机了 https://www.dachanpin.com/a/tg/64964.html

