别被传统加工限制想象力,水刀切割远比你想象的“温柔”且强大

前几天去一个朋友工厂,看到他还在用等离子切割厚板,切口黑乎乎一片,打磨费劲。我说你咋不试试水刀?他一脸疑惑:”那玩意儿切得动吗?”我当时就乐了。水刀,学名高压水射流切割,可不是洗车用的那点压力——动辄3000~4000 bar,甚至更高。掺上石榴砂磨料以后,就像一把无形的液态锯,几乎无坚不摧。没错,连钛合金、装甲钢、陶瓷,甚至钻石,都能给你切出轮廓来。不过速度嘛……确实没法跟激光比。但在这个追求“变形量<0.02mm”的精密时代,它的冷态加工特性,简直是神一般的存在。

水刀切割,到底牛在哪?

核心优势就两个字:冷态。明白?激光、等离子都是热加工,切口附近有个热影响区(HAZ),材料烧过以后硬度变了,有的还氧化,后期麻烦一堆。水刀完全没有这个问题。高压水流混着磨料,纯粹靠动能冲击,温度甚至比室温还低一点点——因为高压泄压会吸热。✅所以切完的零件,边缘干干净净,直接能去装配,不用二次处理。这对于航空铝、钛合金、淬火钢来说,太救命了——热变形?不存在的。
水刀切割机加工钛合金飞机结构件现场
水刀切割机加工钛合金飞机结构件现场
而且水刀可以切超厚板。激光能切多厚?碳钢一般25mm到头了,不锈钢更薄。水刀呢?150mm厚的钢板,照样啃得动,只是慢点。我见过最夸张的是切300mm的钛块,一天就出一件,但客户就认这个,因为其他工艺根本没法干。不过话说回来,切厚板时切口斜度就得注意了——水柱毕竟会发散,底下比上头宽那么零点几毫米,高要求就得留余量再加工。

纯水 vs 磨料:选错了浪费一大半

很多人以为水刀都得加沙子,其实不对。水刀分两种:纯水水刀和磨料水刀。纯水的压力更高,能达到6000 bar,但只切软东西——橡胶、发泡材料、织物、食品。见过汽车内饰顶棚怎么切的吗?水刀走一遍,复杂曲线瞬间出来,没粉尘,没刀具磨损。💡对,还有食品行业,切冻肉、蛋糕,甚至带骨牛排,卫生又精准。 磨料水刀则是主流。在高压水经过宝石喷嘴后,混合室里吸入石榴砂,加速,然后就变成了“水包砂”的切割利器。砂子消耗很快,一小时几十公斤,成本不低。❗但关键看你的用途:如果切10mm不锈钢板,用磨料水刀,成本大概十来块一米,跟激光比可能稍高,但考虑到省去后续打磨,以及可以叠层切割,有时反而更便宜。对了,磨料的选择太重要了——国产石榴砂和进口的,命长差距能有一倍。别图便宜,堵管了有你哭的。
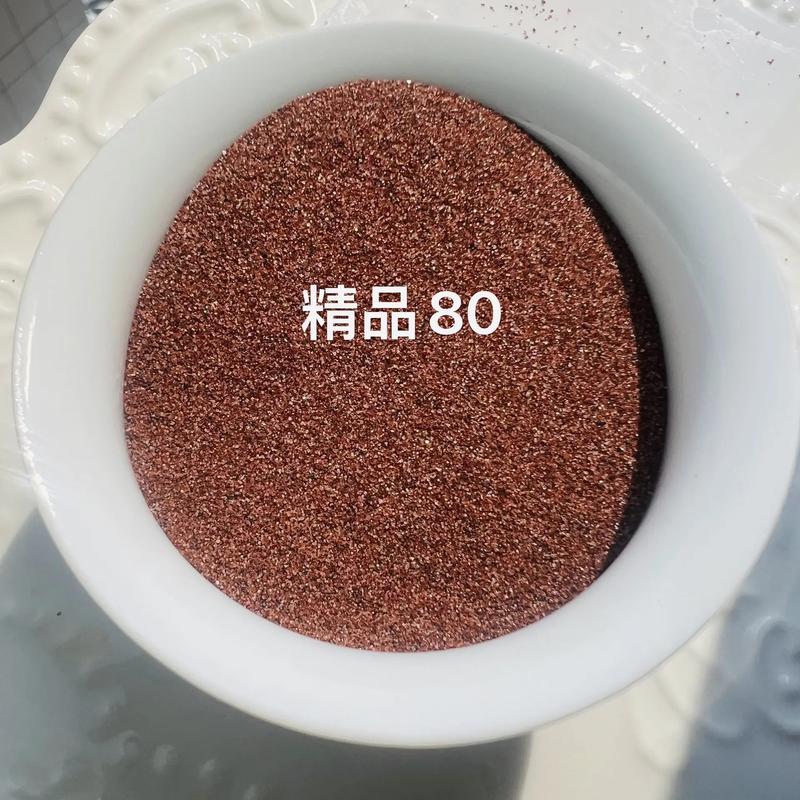
石榴砂磨料水刀切割铝合金板材多张叠层
石榴砂磨料水刀切割铝合金板材多张叠层

哪些行业离不开它?意想不到的应用

哪些行业离不开它?意想不到的应用
哪些行业离不开它?意想不到的应用
航空航天自不必说,钛合金、复合材料、蜂窝结构,水刀是常客。石料加工就更普遍了——厨房台面、大理石拼花,那些复杂曲线,都是水刀干的。你能想象用锯子做出来的吗?还有防弹装甲、特种玻璃、碳纤维……说到碳纤维,激光一烧全是烧焦的毒烟,水刀就安全得多。💡有个冷知识:军工拆弹,都用小型磨料水刀,远程控制切割弹体,不产生热量,避免引爆。 问:水刀真的能切食品吗?卫生吗? 答:可以,但必须用纯水水刀。水是过滤后的纯净水,压力调整到不产生气溶胶的程度,切冻肉、蛋糕、面条,切口整齐,不粘连。而且冷加工不产生热变质,比刀切还卫生——当然,设备得能做食品级清洗。 问:水刀切割精度能达到多少?能替代线切割吗? 答:一般工业级水刀精度在±0.1mm左右,高端五轴动态补偿的可以做到±0.05mm。但是,跟慢走丝比还是有差距。水刀更适合粗加工或半精加工,尤其是厚件、异形件。如果追求微米级,还是得线切割或电火花。不过近几年伺服闭环控制普及以后,精度提升很大,加上自动测量补偿,慢慢能抢不少活。

水刀切割的软肋,你得知道

水刀不是万能的。除了切得慢,它最大的问题是喷嘴寿命。宝石喷嘴,用不了几天就得换,一个几百块。砂管更惨,几十小时就报废。这都是耗材大山。还有,水刀工作起来噪声巨大,100分贝轻轻松松,必须建隔音罩。废水处理也不省心——混着磨料和切屑的泥浆,过滤、压滤,一大堆麻烦。但现在有了磨料回收系统,能二次利用一部分,算是一个进步。 我为什么还这么推荐它?可能因为干这行久了,对“热”有天然恐惧。看到那些被热应力扭成麻花的薄板,我就想起水刀的好。说实话,如果零件价值高,后工序复杂,哪怕切割单件成本高一点,总体算下来还是水刀划算。而且现在的机器越来越聪明:自动对刀、自动换喷嘴、三维切割头,甚至结合机器人上下料——水刀切割产线,已经不是你想象中那种满地泥巴的小作坊了。
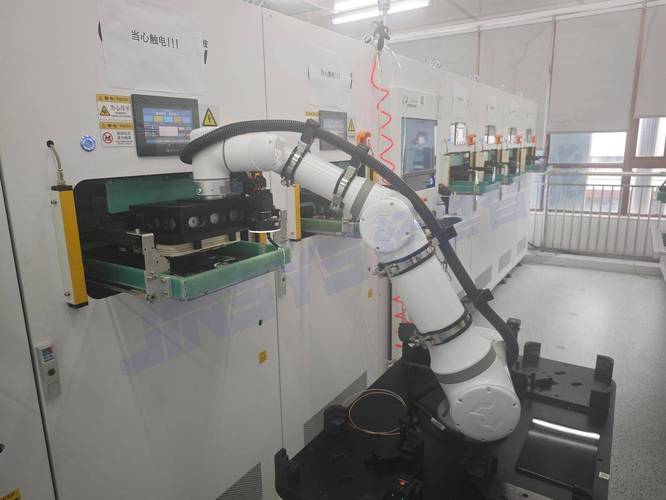
全自动水刀切割机器人上下料生产线
全自动水刀切割机器人上下料生产线
所以下次遇到难切的材料,或者被热变形折磨得头大的时候,不妨给水刀一个机会。它可能慢,但绝对稳,而且凉快。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别被传统加工限制想象力,水刀切割远比你想象的“温柔”且强大 https://www.dachanpin.com/a/tg/64996.html
赞 (0)
等离子切割选型与使用避坑指南:从车间实战出发
上一篇 2026-07-07 06:22:38
超声波加工:你踩过这些坑吗?一个老工程师的实战笔记
下一篇 2026-07-07 07:26:37

相关推荐

  • 科学减肥:解锁身体平衡的实用指南

    减肥从来不是简单的 “少吃多动”,而是一场关于身体代谢、营养均衡与生活习惯的系统性调整。很多人在减肥路上屡屡碰壁,根源在于对体重管理的科学逻辑缺乏清晰认知,陷入节食、极端运动等误区。真正可持续的减肥,需要建立在理解身体运作规律的基础上,通过温和调整生活方式实现能量平衡与健康提升。 体重变化的核心驱动力是能量缺口,即消耗的能量大于摄入的能量时,身体才会动用储存…

    2025-09-20
  • 那些被科技接住的温柔瞬间

    科技从来不是冰冷的代码与机器,而是藏在生活褶皱里的温柔力量。它可能是老人指尖划过屏幕时的笑意,是孤独者与虚拟伙伴对话的释然,是病患眼中重新点亮的希望,这些细碎的温暖瞬间,拼凑出科技最动人的模样。 济南的张阿姨至今记得第一次和 “通通助手” 对话的下午。62 岁的她曾因不会打字,在手机营业厅界面前手足无措,直到营业员帮她打开那个带着微笑图标的语音按钮。“查流量…

    2025-09-17
  • 5G专网(工业)落地实录:从“鸡肋”到“真香”,我们走了多远?

    一开始,很多人觉得5G专网在工业领域就是个噱头。包括我。两年前参观某自动化展,看到各种“5G全连接工厂”的demo,设备闪着蓝光,数据在屏幕上跳转,说实话,我内心毫无波澜——Wi-Fi 6不也能干这事儿吗?而且延迟?工厂里那些实时控制,差个几毫秒真会死机?直到去年自己厂里上了条新产线,被现实狠狠教育了一番。 ✅ 场景一:AGV 调度,差点把仓库撞了 我们厂主…

    投稿 2026-07-30
  • 汽车零部件厂数字化转型工业案例复盘:烧掉三百万换来的六条教训

    上个月跟老周喝酒,他拍着大腿说这三年亏掉的三百万,买了这辈子最贵的工业转型课。老周是江苏苏州一家做汽车底盘冲压件的厂长,手下一百多号工人,给国内好几个车企做配套。这次拿他的真实经历做工业案例复盘,没有成功学,全是踩出来的血坑。 上来就砸钱:奔着智能工厂的名头,掉坑里了 2021年老周接了新势力车企的定点订单,要求所有零部件从原料进厂到成品出库全流程可追溯。原…

    投稿 3天前
  • 工业无线通信(Wi-Fi 6/6E):为什么它是离散制造工厂的「隐形骨架」

    前阵子跑东莞的汽配冲压工厂,老板拉着我看他刚改完的整厂无线通信。之前扯的有线跟蜘蛛网似的,每次换产挪设备,工人剪线扯线要折腾三四天,还时不时有人被线缆绊倒摔工伤。改完工业无线通信(Wi-Fi 6/6E)快半年,没出过一次影响生产的断连。我当时蹲在AGV调度室看屏幕,二十多台小车满厂跑,时延波动都压在10毫秒以内。惊了。 工业场景的无线痛点,老Wi-Fi解决不…

    投稿 2026-08-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息