上周有个老板打电话过来,气急败坏。他刚上了台等离子切割机,割出来的板子——怎么说呢,跟狗啃的似的。坡口忽大忽小,挂渣多到能当锯条用。他问我:“你不是专家吗?这玩意儿到底怎么整?”
说实话,这种电话我接过不下二十个。很多老板买设备,就跟买白菜一样,光看功率和价格,觉得“大功率肯定快啊”“进口的一定好”——结果掉坑里了。对吧?今天不扯虚的,就从车间实战角度聊点真东西。
功率选型:不是越大越好,匹配错了就是烧钱
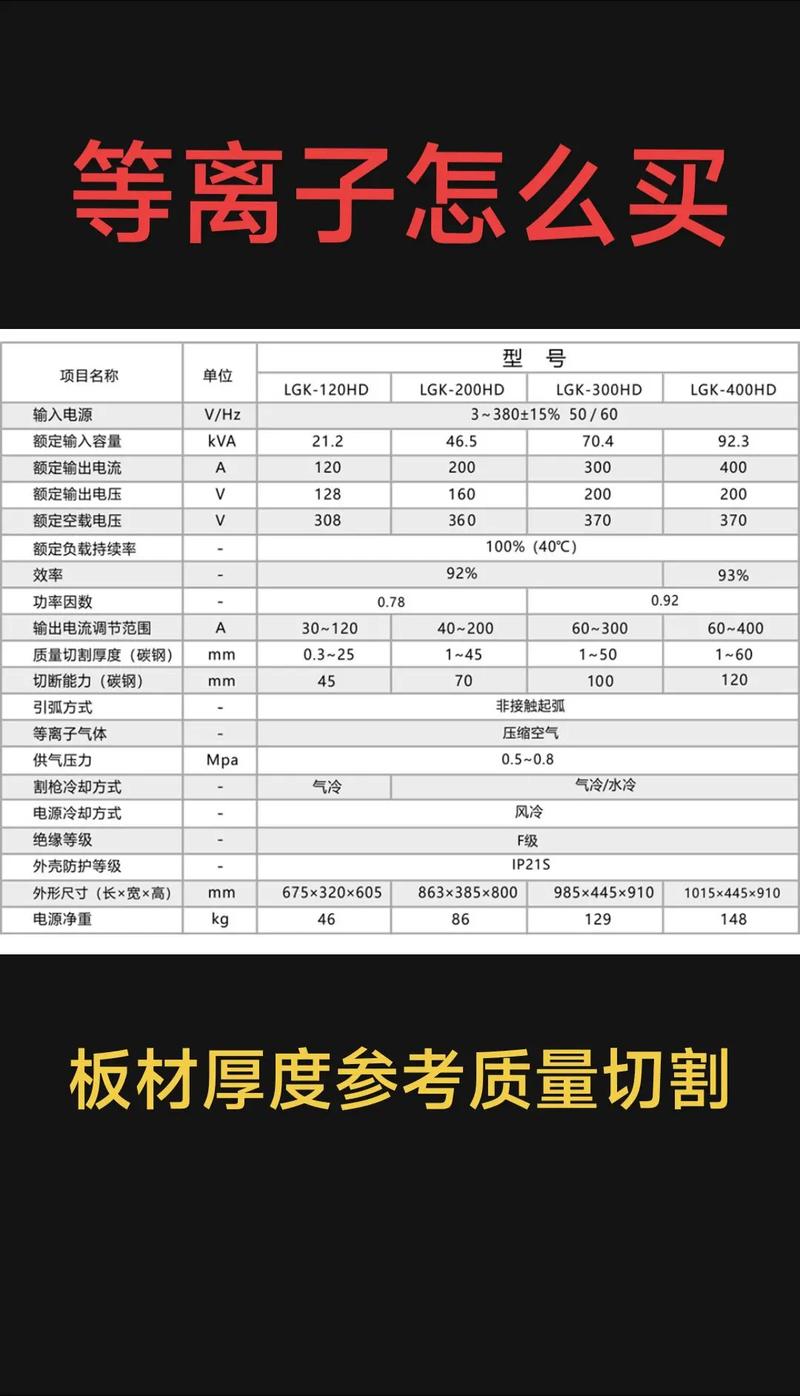
先抛个反常识的观点:除非你天天割 50mm 以上的厚板,否则 200A 以上的大电源,大概率是在浪费!等离子切割的性价比,核心在“匹配”。
我见过一个厂子,主营 6-12mm 碳钢,老板被销售忽悠买了 300A 精细等离子,结果呢?割薄板时电弧发散,小孔切割质量一塌糊涂。速度是快了,但后续打磨成本翻倍。后来换了 130A 的电源,配小喷嘴,切面光滑得能直接上折弯——省电、省气、省耗材,切割速度反而更适合产线节拍。
💡 记住:电流必须与板厚区间严格对应。举个例子:切割 10mm 碳钢,用 120A 的电弧密度刚好;你非要用 200A,那熔池就会过热,切口上宽下窄,底部挂渣硬得像焊瘤。而且大电源的易损件寿命短得离谱,一套电极喷嘴几百块,一算账全是泪。
切割质量差?先检查气体和易损件,别总赖设备

好多厂子一出问题就拍桌子:“这破机子精度不行!”其实呢,一半的锅在辅料上。等离子的工作气体和涡流气,稍微喘口气就跟不上,电弧等离子体就不稳定——压缩不好,弧柱能量密度上不去,当然割得稀碎。
现在靠谱的车间早就不用干式切割了。稍微有点追求的,至少得上氧气等离子切割碳钢,氮气切割不锈钢吧?如果再讲究点,用 F5(95% 氮气+5% 氢气)切不锈钢,那光洁度能翻一个档次。但前提是你的气体纯度要够,特别是氧气,低于 99.5% 就是在玩火。我遇到过用工业氧代切割氧的,电极一天烧三个,还抱怨寿命短……
还有易损件。有些师傅拆下喷嘴一看:烧黑了,拿砂纸磨磨继续用。我真是——😤 电极内缩量都变了啊!这直接改变电弧形状,割缝偏斜就是这么来的。强烈建议每天开工前用红丹粉检查同心度,这个动作不超过两分钟,但能让零件寿命延长 30%。
问:我们厂主要割 20mm 以上的厚板,总感觉速度慢,怎么办?
答:先看你的穿孔延时设置合理吗?很多操作工怕引弧失败,把穿孔时间设得太长,导致板材过热、熔渣堆积。其实厚板切割要采用“渐进穿孔”——让割炬先以一个较小电流起弧,穿透后再转入切割电流。另外,检查一下高度控制器,割炬与板面的距离必须恒定在 3-5mm,波动超过 0.5mm 就会影响弧压,导致切割功率忽大忽小。如果这些都没问题,才考虑升级电源或改用更小孔径的喷嘴。
水下等离子:环保是趋势,但别忽略隐性成本
这两年环保抓得紧,水下切割成了热门。把板材浸在水里或水面下切割,烟尘确实少 90%,热变形也小。但——千万别以为买个水箱就万事大吉。
第一,水的导电性必须控制,得用去离子水或纯净水,否则漏电流会腐蚀机架。第二,切割时会产生大量氢氧气体,通风排氢要是不到位,炸一下可不是闹着玩的。第三,水下用的割炬要特殊设计,普通割炬下去一周就得报废。
我帮一个客户改造过水下等离子工作站,光水处理系统和防爆设计就投了十几万,但第二年环保罚款降为零,综合算下来还是划算。✅ 建议中小企业如果量不大,可以先上水床切割——一个简易的水槽加自循环过滤,成本低得多,效果也有七成。

问:数控等离子切割,穿孔时老是爆熔渣堵喷嘴,头疼死了。
答:哈哈,经典问题了。三个土办法:一是采用“飞行穿孔”——割炬边移动边穿孔,让熔渣往后飞,前提是系统支持;二是在穿孔点预钻个小孔,对不锈钢特别有效;三更简单,用防渣网或陶瓷护套,牺牲几十块保护昂贵的喷嘴。终极方案就是上精细等离子,它的涡流气体控制能形成“旋转电弧”,把熔渣甩开,但一台动辄六位数。
聊聊数控等离子切割的那些“智能”噱头

现在卖设备都爱扯“工业 4.0”“AI 智能切割”。好不好用?有些真香,有些纯属智商税。比如说自动套料软件,确实能省料 10%-15%,而且能自动避开夹持区——这个必须点赞!但有些厂鼓吹的“云端监控”,对很多车间来说就是摆设:谁有空天天盯着手机看设备 OEE?更离谱的是“语音控制”,车间里噪音 90 分贝,你对着机器喊“启动切割”——它理你才怪。
真正有价值的升级是弧压调高器,能动态补偿板面不平,割出来的零件尺寸一致性好得多;还有初始定位电容传感器,不用每次手动找板面……这些才是钱花在刀刃上。
最后,再啰嗦一句:等离子切割是个系统工程。电源、割炬、气体、数控、除尘,哪个环节掉链子,最终工件就打脸。别指望买个单机就能甩手不管。
(写于 2025 年 3 月,根据最近一次车间改造经验整理)
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割选型与使用避坑指南:从车间实战出发 https://www.dachanpin.com/a/tg/64995.html