
统计过程控制(SPC)的实战陷阱与突围:一位质量老兵的十年心得

上个月去一家汽车零部件厂,车间里挂着六西格玛宣传横幅,可产线上还在用纸质检验记录。一眼看到某个关键尺寸连续7个点下降——操作工浑然不觉。我叹了口气。这不是没做SPC,而是把SPC做成了“死后验尸”。

控制图不是装饰画

很多工厂以为上了控制图就万事大吉。错。控制图是工具,不是摆设。它的灵魂在于判异准则。比如连续9点在中心线同一侧,可能意味着刀具磨损。如果没人看,或者看了不反应,控制图就是废纸。✅ 这里要强调实时性,迟到的预警等于没有预警。

统计过程控制控制图判异规则示意图
统计过程控制控制图判异规则示意图

我见过最离谱的是某电子厂,SPC软件报警后,工程师要等下班才看报告。黄花菜都凉了!现在都2025年了,IoT传感器数据直推SPC模型,手机APP自动推送异常,这才是正解。💡

过程能力指数(Cpk)的迷思

过程能力指数(Cpk)的迷思
过程能力指数(Cpk)的迷思

Cpk > 1.33 就高枕无忧?那是实验室里的理想状态。实际生产中,换班、材料批次、环境温度都会让过程漂移。我更喜欢看Ppk,它更诚实,反映长期能力。有一次客户审核,对方只要求看Cpk,我直接把连续三个月的Ppk图表甩过去——“您看,Cpk虽然1.5,但Ppk才0.8,过程并不稳定。” 对方立刻懂了。

问:Cpk和Ppk到底什么时候用?
答:简单说,试产阶段看Ppk,因为数据少,用整体标准差;量产稳定后看Cpk,用组内标准差。但问题是很多企业量产了还是不稳定,硬算Cpk自欺欺人。说实话,不如先搞好测量系统分析(MSA),量都量不准,控什么?

从被动检验到主动预防

SPC的真谛是预防。记得有家铸造厂,砂芯硬度波动大,废品率居高不下。他们原以为SPC就是终检记录,后来我帮他们建了实时SPC监控模型,把混砂机电流、温度、树脂加入量同步采集,发现混砂时间不足是元凶。调整后过程能力提升,废品率从12%降到2%——这就是数据驱动的好处!
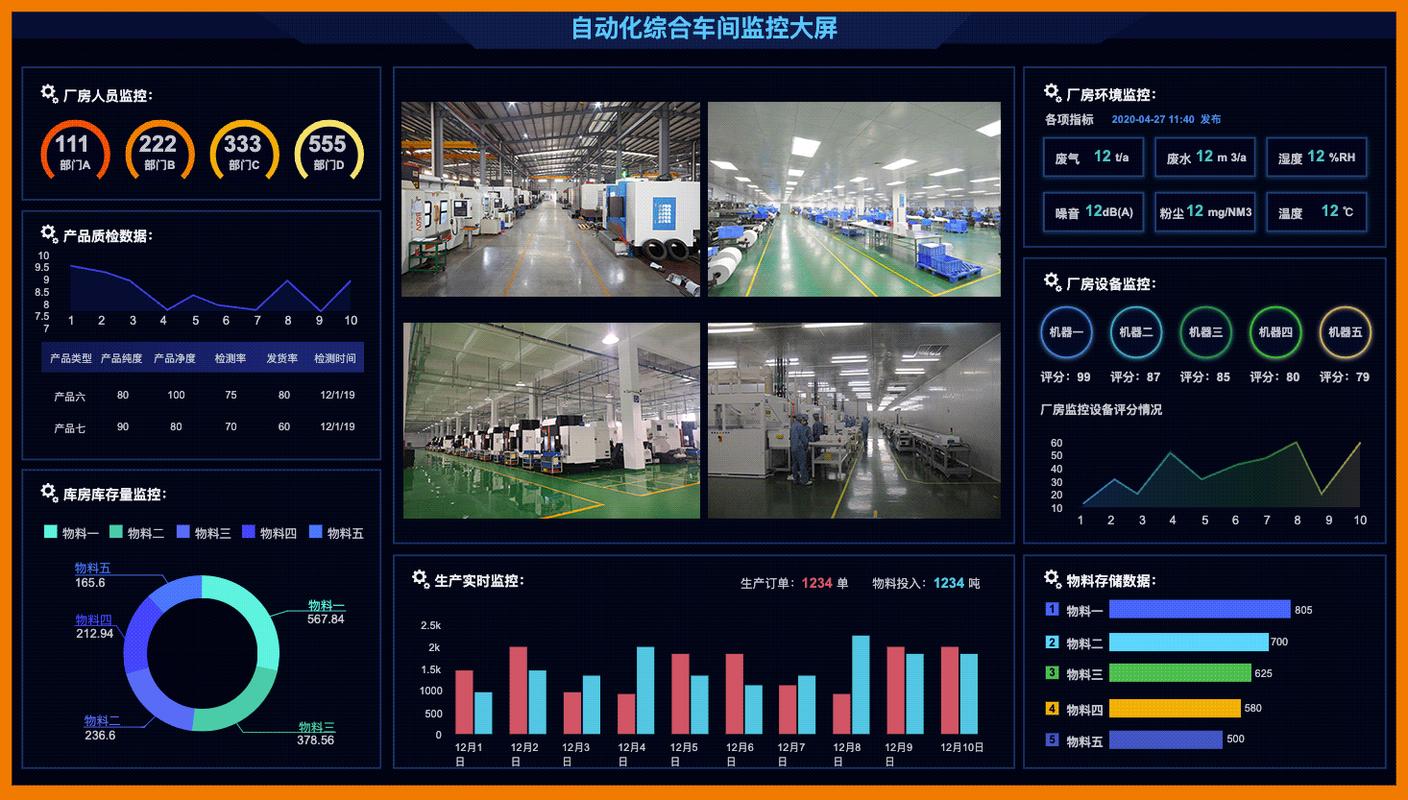
铸造厂SPC实时监控系统界面
铸造厂SPC实时监控系统界面

问:小批量多品种怎么搞SPC?传统控制图不是需要大量数据吗?
答:这是高频问题。小批量用传统的均值-极差图确实捉襟见肘,但可以用偏差控制图或标准化控制图,将不同产品的规格范围归一化。另外,现在机器学习预警模型,哪怕只有几十个数据也能建立基准,一旦偏离模式就报警。❗别再拿批量小说事,那是懒。

问:SPC和工业4.0、智能制造怎么结合?
答:现在很多MES系统集成了SPC模块,但真正的结合是让设备自感知、自反馈。比如冲压机吨位监测,一旦压力曲线异常,直接反馈给PLC调整参数,形成闭环。这才是活的SPC。不过话说回来,再好的系统也得人用,文化跟不上,投多少钱都是打水漂。

其实SPC搞不好,根子不在技术,在管理。有些老板以为买了软件就完事,不培训、不授权。操作工看到异常有权停机吗?没有,那SPC就是皇帝的新衣。我见过一家日企,产线班长发现连续3点上升,直接按铃停线,5分钟内技术员到位分析。这种文化,才是SPC的土壤。

最后提醒一句:别迷信软件。算法再牛,数据源头脏了,就是垃圾进垃圾出。手工量具读错一位数,整个控制限都飘。所以,传感器自动采集+边缘计算越来越重要,人是最不可靠的环节。

洋洋洒洒说了这么多,就是希望同行们少走弯路。SPC是一面镜子,照出你制造过程的真实模样。你敢直面它吗?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC)的实战陷阱与突围:一位质量老兵的十年心得 https://www.dachanpin.com/a/tg/65015.html
赞 (0)
六西格玛(DMAIC)还有用吗?我在三一重工和富士康的见闻
上一篇 2026-07-07 17:24:37
失效模式与影响分析(FMEA):别再让设计缺陷毁了你的产品
下一篇 2026-07-07 18:34:38

相关推荐

  • 液压系统故障排查:那些让老师傅都头疼的瞬间

    液压系统,怎么说呢,真是让人又爱又恨。爱它——力大无穷,控制精准;恨它——动不动就“发烧”、“漏油”,还发出各种怪声,像个闹脾气的老人家。说实话,我干这行快二十年了,每次听到车间里那熟悉的“嘶嘶”声或者看到地面上那一小滩油渍,心里都会咯噔一下。这玩意儿,远比看上去要敏感。 压力上不去?先别急着骂泵 压力不足,是最常见的毛病。很多新手一上来就怀疑油泵挂了,结果…

    2026-06-15
  • 解码智能制造:从技术内核到产业变革的全景图

    智能制造并非简单的 “机器替代人工”,而是通过数据、算法与实体生产的深度融合,构建起具备感知、决策、执行能力的新型生产体系。它以数字化为基础,以网络化为纽带,以智能化为目标,正在重新定义制造业的生产模式、管理逻辑与价值创造路径。无论是汽车工厂里自主协同的机械臂,还是电子车间中实时调整参数的智能产线,抑或是家电企业基于用户需求定制的柔性生产流程,都在印证智能制…

    2025-09-12
  • 工业5.0不是换噱头:制造业要抢的不是自动化,是「人」的位置

    炒了快十年的工业升级概念,从工业4.0到现在张口闭口工业5.0,很多工厂老板听完第一反应都是:我4.0的设备还没玩明白,又来割韭菜? 这话没说错。太多概念炒到最后,都是卖设备的营销话术。但工业5.0不一样,它真的戳中了过去十年自动化升级的痛点。 工业5.0到底改了什么核心逻辑? 工业4.0讲的是什么?是数字化、自动化、无人化,核心目标是用机器替代人,降本提效…

    投稿 2026-09-05
  • 可穿戴工业设备:我去工厂戴了一天AR眼镜,差点被当成外星人——不过真香

    上周去南方一家汽配厂拜访,车间主任老李拉着我诉苦:“你们写文章的天天吹工业4.0,可我们这儿巡检还是靠人眼和纸笔,新来的实习生转一圈能把故障码抄错三位。” 我笑了一声,从包里掏出个盒子,递给他。 他打开一看,皱起了眉头——一副智能眼镜,镜腿比普通眼镜粗两圈,右边还带个微型摄像头。“这玩意儿?”他语气里满是怀疑。 对,就是这玩意儿。不过说实话,我一开始也觉得它…

    投稿 2026-07-26
  • 解开效率密码:企业供应链优化的实践路径与核心策略

    在市场竞争日益激烈的当下,企业运营的每一个环节都可能成为决定成败的关键,而供应链作为连接生产、采购、物流与客户的核心网络,其流畅度与成本控制能力直接影响企业的盈利能力与市场响应速度。许多企业在日常运营中常面临库存积压、物流延迟、供应商配合度低等问题,这些看似孤立的现象背后,往往是供应链各环节协同不足、流程设计不合理或数据利用不充分导致的系统性问题。供应链优化…

    2025-09-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息