图纸上标着±0.1mm,成品一量差了0.5。谁之过?
说实话,干钣金十几年,这种翻车见得太多。有时候真不是设备不行,是从根儿上就歪了——测量基准都没统一,能准才见鬼。
精度是个玄学?先校准你的量具再说
车间里常备三把卡尺,结果读数能差出0.2mm。这叫什么?叫基准漂移。有一次我量一个折弯件,甲说合格乙说超差,最后发现乙那把游标卡尺的测砧磨偏了……这事儿闹的。
所以,每天开工前用标准块校验量具,是铁律。❗但很多小厂嫌麻烦,直接跳过。然后呢?钣金加工首件就废,回头还怪编程参数不对。
问:为啥同一个零件,上午和下午测出来不一样?
答:大概率是热胀冷缩。铝板尤其明显,夏天车间没空调,下午工件摸上去温手,尺寸涨个0.3mm很正常。有经验的师傅会把首件放回恒温区等一会儿再测,或者干脆根据材料线膨胀系数做补偿。别愣着,这招很管用。
折弯的痛——回弹与模具间隙,多少设计不背锅
画图时锐角标注得漂漂亮亮,可一上折弯机,出来的角是钝的。设计拍桌子说加工不到位,操作工委屈得要命:不锈钢304的回弹量你让我怎么预测?
没错,回弹是折弯的头号敌人。材料强度越高,回弹越大,尤其是抗拉强度超过600MPa的高强钢板。我们试过,同样90°的V形模,普通冷轧板回弹2-3°,而双相钢DP780能回弹6-7°。这时候死磕模具间隙没用,得用角度补偿或压底折弯。💡
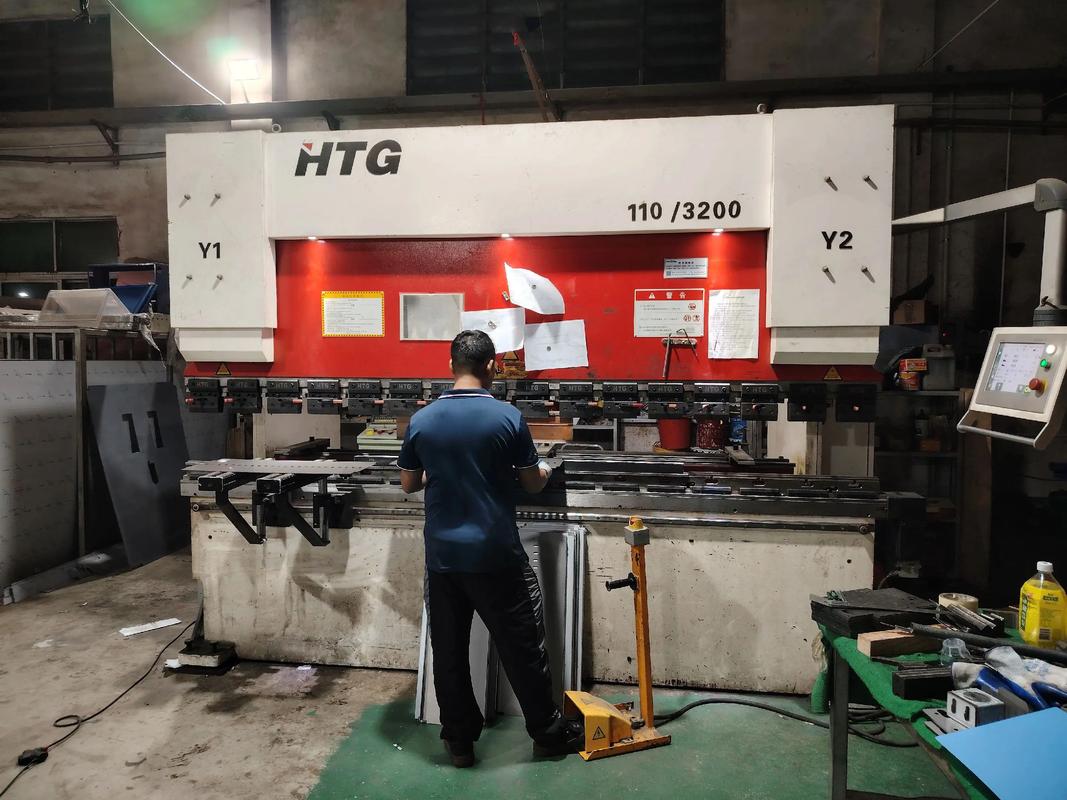
不过话说回来,模具间隙本身也是个坑。很多新人一味追求小间隙,以为间隙越小折弯越利落。错!间隙过小,板材表面划伤严重,模具磨损剧增,甚至导致折弯开裂。通常单边间隙取板厚的1.0-1.1倍,厚板或硬料适当放大。这尺寸链一错,后续焊接定位面全乱。
问:有没有办法让折弯尺寸一次做准?
答:当然有,但得用三段式策略:一,精确计算展开料长(考虑中性层偏移);二,折弯机上用数控后挡料,且定期补偿丝杠间隙;三,首件用角度仪实测,把回弹量反馈到程序里。说白了,别指望算准一次搞定,得边试边调。
激光切割的隐形杀手:热变形
激光割出来孔是椭圆的?或者外轮廓割完板子翘得像薯片?这就是热变形捣的鬼。尤其是薄板,切割路径的热积累会让局部应力集中,冷却后变形释放。
现在先进的光纤激光切割机都有智能路径规划,自动避让已切割区域,甚至用氮气代替氧气辅助,减少热影响。但! 如果排版时把长条零件全挤在一个方向,热应力仍然会拉弯板材。去年我们加工一批1.2mm的不锈钢装饰件,割完两片中间鼓起,只能报废。后来改成跳线切割,加微连接,才稳住。✅
还有个误区——功率越大越好?割3mm碳钢板,用3000W和6000W速度差不多,但功率过高反而让窄边过热烧损,尺寸精度反而下降。所以,参数表不是越猛越有效,合适才是王道。
焊接变形的预防,别等校形时才抓狂
焊接完的钣金柜体,门板装不上,因为框对角差出3mm。焊接师傅一脸无辜:“我按顺序烧的呀。” 顺序是对的,但没预判变形趋势。
反变形法老早就有了,可在现场真执行的没几个。比如焊法兰的角焊缝,提前把工件反方向预置一个角度,焊后刚好拉平。或者用刚性固定,撑住关键位置,让变形往无害方向走。💡但这些都需要经验积累,图纸上可不会写。
更高级的做法是焊接仿真,输入热量和夹具位置,模拟变形量,然后优化焊接工序。前阵子给一个新能源汽车的电池箱做样,用Simufact Welding跑了一遍,调整了焊点顺序,变形量从1.8mm降到0.4mm,简直救命。不过成本高,一般批量大的活儿才舍得用。
归根到底,钣金加工的精度不是靠单一环节死磕,而是从材料、下料、折弯、焊接、打磨到喷涂的链条控制。把每一个链环的偏差都消掉一点点,最终积累的尺寸误差才能落在公差带里。说起来简单,做起来全是细节里的魔鬼。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工精度失控?多半是这些细节在‘使绊子’ https://www.dachanpin.com/a/tg/60662.html