
说到数控机床,我猜大多数人的第一反应就是“高精度”“高效率”。但现实呢? 上个月我亲眼看着隔壁车间一台崭新的五轴机刚通电就撞了主轴——150万的设备,咔一下,没了。操作的小伙子当场脸就白了。不是设备不行,是服务商根本没提醒他们,运输后必须静置72小时再上电。类似这种坑,行业里遍地都是。💥

说实话,我干了快二十年,从进口到国产,从三轴到五轴,真正明白一个道理:好机床不是买来的,是“养”出来的。 很多人一上马项目就盯着参数表,快移速度、定位精度、主轴转速……然后一拍大腿就签合同。结果呢?实际加工的时候,刀具寿命短得离谱,表面光洁度像狗啃,一测圆度直接超差。这时候再找厂家,人家两手一摊:“您这是使用环境不达标。” 得,哑巴吃黄连。
参数表的数字游戏

别被参数表上那串小数点骗了。举个例子,定位精度标0.005mm,你以为你就能干出0.005的公差?太天真了。那个数据是在恒温实验室、空载、标准检测棒下跑出来的。你一打开车间大门,早晚温差就有三四度,机床床身热胀冷缩,几个丝就跑了。更别提切削力的影响。所以,看精度要看“空间精度检测”,别光看单项。 还有重复定位精度,反向间隙——后者才是要命的,如果反向间隙补偿没做好,你铣个圆能成多边形。❗
问:为什么新机床进厂调试后精度反而不如车间的老机床?
答:这再常见不过了。老机床用了几年,导轨、丝杠早就跑合了,应力释放得差不多,反而稳定。新机床的铸铁件还在“呼吸”,前半年精度是漂移的。真正有经验的师傅会要求供应商做“磨合跑合”,先低速跑48小时,再重新调精度。还有地基——你那种车间地平,水泥标号够吗?周边有冲压机没?地基一震,光栅尺直接报警。我就见过一个厂把精密磨床放在冲床隔壁,老板还问为什么磨出来的活有波纹……💡
主轴与刀柄:看不见的“钱坑”
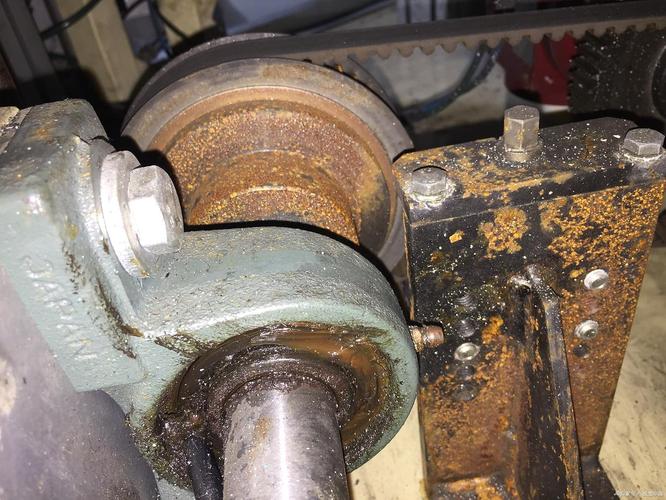
主轴是个娇贵东西。很多用户买机床只比价格,却不知道同一款主轴,润滑方式不同寿命能差三倍。油气润滑和油脂润滑,用油牌号不对,一两年就报废。 还有刀柄——用劣质刀柄就是在杀主轴。拉钉没拉紧?高速回转下微动磨损,主轴锥孔很快就花了。你测跳动时发现0.002,但装刀切削时动态跳动可能到0.02。怎么检查?打表不能只打静态,要让主轴转起来,在不同转速下测。我见过有人用几十块的山寨ER刀柄,两个月后主轴锥孔锈得一塌糊涂,维修报价七万,气得直跺脚。
五轴浪潮下的理性选择

现在到处都在推五轴,好像不上五轴就落伍了。但五轴不是万金油。编程难度、后置处理、工装夹具,哪个环节掉链子都白搭。三轴能干好的活,用五轴简直是受罪——成本和效率都不划算。不过话说回来,有些复杂曲面,三轴要做五六个工序,还保证不了精度,这时候五轴的优势就出来了,一次装夹,全搞完。所以选不选五轴,关键看你批量零件的典型特征,而不是看宣传册上那个炫酷的模拟动画。 另外,国产五轴进步很大,但和进口比,在动态精度保持性上,实话实说,还有些差距。如果你做军工或医疗,刀具路径极为复杂,还是得掂量掂量。
问:五轴机床的RTCP功能到底是个啥?没它行不行?
答:行,但你会累死。RTCP就是旋转刀具中心点控制。没它的时候,你编程必须以主轴端面中心为基准,刀具长度一换,所有坐标系都要重新算,稍微算错就过切。有RTCP,你只需要输出刀尖点的位置和刀轴矢量,系统自己解算。这不仅省编程时间,更重要的是能进行动态速度优化,复杂曲面表面质量要好一大截。现在稍微像样的五轴系统都有,但有些低端山寨机,硬件有五个轴,软件里不开放RTCP,那就是坑人的。买的时候一定问清楚。✅
维修保养:别等坏了再哭
预防性维护这四个字,多数厂子只是贴在墙上。我这里放句狠话:你怎样对待设备,设备就怎样回报你。 比如切削液,该换不换,发臭不说,里面的金属碎屑会进入导轨护罩,把密封圈磨坏,然后水进去,轴承生锈,丝杠报废。换一根丝杠多少钱?够买两年切削液了。还有电柜空调,滤网堵了没人清,夏天驱动器过热报警停机,急得跳脚,其实花五分钟吹一下灰就解决了。最离谱的,我见过有操作工为了省事,把安全门锁短接了,结果出事了……有些底线不能碰。
对了,备份参数!这个太重要了。哪天电池没电,参数全丢,机床就成砖头了。好多厂子吃了这个亏,厂家来恢复一次参数要价三千,你还没脾气。自己用CF卡或U盘把参数、PLC程序、螺距补偿表都拷出来,就几分钟的事,能省大钱。💡
好啦,今天絮叨这么多,都是些大实话。下次有人拿精美的PPT跟你吹他们的机床多好多好,你就问这几个问题:空间精度报告有吗?反向间隙补偿曲线能看吗?服务响应时间几小时?备件库存国内有没有?——问完这些,对方基本就知道你不是外行了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床选购与使用的“血泪”真相:老师傅忍不住吐槽了 https://www.dachanpin.com/a/tg/65066.html


