测量系统分析(MSA):别让数据骗了你

先说个事儿。去年,我们一个供应商交付的轴承内径,明明在出厂检验时合格率 99.8%,结果到了我们产线,装不上——几乎 30% 超差。一查,嘿,他们那个气动量仪,校准标签还在,但偏倚已经跑了 3 个微米。这就是不做测量系统分析(MSA)的代价。
汽车轴承生产线上高精度气动量仪校准场景
汽车轴承生产线上高精度气动量仪校准场景

为什么要做 MSA?不是闲得慌

你可能会问:我设备都买的名牌,每年还外校,为啥还要搞什么分析?——这问题背后,是对“准确”的误解。校准只保证量具在标准器下合格,不代表它在你的车间环境、被你的检验员操作、去测你那个特定零件时,结果还能信。 说实话,我见过太多人对着数据拍脑袋。Cp、Cpk 一算,挺高,就觉得过程稳了。可一旦 CPK 的“K”都吃了测量误差,你那能力指数就是虚的。特别是精密加工领域,轴和孔配合间隙就几道,测量系统稍微波动,报废一批就是几十万。 问:我们公司刚导入一套全新的三坐标测量机,还配了自动上下料,供应商说精度 0.5 微米,是不是可以直接跳过 MSA? 答:千万别。设备宣称精度那是在恒温恒湿、标准球下测的。你车间的油雾呢,温度波动呢,地基震动呢?还有你那个刚培训 3 天的测量员,编的程序路径可能就有误差。我建议:新设备、新项目、或更换了测量人员时,必须做一次完整的 GRR(量具重复性和再现性)研究。哪怕结果优秀,也得留下基线数据。

GRR 分析:真因还是背锅?

GRR,说白了就是看不同人(再现性)和同一个人多次测量(重复性)造成的误差,占你总变差的多大比例。标准建议:10% 以下优秀,30% 以上不可接受。但数字游戏谁都会玩。 我碰到过一个案例:测量一个壳体孔系位置度,GRR 做到 45%。一群人开始喷检验员、怀疑三坐标软件算法、甚至要换设备。后来我发现,零件本身没清洗干净,定位面上有细微铝屑,不同装夹就产生不同结果。这不是测量系统的锅,是预处理!但你说 MSA 有用没?太有用了——它暴露了流程问题。
机械零件清洗前后对比,展示铝屑对测量影响
所以做 GRR 不是填表交差。你得会看波动源:如果重复性差,多半是量具本身问题或夹紧方式;再现性差,往往是人员手法或培训不到位——哦,也可能是工件内应力释放变形,这又得扯到时序分析。 问:我做完 GRR,结果 15%,老师说勉强可接受。但生产抱怨测量太慢,标准要求测 10 个零件各 3 次,耗时太长。能不能缩量? 答:15% 不是免死金牌。如果你只在极限样品上做 GRR,变差范围被压缩,百分比自然好看——这叫假象。关于样本量,传统 10×3 是规矩,但 AIAG 手册也接受 采用 5 个零件各 2 次,前提是你能证明这足够代表过程实际变差。我更强调:样本必须覆盖整个生产范围,最好随机抽取,别挑“完美件”。

别只盯着 GRR:偏倚、线性、稳定性

很多人把 MSA 等同于 GRR,大错特错。偏倚,就是量具平均值与参考值的差值。这个好理解,但线性呢?——在小量程和大范围,偏倚可能不一样。比如你的卡尺,测 10 mm 块规准,测 100 mm 就偏了 0.02。这在小批量多品种时特别要命。 稳定性,看的是时间漂移。我见过一个车间,每天早上用同一个工件校准设备,很稳定?他们不知道那个工件已经被温升影响,每天到中午就膨胀几个微米,测量值却不随之修正,结果…嗯,等于用膨胀的尺子测热态零件,能准才怪。 所以,测量系统分析(MSA)是个持续活动。新设备要做,每年要抽查,过程能力不足时更要复查。对了,还有计数型量具……你知道螺纹通止规吧?它也有 MSD 的 Kappa 分析,不是能旋进去就合格——力矩不对也白搭。

数字化时代的 MSA 新挑战

现在流行在线测量、自动线边检、AI 视觉。不少人觉得,无人测量就零误差了?天真了。光源衰减、镜头脏污、算法阈值漂移,都是新的变异源。我做汽车电子连接器时,一个视觉检测站,连续两周良率 100%,开心吧?结果客户发现端子轻微歪斜,系统识别为合格,因为训练样本没涵盖这种缺陷。 因此,对于自动化测量系统,MSA 也要做动态评估,比如定期输入已知缺陷样件验证检出率,监控误判率趋势。这不是颠覆传统 MSA,而是沿着其逻辑——量化测量变差——步入在线时代。 问:公司搞数字化转型,上了 SPC 系统,数据自动采集,是不是就能淡化 MSA 了? 答:正好相反。数据进系统前,测量端的噪点会直接污染你的 AI 模型或控制图。你连测量误差都不知道,就敢让系统自动补偿刀具磨损?等着过调吧。记住:没有扎实的 MSA,SPC 就是垃圾进垃圾出。
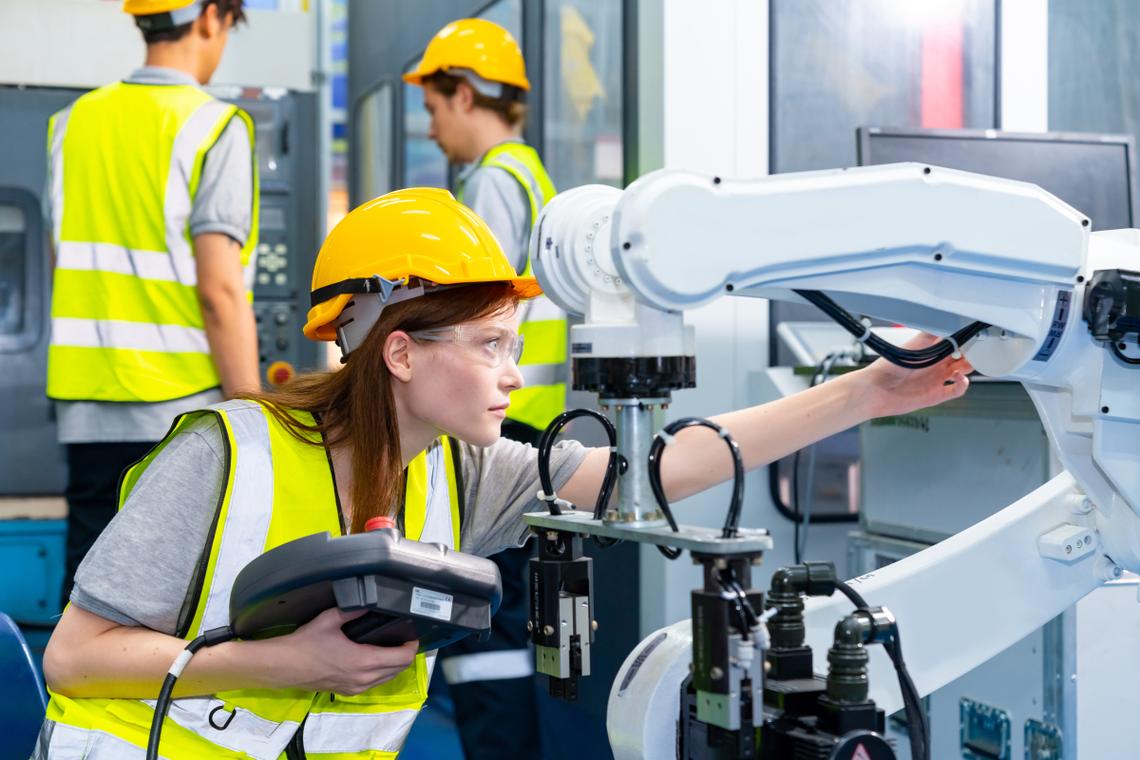
工业机器人末端执行器上集成激光位移传感器进行在线测量
好了,说了这么多,无非想传递一点:测量系统分析(MSA)不是一堆晦涩的公式,而是保护你决策质量的防火墙。它可能让你多花两天时间,但能避免两百万的批量事故。尤其在制造业内卷的当下,别再让数据说谎了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别让数据骗了你 https://www.dachanpin.com/a/tg/65091.html
赞 (0)
失效模式与影响分析(FMEA):别再填表了,聊聊那些年我们踩过的坑
上一篇 2026-07-09 20:05:12
质量控制(QC)七大手法:被忽视的真相与车间里的顿悟
下一篇 2026-07-09 20:47:03

相关推荐

  • 工厂里的“超级千里眼”:UWB精准定位如何重构制造业内部物流

    去年在东莞一家做新能源汽车动力电池的智能工厂蹲点。AGV转了十八个弯,穿过三米高的密集货架堆。停下来对接上料口的时候,定位误差不到两厘米。换五年前,用蓝牙、RFID做的定位方案,早偏出去半米,撞坏货架边角都不是新鲜事。这就是UWB精准定位的威力。 为什么工业室内场景,偏偏就认UWB精准定位? 工业现场的环境有多糟,你干过现场就懂。满车间的金属设备、厚水泥墙,…

    投稿 2026-09-22
  • 数字织梦者:RPA 在数据星河中的温柔穿行

    当指尖划过键盘,屏幕上流转的代码化作无形的丝线,在信息的旷野中编织出细密的网。这些名为 RPA 的数字精灵,正以轻盈的姿态穿梭于报表的森林与表单的海洋,将重复的劳作酿成时光的蜜糖,让人类的创造力得以在更辽阔的天空翱翔。它们不是冰冷的机器指令,而是带着温度的数字工匠,用精准的舞步踏过繁琐的流程,在数据的星河中点亮一盏盏温暖的灯。 在财务部门的案头,曾堆满需要逐…

    2025-09-10
  • 单元化生产:中小制造企业降本提效的破局路

    去年跑东莞茶山的一家电子加工厂,老板拉着我看了半个钟头他的原料仓。堆到天花板的连接器,卖不出去,资金占了快两百万。你说难受不难受。 原来他们做下游配套,原来走大批量流水线模式,客户现在改需求了,一次要十几种款,每种几十件,原来的模式做下来,换线时间比生产时间还长,不得不提前备料,结果客户改款,原料全砸手里。 后来他们改了两条单元化生产单元,半年时间,原料库存…

    投稿 2026-08-16
  • 一碗热汤里的岁月长

    厨房的玻璃窗蒙着层薄雾,我伸手擦掉一小块,看着锅里翻滚的排骨玉米汤慢慢冒出暖白的汽。这是外婆教我的做法,要选带脆骨的肋排,玉米得用黄糯的,炖到汤汁呈浅乳色时,再撒一小把提前泡好的枸杞。水汽氤氲里,忽然想起小时候每个周末的清晨,也是这样的雾气,也是这样的香味,把我从被窝里勾出来。 那时候外婆家的厨房还是水泥地,墙角放着煤炉,蓝色的火苗舔着黑铁锅。我总爱搬个小板…

    2025-09-04
  • 水刀切割:为什么它是复杂材料加工的「万能刀」

    上个月去东莞大朗找朋友,进他的加工车间转了一圈。角落一台灰蓝色的机床安安静静转着,没什么刺耳的噪音,也没有激光切割那种刺眼的弧光。凑近一看,机床台面上一块200mm厚的碳化硅陶瓷,已经被切出了大半个不规则的弧形。伸手摸切面,光滑得像打磨过,连一丝崩裂的痕迹都找不到。 这就是水刀切割。 水刀切割到底凭什么能切几乎所有材料? 很多刚接触加工的新手,会以为水刀就是…

    投稿 2026-09-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息