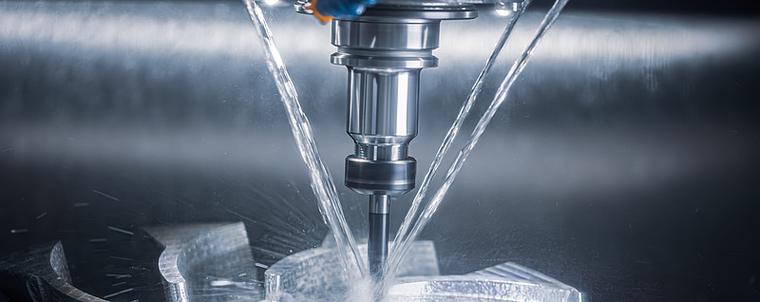
五轴数控机床实战录:那些年我们踩过的坑与突破

先吐槽一下——五轴联动数控机床这玩意儿,刚接触的时候简直让人想砸机床。真的。 那还是我刚进车间那会儿,看着庞大的五轴加工中心,心里那叫一个激动。结果一上手……撞刀了。刀尖划过工作台的声音,到现在都让我头皮发麻。主管倒是淡定,拍了拍我肩膀:“正常,学费。”

五轴到底是个啥?

说穿了也不复杂。传统三轴机床只能沿X、Y、Z直线运动,碰上复杂曲面就没辙了。五轴呢?在三个直线轴基础上,加了两个旋转轴。这就意味着刀具可以从任何方向接近工件,一次装夹就能搞定几乎全部加工。 但千万别被“多两轴”骗了。多了这两轴,运动学、刀路规划、后处理的复杂度直接翻了几倍。尤其是RTCP(刀尖点控制)功能,如果没有它,编程员得时刻计算刀心轨迹,那工作量……啧啧。
五轴数控机床RTCP刀尖跟随功能示意图
五轴数控机床RTCP刀尖跟随功能示意图
现在稍微高端点的五轴都标配RTCP了,但不同系统的算法差异很大。比如海德汉的TNC640,开启RTCP后刀路非常平顺;某国产系统嘛,用过一次,拐角处总感觉有点“冲”,调了半天参数才勉强能看。

加工中的那些“要命”时刻

记得有次加工航空叶轮,材料是钛合金。好不容易编完程序,上机跑。一开始挺顺利,直到换刀后——崩了。不是刀崩,是心崩。刀具直接撞上了夹具。赶紧拍急停,手都在抖。 后来查原因,是后处理文件里一个旋转轴方向定义反了。就那么一个符号的错误。从那以后,我养成了每次上机前必须空跑一遍的习惯,哪怕再简单的活儿。 问:五轴机床的精度到底怎么保证? 答:靠的可不只是机床本身。精度是系统级的:机床结构、伺服驱动、光栅尺、热补偿、还有自动对中技术,缺一不可。我们那台德马吉的DMU 50,装了直线光栅尺,精度能稳在±3μm。但前提是厂房得恒温,22±1℃,灰还得少。有回空调坏了,那精度漂移得……唉。 问:国产五轴现在能买吗? 答:能,但得看你要什么活。粗加工、半精加工完全够了,北京精雕、大连科德这些牌子进步很大。但要是干军工、涡轮盘这种,很多厂还是信进口的。不过说实话,去年我们试了台国产五轴,配华中数控的系统,加工一个不锈钢叶盘,轮廓度做到了0.02mm,确实惊喜。就是界面太理工男了,操作流畅度不如西门子。
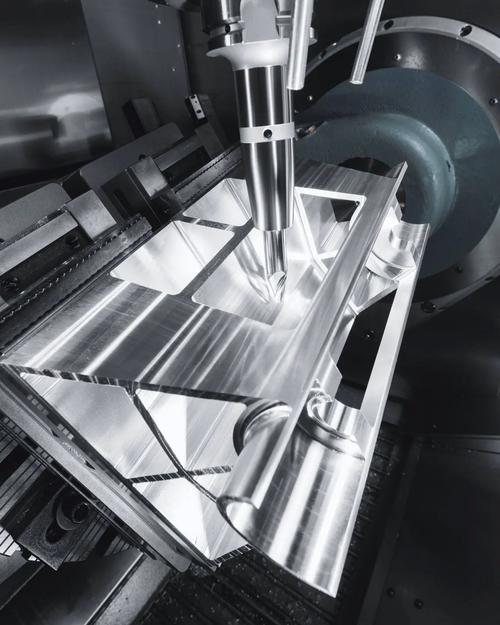
国产五轴数控机床加工不锈钢叶盘现场
国产五轴数控机床加工不锈钢叶盘现场

智能五轴:真的不是噱头?

智能五轴:真的不是噱头?
智能五轴:真的不是噱头?
这两年到处都在说数字孪生、AI编程。一开始我以为就是PPT上的新词儿。直到去年去展会,看到某家演示智能防碰撞——虚拟模型和真实机床实时同步,刀具离夹具还有5mm就报警了。嘿,这比我的“空跑大法”靠谱多了。 还有个东西让我挺服气的:自适应加工。通过主轴上的传感器实时监测切削力,自动调整进给。有次切淬硬钢,刀片磨损比平时慢了40%……这可不是玄学。 不过话又说回来,再智能的系统也替不了人的经验。上个月,一个新来的小伙子,全信CAM软件的自动刀路,结果清根路径差点把筋板切穿。还是我凭感觉改了个角度才救回来。经验啊,就是一次次报废堆出来的。 五轴这行,就是这样:一边让你崩溃,一边又给你惊喜。哪天你要是顺顺利利干完一天活,反而觉得不踏实,对吧? 如今国内有五轴联动数控机床的车间越来越多,但真正用好的人,还是少。看着新一代操作工对着屏幕点来点去,我又羡慕又担心。担心他们没经历过我们当年的“硬碰硬”,对金属的敬畏感少了。 无论如何,五轴一定是未来的方向。下一个十年,也许AI真能自动搞定80%的编程,但剩下的20%,还得靠人的直觉和手感。至少,我是这么觉得的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:五轴数控机床实战录:那些年我们踩过的坑与突破 https://www.dachanpin.com/a/tg/65139.html

赞 (0)
自动化流水线的‘坑’与‘利’:一个老工程师的十年踩坑实录
上一篇 2026-07-10 17:58:01
增材制造(3D打印):当金属零件从粉末中“生长”出来
下一篇 2026-07-10 19:00:54

相关推荐

  • PCBA 加工厂:电子产业的隐形基石与品质战场

    PCBA 加工厂是电子产业链中承上启下的核心枢纽,每一块精密的印制电路板组件都诞生于这里的流水线。从智能手机的主板到工业设备的控制模块,从医疗仪器的核心电路到新能源汽车的电控系统,几乎所有电子终端产品的 “心脏” 都需要经过 PCBA 加工厂的精细化加工与组装。这些工厂不仅承载着元器件焊接、电路集成的基础职能,更在技术迭代与品质管控中扮演着决定产品寿命与性能…

    投稿 2025-09-16
  • 供应链韧性:别再把“备用方案”当救命稻草了

    我最近在浙江一家汽配厂蹲点调研。老板拉着我诉苦:去年芯片短缺,他们临时找了家国产替代商,结果到货后良品率只有六成。产线停了一天半。停一天是什么概念?违约金不说,客户那边直接派了驻厂代表来盯着——这种信任裂痕,不是事后赔钱能补的。说实话,这就是典型的“虚假韧性”。表面上有备用供应商,实际执行起来一地鸡毛。 供应链韧性这四个字,这几年快被讲烂了。但好多企业还是陷…

    2026-06-28
  • 磨削加工的那些事儿——一个老工匠的实战笔记

    在车间里摸爬滚打二十年,磨床的嗡嗡声,比老婆的唠叨还熟悉。磨削加工,听着简单?呵呵。 你以为就是砂轮一转,铁屑飞舞?错了! 砂轮——磨削的灵魂 选砂轮就像谈恋爱。不合适,硬凑一起,准出事。前阵子,有个小伙子拿刚玉砂轮去磨硬质合金,结果……火花倒是好看,工件全废了。 硬度、粒度、结合剂,这三个参数,得拿捏死。白刚玉磨高速钢?行。绿碳化硅磨硬质合金?勉强,但最好…

    投稿 2026-07-21
  • AGV小车(自动导引车)导航技术迷思:2025年了,磁条真的被淘汰了吗?

    上个月在苏州一家汽配厂,亲眼目睹一台AGV小车(自动导引车)径直撞向货架——幸好速度慢,只是擦掉点漆。车间主任一脸无奈:“上星期刚部署的激光SLAM,说好的自主避障呢?” 我蹲下去一看,好家伙,地面上反光的水渍还没干,墙角堆的纸箱挪了位置。这就是现实:实验室里完美的技术,到了现场全是变量。 导航方式的“鄙视链”?其实都不完美 如果放在五年前,提起AGV的导航…

    投稿 2026-07-31
  • 传感器技术,为什么我劝你别再迷信“高精度”了?

    干这行十几年了,传感器见过不少。从早期那种傻大黑粗的应变片,到现在指甲盖大小的MEMS芯片,东西是越来越精巧,参数也是越来越卷。 但说实话,最近几年我越来越觉得不对劲——很多人选传感器,开口就是“精度要0.01%”,闭口就是“响应速度要微秒级”。可你问他装在哪、测什么介质、环境温度多少……他懵了。 今天想聊点实在的。关于传感器技术,我劝你先别急着看参数表。 …

    投稿 2026-08-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息